Fertigung und Qualität
Fertigung und Qualitätskontrolle von Grubenventilatoren
Bei BOFENG begleitet die Qualitätskontrolle den Ventilator von der Freigabe der Zeichnungen und dem Materialeingang über die Fertigung und Montage bis zu den Prüfungen im Werk. Die folgenden Abschnitte erläutern die Prüfungen und die zugehörigen Nachweise für jede Phase.
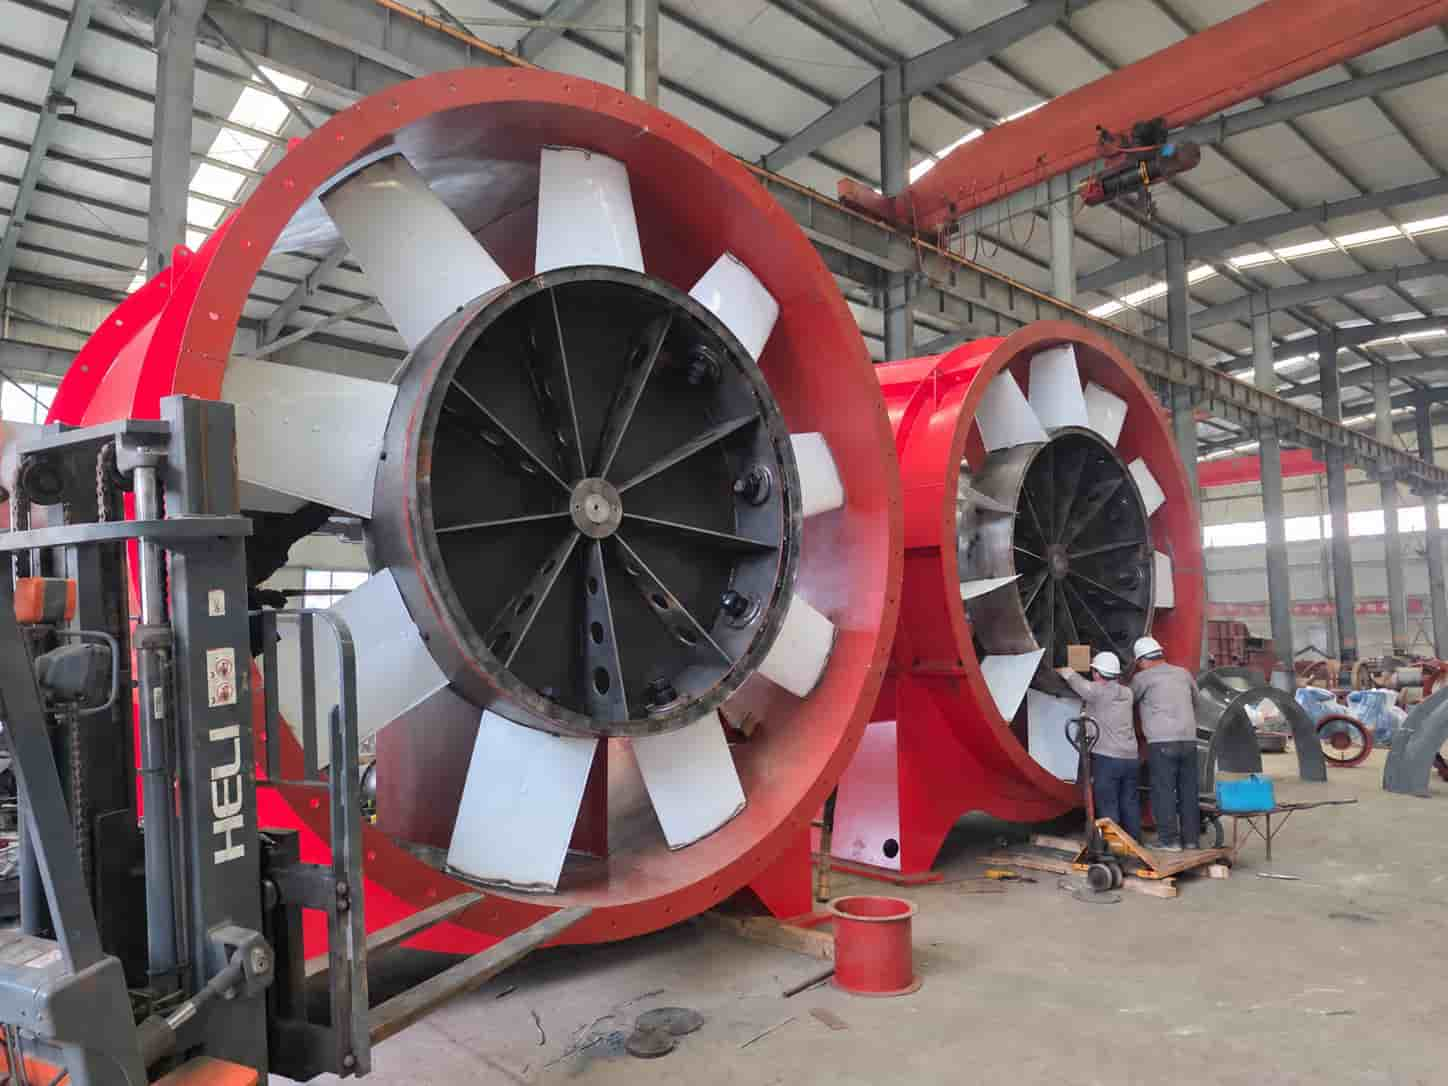
Das Hauptbild zeigt die Montage und Einstellung der Schaufeln an großen Axial-Grubenventilatoren. Weitere Fotos und Werkstattaufnahmen zeigen das Auswuchten von Laufrädern, die Anschlüsse für elektrische Prüfungen und die Prüfkanäle im Labor. Die begleitenden Texte erläutern die durchgeführten Kontrollen und die zugehörige Dokumentation.
Benötigen Sie einen projektspezifischen Prüfplan?
Teilen Sie uns vor Produktionsbeginn den erforderlichen Volumenstrom und Druck, die Stromversorgung, die Einbausituation, die Umgebungsbedingungen am Einsatzort, die gewünschten Messungen und die benötigten Unterlagen mit. So lässt sich der Prüfumfang gemeinsam mit der Ventilatorausführung festlegen.
Fertigungsbegleitende Prüfungen
Qualitätskontrolle in jeder Fertigungsphase
Die Fertigung erfolgt nach freigegebenen Zeichnungen, Stücklisten und den Prüfanweisungen der jeweiligen Ventilatorbaureihe. Eingehende Materialien, Bauteile in der Fertigung und der fertig montierte Ventilator werden anhand der jeweiligen Anforderungen geprüft.
Die Messmittel werden nach den betrieblichen Prüfverfahren verwaltet. Die Fertigungs- und Prüfunterlagen dokumentieren die gelieferte Ventilatorausführung, die durchgeführten Prüfungen und die dabei ermittelten Ergebnisse.
Prüfumfang: Die auf dieser Seite beschriebenen Fertigungskontrollen beziehen sich auf Axial-Grubenventilatoren. Die vorgeschriebenen Prüfungen richten sich nach den technischen Anforderungen und Prüfanweisungen der jeweiligen Baureihe; sie müssen nicht gesondert vom Kunden angefordert werden. Zusätzliche Betriebspunkte für Leistungsprüfungen, Prüfungen spezieller Beschichtungen und die Teilnahme des Kunden oder eines Dritten an Prüfungen werden in der technischen Vereinbarung festgelegt. Bei explosionsgeschützten Ausführungen werden auch die freigegebenen elektrischen Komponenten und die zugehörigen Zertifizierungsunterlagen geprüft.
Fertigungs- und Prüfablauf im Überblick
- Auftragsprüfung und Lenkung der Fertigungsunterlagen
- Wareneingangsprüfung von Materialien und Komponenten
- Anreißen, Zuschnitt und Umformen der Bauteile
- Schweißen, Richten und erneute Maßprüfung
- Laufradmontage, Schaufeleinstellung und Auswuchten
- Oberflächenvorbereitung und Beschichtung
- Endmontage, Ausrichten und Einstellen der Spaltmaße
- Elektrische Prüfungen und Kontrollen vor dem Anlauf
- Probelauf im Werk
- Messung von Spannung und Stromstärke
- Volumenstrom- und Druckmessung mit Datenerfassung im Labor
- Prüfprotokolle und begleitete Werksabnahme nach Vereinbarung
- Umgang mit nichtkonformen Bauteilen und Prüfergebnissen
- Versandfreigabe, Kennzeichnung, Dokumentation und Verpackung
Diese Kontrollen greifen ineinander: Zuschnittmaße, Schweißverzug, Schaufeleinstellung und Spaltmaße können die spätere Montage und den Betrieb beeinflussen. Abweichungen an Bauteilen oder bei Prüfungen werden unmittelbar nach ihrer Feststellung bewertet und behandelt. Punkt 13 gilt deshalb während der gesamten Fertigung und Prüfung, nicht erst bei der Endkontrolle.
Auftrags- und Wareneingangsprüfung
Zeichnungen, Materialien und Komponenten
01Auftragsprüfung und Lenkung der Fertigungsunterlagen
Die Produktion beginnt mit der Prüfung des technischen Angebots, der Auftragsanforderungen und der freigegebenen Fertigungsunterlagen. Festzulegen sind die Ventilatorbaureihe, der Volumenstrom, der Druck, die Motorleistung, die Spannung, die Frequenz, die Einbausituation, die Bewetterungsaufgabe, die Umgebungsbedingungen am Einsatzort und das mitgelieferte Zubehör.
Vor der Fertigung werden auch projektspezifische Anforderungen geklärt: besondere Werkstoffe, Korrosionsschutz, Explosionsschutz, Drehrichtung, Ein- und Austrittsanschlüsse, Überwachungszubehör, Haltepunkte für Prüfungen, die Teilnahme des Kunden oder eines Dritten an Prüfungen sowie die Abschlussdokumentation. Freigegebene Zeichnungen und Stücklisten sind die verbindlichen Arbeitsgrundlagen in der Werkstatt. Änderungen an wesentlichen Komponenten oder an der Konfiguration müssen vor ihrer Umsetzung geprüft werden.
02Wareneingangsprüfung von Materialien und Komponenten
Eingehende Materialien und Komponenten werden anhand der freigegebenen Unterlagen für die zu liefernde Ausführung kontrolliert. Dazu können Stahlbleche, Motoren, Lager, Wellen, Kupplungen, Befestigungselemente und bestelltes Zubehör gehören. Je nach Material oder Bauteil umfasst die Prüfung:
- Werkstoffspezifikation, Dicke, Menge und äußerlich erkennbaren Zustand;
- Motortyp, Nennleistung, Spannung, Frequenz, Drehzahl und Bauform;
- Lager, Wellen, Kupplungen und weitere Antriebskomponenten;
- Flanschmaße, Montageschnittstellen und Anschlussanforderungen;
- Schutzabdeckungen, Schalldämpfer, flexible Verbindungen und Überwachungszubehör;
- Anforderungen an besondere Beschichtungen, Korrosionsbeständigkeit und Explosionsschutz.
Bei Sonderanfertigungen ist die eindeutige Bauteilkennzeichnung besonders wichtig. Äußerlich ähnliche Teile können sich in Flanschmaßen, Lochbildern oder Einbaulagen unterscheiden. Die Zuordnung jedes Bauteils zur freigegebenen Zeichnung verringert das Risiko von Verwechslungen während der Fertigung und Montage.
Kontrollen in der Fertigung
Vom Blechzuschnitt zum geprüften Gehäuse
03Anreißen, Zuschnitt und Umformen der Bauteile
Stahlbleche werden für Gehäuse, Lufteintritt, Diffusor, Flansche, Halterungen, Motorbefestigungen und weitere Konstruktionsteile angerissen und zugeschnitten. In der Werkstatt werden Stückzahl, Kennzeichnung, wesentliche Maße und Kantenzustand kontrolliert. Grate, Schlacke und scharfe Kanten werden entsprechend den Vorgaben vor dem Umformen und Schweißen entfernt.
Die Zuschnitte werden entsprechend den Zeichnungen zu zylindrischen, konischen oder anderen Bauteilformen umgeformt. Vor dem endgültigen Schweißen werden die Rundheit des Gehäuses, die Flanschpositionen und die Passung der Teile bei einer Probemontage geprüft. Ein Gehäuse kann den richtigen Nenndurchmesser haben und dennoch Montageprobleme verursachen, wenn Flanschflächen oder Schraubenlöcher nicht fluchten. Diese frühzeitigen Kontrollen verringern Nacharbeiten nach der Beschichtung oder Endmontage.
04Schweißen, Richten und erneute Maßprüfung
Die umgeformten Teile werden positioniert und zu Gehäuse, Grundrahmen, Halterungen, Lufteintritt, Diffusor und weiteren Baugruppen verschweißt. Beim Einpassen und Schweißen werden die für die spätere Montage wichtigen Schnittstellen geprüft, insbesondere Flansch- und Halterungspositionen, Montageflächen und kritische Maße.
Die Schweißwärme kann Verformungen verursachen und die Ausrichtung der Teile beim Abkühlen verändern. Deshalb werden die wesentlichen Maße nach der Fertigung erneut geprüft. Bei Bedarf werden Rundheit, Ausrichtung oder Passung mit einer hydraulischen Presse oder einem anderen kontrollierten Verfahren korrigiert. Das gerichtete Bauteil wird erneut vermessen, bevor es in die nächste Fertigungsphase übergeht.
Die übliche Sichtprüfung umfasst die Vollständigkeit der Schweißnähte, sichtbare Risse, unvollständig geschweißte Bereiche, übermäßigen Verzug sowie Schlacken- und Schweißspritzerrückstände. Ergänzende zerstörungsfreie Prüfungen erfolgen entsprechend den Zeichnungen, der technischen Vereinbarung oder dem Prüfplan.
Laufrad und rotierende Baugruppe
Laufradmontage, Schaufeleinstellung und dynamisches Auswuchten
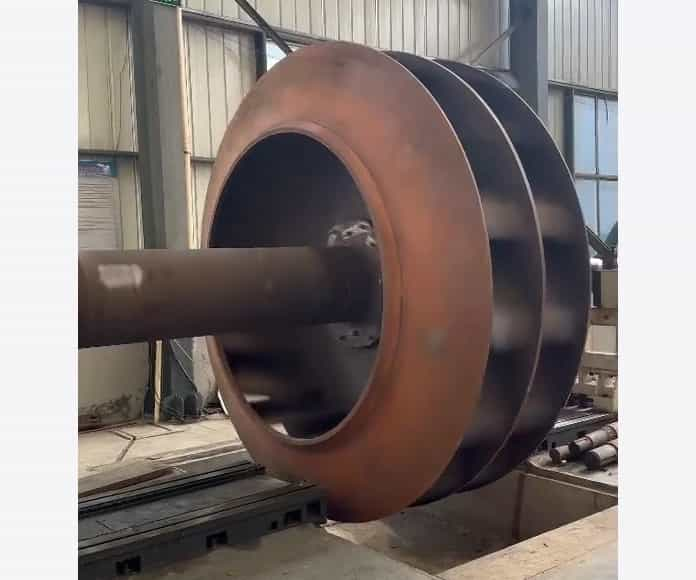
Das Laufrad wird als wesentliches rotierendes Bauteil des Ventilators separat geprüft. Je nach Konstruktion werden Einbaurichtung, Position oder Winkel der Schaufeln, der Zustand von Nabe, Befestigungen oder Schweißnähten, mögliche Verformungen und die Übereinstimmung mit der Zeichnung kontrolliert. Bei verstellbaren Schaufeln müssen die Einstellwinkel einheitlich sein, bevor die rotierende Baugruppe abgenommen wird.
Das Auswuchten des Laufrads erfolgt nach den Fertigungs- und Prüfvorgaben der jeweiligen Ventilatorbaureihe. Das Auswuchtprotokoll gibt an, auf welchen Ventilator oder welches Laufrad sich die Prüfung bezieht. Nach jeder Auswuchtkorrektur wird die rotierende Baugruppe erneut anhand der festgelegten Abnahmekriterien geprüft; das Ergebnis wird dokumentiert.
Auswuchten ersetzt nicht die Schwingungsprüfung des montierten Ventilators
Beim Auswuchten wird die Massenverteilung der rotierenden Baugruppe korrigiert. Der Probelauf im Werk prüft dagegen den montierten Ventilator und umfasst die nach der Prüfanweisung der Baureihe erforderlichen Schwingungsmessungen. Auch Ausrichtung, Spaltmaße, Lager, Befestigungen, Auflagerbedingungen und Stromversorgung können die Schwingungen beeinflussen. Das Auswuchtergebnis des Laufrads ersetzt daher nicht die Prüfung des vollständigen Ventilators.
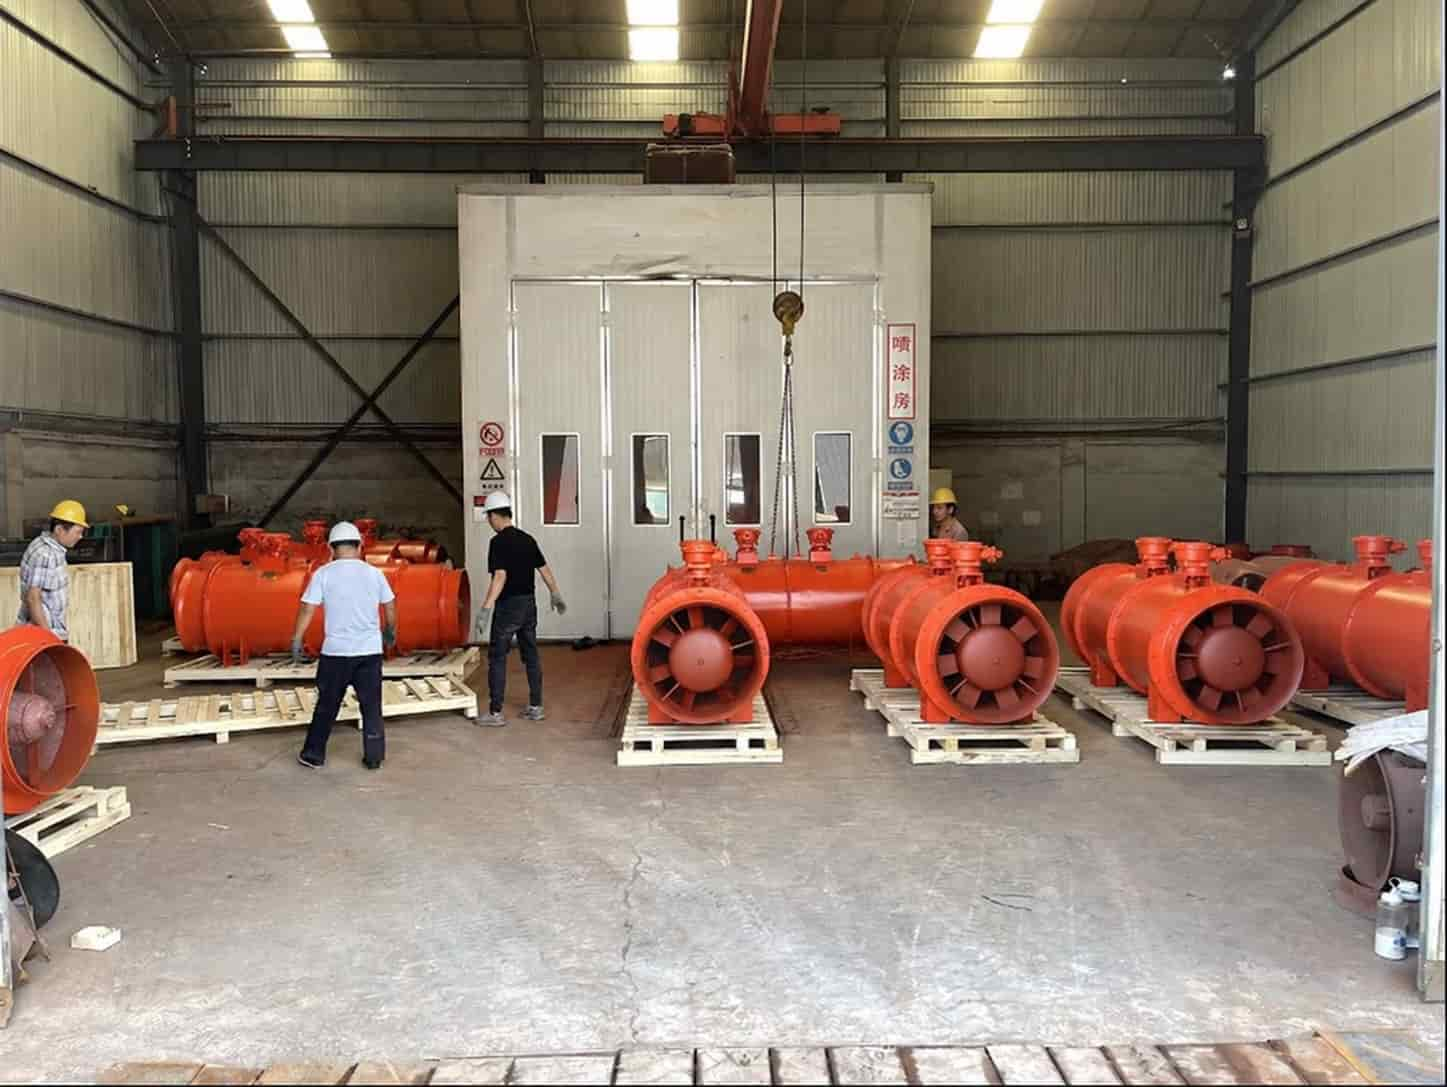
Oberflächenvorbereitung und Oberflächenschutz
Oberflächenvorbereitung und Beschichtung
Öl, loser Rost, Schweißspritzer, Staub und andere Verunreinigungen werden entsprechend den Beschichtungsvorgaben entfernt. Grundierung, Zwischenschichten und Deckbeschichtung werden nach dem üblichen Werksverfahren oder dem für das Projekt festgelegten Beschichtungssystem aufgebracht. Je nach Aufbau des Ventilators kann die Beschichtung in mehreren Schritten vor und nach der Endmontage erfolgen.
Die wesentlichen Fertigungs- und Maßkontrollen müssen vor der abschließenden Beschichtung abgeschlossen sein. Nach dem Lackieren werden Farbton, Deckung, unbeschichtete Stellen, Läufer, Oberflächenverunreinigungen und Handhabungsschäden geprüft. Für feuchte, korrosive oder küstennahe Einsatzorte sowie bei chemischer Beanspruchung können ein bestimmtes Beschichtungssystem, ein Oberflächenvorbereitungsgrad oder eine Trockenschichtdicke erforderlich sein. Diese Anforderungen müssen in den Auftragsunterlagen festgehalten werden und dürfen nicht nur mündlich vereinbart sein.
Montage und Anlaufvorbereitung
Prüfung des fertig montierten Ventilators
07Endmontage, Ausrichten und Einstellen der Spaltmaße
Die Endmontage richtet sich nach der festgelegten Ventilatorausführung und dem vereinbarten Lieferumfang. Geprüft werden Gehäuse, Motor und Laufrad sowie die tatsächlich eingebauten Antriebsteile, Verbindungen, Schutzabdeckungen und Zubehörteile. Die Kontrollen umfassen:
- richtigen Motortyp und korrekte Einbaulage;
- korrekten Laufradeinbau und richtige Drehrichtung;
- Einbau und Schmierung der Lager, soweit zutreffend;
- Ausrichtung von Wellen oder Kupplungen, soweit vorhanden;
- Spaltmaß zwischen Laufrad und Gehäuse;
- Anzug der Befestigungselemente und Sicherung gegen Lösen;
- Schutzabdeckungen, mitgeliefertes Zubehör sowie Kennzeichnung von Dreh- und Luftströmungsrichtung;
- freie Drehbarkeit von Hand vor dem Einschalten der Stromversorgung.
Bei Ventilatoren mit gegenläufigen Laufrädern werden zusätzlich die Einbaureihenfolge der beiden Laufräder und ihre jeweiligen Drehrichtungen geprüft. Fehler bei Reihenfolge oder Drehrichtung müssen während der Montage und der Prüfungen im Werk erkannt und behoben werden, nicht erst nach der Lieferung an das Bergwerk.
08Elektrische Prüfungen und Kontrollen vor dem Anlauf
Vor dem ersten Anlauf werden Motortypenschild, Nennspannung und Nennfrequenz, Versorgungsbedingungen und Anschlussplan mit der freigegebenen Ausführung abgeglichen. Isolationsprüfungen und weitere elektrische Kontrollen erfolgen nach der Prüfanweisung der Baureihe und den Projektanforderungen. Bei explosionsgeschützten Ventilatoren werden auch die freigegebene elektrische Konfiguration und die zugehörigen Bauteilunterlagen geprüft.
Der Ventilator wird für den Probelauf sicher befestigt. Der Drehbereich muss frei von Hindernissen sein; Schutzabdeckungen und wesentliche Befestigungen werden kontrolliert, Kabel sicher verlegt und Personen während des Betriebs aus dem Gefahrenbereich ferngehalten. Diese Kontrollen erfolgen vor dem Einschalten der Stromversorgung.
Probelauf und elektrische Messungen
Probelauf und elektrische Prüfungen
09Probelauf im Werk
Der Probelauf im Werk prüft den Anlauf und das Betriebsverhalten des montierten Ventilators. Er gehört zu den vorgeschriebenen Endprüfungen der gelieferten Ausführung.
Geprüft werden Anlauf, Drehrichtung, mögliche Berührungen zwischen Laufrad und Gehäuse, ungewöhnliche Geräusche, gelöste Befestigungen sowie der Betriebszustand von Motor oder Lagern. Soweit die Prüfanweisung der Baureihe dies vorsieht, werden Schwingungen gemessen und zusammen mit der Ventilatorkonfiguration und den Prüfbedingungen dokumentiert. Bei Auffälligkeiten wird die Ursache ermittelt und die betroffene Prüfung nach der Korrektur wiederholt.
10Messung von Spannung und Stromstärke
Spannung und Stromstärke werden bei laufendem Ventilator gemessen. Diese Prüfungen gelten für Hauptgrubenlüfter und Hilfsgrubenlüfter und können auch im Ventilatorenprüflabor durchgeführt werden.
Das Protokoll der elektrischen Messungen enthält die Ventilatorkennzeichnung, die Motorkonfiguration, die Versorgungs- und Betriebsbedingungen sowie die gemessenen Spannungs- und Stromwerte. Diese Daten dokumentieren die elektrischen Betriebsbedingungen und ersetzen keine Volumenstrom- oder Druckmessung.
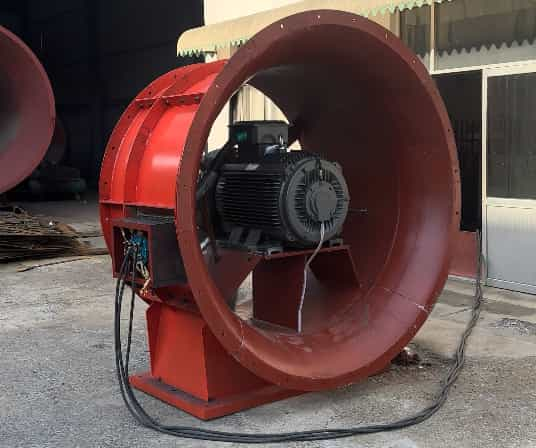
Die erforderlichen Messungen und Abnahmekriterien werden für die gewählte Ventilatorausführung festgelegt.
Aerodynamische Leistungsprüfung
Volumenstrom- und Druckmessung im Labor
BOFENG misst Volumenstrom und Druck mit Prüfkanälen im Labor. Die Fotos zeigen Haupt- und Hilfsgrubenlüfter an den jeweiligen Prüfkanälen. Ein weiteres Bild zeigt den Bildschirm des Mess- und Datenerfassungssystems.
Die Datenerfassung ist Bestandteil der Leistungsprüfung: Das Laborsystem zeigt die Messwerte an den festgelegten Betriebspunkten an und zeichnet sie auf.
Volumenstrom- und Druckmessung am Hauptgrubenlüfter
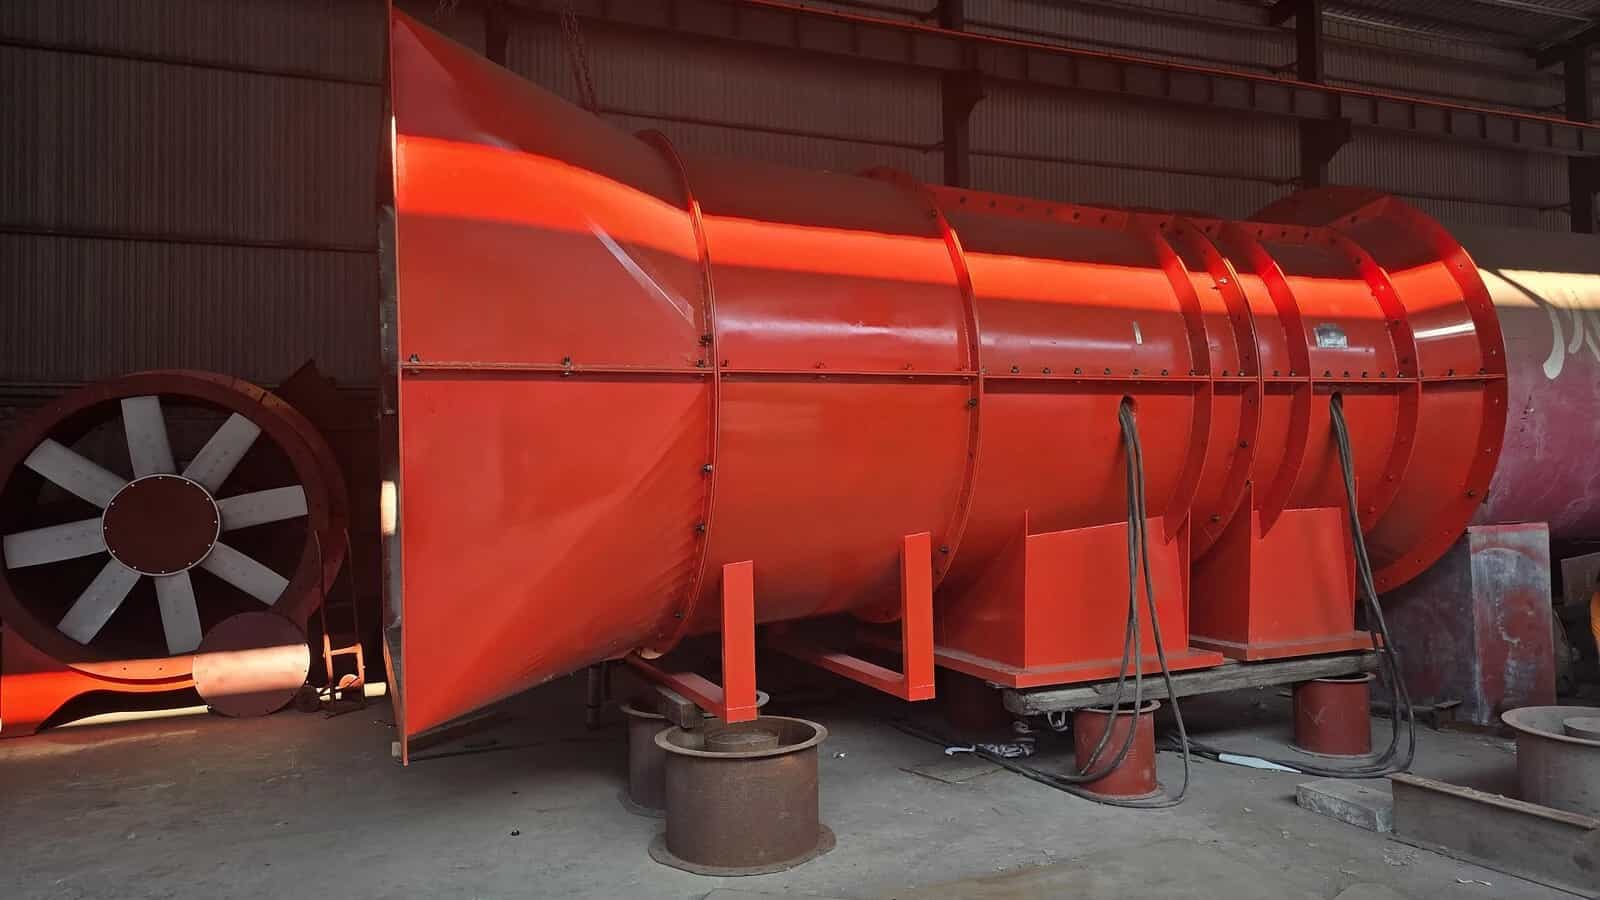
Volumenstrom- und Druckmessung am Hilfsgrubenlüfter
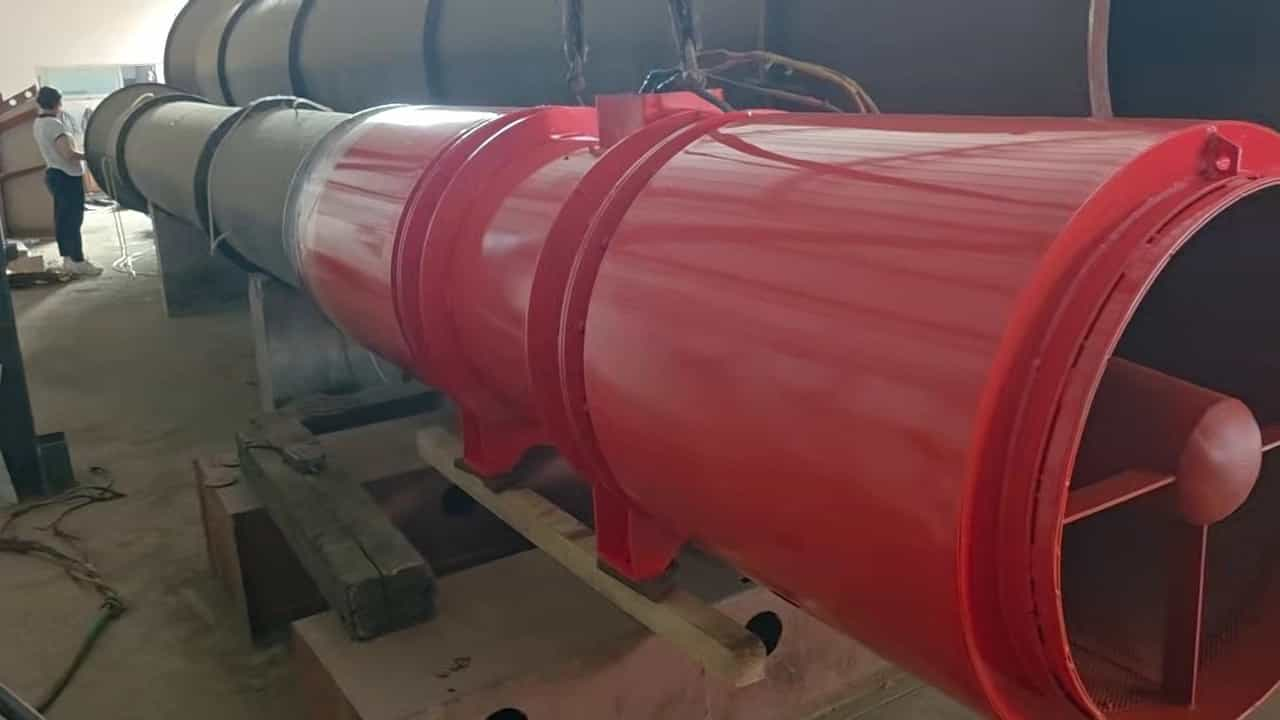
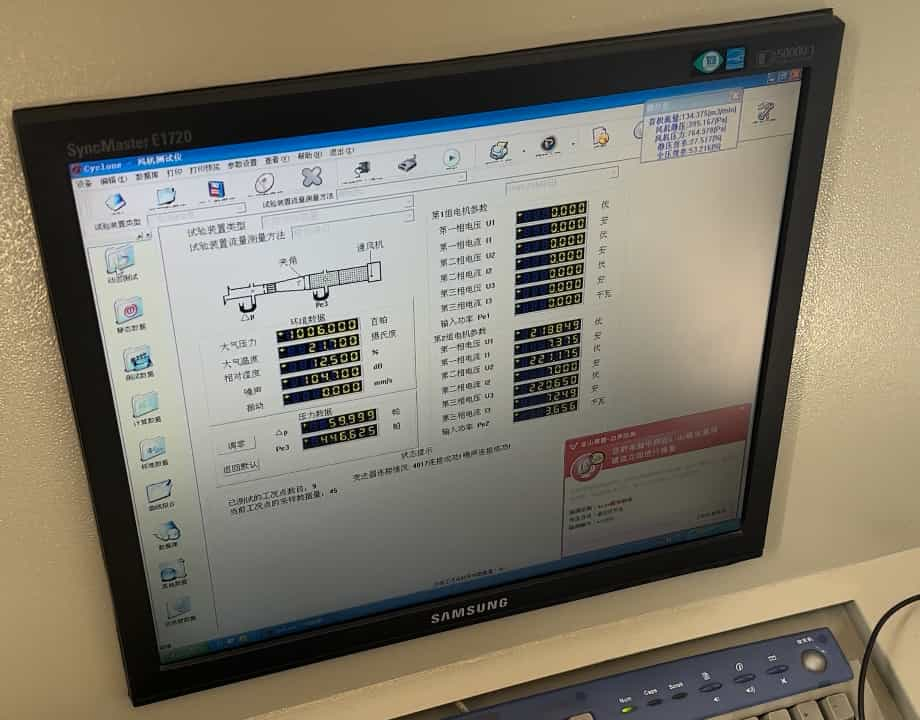
Messung und Datenerfassung im Labor
Das Ventilatorenprüflabor misst Volumenstrom und Druck und kann während des Ventilatorbetriebs auch Spannung und Stromstärke erfassen. Das Mess- und Datenerfassungssystem zeigt das Schema des Prüfkanals sowie Betriebs-, Umgebungs- und elektrische Messgrößen an.
Der Leistungsprüfbericht nennt die Ventilatorkonfiguration, den Prüfaufbau und die Betriebsbedingungen. Er gibt an, ob statischer Druck oder Gesamtdruck gemessen wird. Er dokumentiert die an den festgelegten Betriebspunkten gemessenen Volumenströme und Drücke sowie die erfassten Spannungs- und Stromwerte, sofern diese Messungen zum Prüfprogramm gehören. Drehzahl, der von der Kennlinie abgedeckte Betriebsbereich und Abnahmekriterien werden im Prüfplan festgelegt.
Prüfprotokolle und Kundenbeteiligung
Prüfprotokolle und Werksabnahme
Die Tabelle unterscheidet Probelauf, elektrische Messungen, Leistungsprüfung und Inbetriebnahme vor Ort. Bei einer begleiteten Werksabnahme (FAT) verfolgen Vertreter des Kunden oder eines Dritten die vereinbarten Prüfungen und sichten die erforderlichen Unterlagen. Ob die Teilnahme vor Ort oder aus der Ferne erfolgt, wird in der technischen Vereinbarung festgelegt.
| Prüfung | Zweck | Messungen und Kontrollen | Dokumentation und Umfang |
|---|---|---|---|
| Probelauf im Werk | Anlauf und Betriebsverhalten des montierten Ventilators prüfen. | Anlauf, Drehrichtung, Berührungen zwischen Laufrad und Gehäuse, ungewöhnliche Geräusche, gelöste Befestigungen, Motor- oder Lagerzustand sowie die für die Baureihe erforderlichen Schwingungsmessungen. | Probelaufprotokoll mit Ventilatorkennzeichnung, Prüfbedingungen und Ergebnissen der vorgeschriebenen Kontrollen einschließlich der jeweils erforderlichen Schwingungsmesswerte. |
| Messung von Spannung und Stromstärke | Elektrische Bedingungen während des Ventilatorbetriebs prüfen. | Spannung und Stromstärke unter den dokumentierten Versorgungs- und Betriebsbedingungen. | Elektrische Messwerte mit Zuordnung zum Ventilator, zur Motorkonfiguration und zu den Prüfbedingungen. |
| Volumenstrom- und Druckmessung im Labor | Lufttechnische Leistungsdaten des Ventilators unter definierten Bedingungen ermitteln. | Volumenstrom und Druck an festgelegten Betriebspunkten; Spannung und Stromstärke können ebenfalls gemessen werden. | Leistungsprüfbericht mit Ventilatorkennzeichnung, Prüfbedingungen, Druckart und Messergebnissen sowie Kennliniendaten im festgelegten Umfang. |
| Begleitete Werksabnahme (FAT) | Dem Kunden oder einem Dritten die Begleitung der vereinbarten Prüfungen ermöglichen. | Vereinbarte Kontrollen, Probeläufe, elektrische Messungen oder Leistungsprüfungen sowie Prüfung der Unterlagen. | Protokoll der begleiteten Prüfungen mit vereinbarten Kontrollen, Abnahmekriterien und Ergebnissen. |
| Inbetriebnahme oder Abnahme vor Ort | Den Ventilator nach dem Einbau in das Bewetterungssystem prüfen. | Betriebszustand nach der Installation, Funktion der Steuerung und Messungen vor Ort. | Eigenständiges Inbetriebnahme- oder Abnahmeprotokoll, getrennt von den Prüfunterlagen des Werks. |
Die Fotos zeigen die Ausrüstung und den Prüfaufbau. Die Messergebnisse und die Abnahmeentscheidung für den eindeutig gekennzeichneten Ventilator sind im unterzeichneten Prüfprotokoll oder Prüfbericht festgehalten.
Endprüfung und Dokumentation
Prüfunterlagen und Lieferung
13Umgang mit nichtkonformen Bauteilen und Prüfergebnissen
Materialien, Komponenten und montierte Ventilatoren, die die Anforderungen nicht erfüllen, werden zur Bewertung gekennzeichnet und von konformen Teilen getrennt. Dies gilt beim Wareneingang, während der Fertigung und Montage sowie bei den Prüfungen.
Je nach festgestelltem Mangel wird das betroffene Teil oder Gerät nachgearbeitet, repariert, ersetzt oder zurückgewiesen. Nach der Korrektur wird die betreffende Kontrolle oder Prüfung wiederholt. Die Dokumentation hält den Mangel, die ergriffene Maßnahme und das Ergebnis der erneuten Prüfung fest.
14Versandfreigabe, Kennzeichnung, Dokumentation und Verpackung
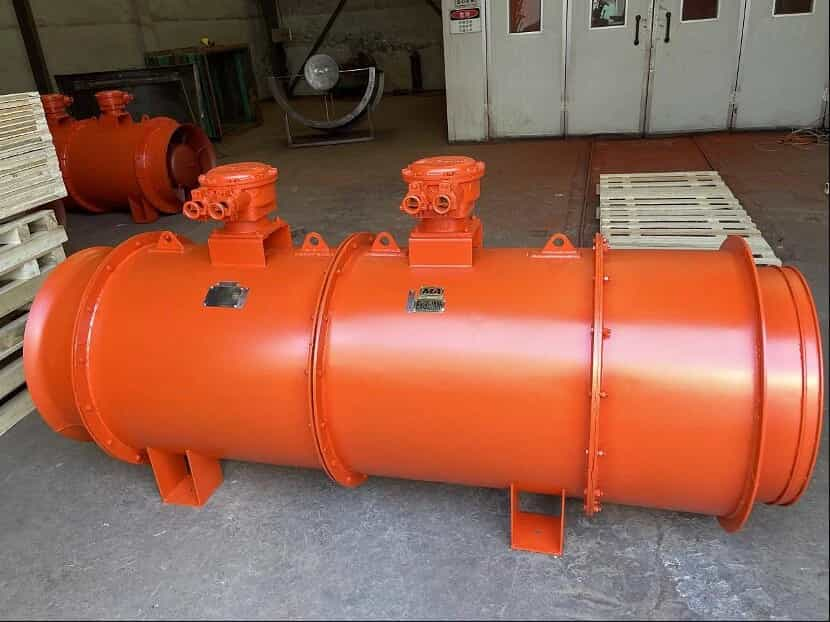
Nach Abschluss der vorgeschriebenen Kontrollen und Prüfungen erfolgt die abschließende Prüfung zur Versandfreigabe. Sie umfasst die Beschichtung, das Typenschild, die Seriennummer oder eine andere Produktkennzeichnung, die Kennzeichnung von Dreh- und Luftströmungsrichtung, Schutzabdeckungen, mitgeliefertes Zubehör und die vorgesehene Verpackung.
Das Prüfprotokoll nennt Modell und Seriennummer des Ventilators, die Motorkonfiguration, die durchgeführten Kontrollen, die Ergebnisse und die Abnahmeentscheidung sowie den Namen des Prüfers und das Prüfdatum.
Die mitgelieferten Unterlagen richten sich nach den Anforderungen der Baureihe und dem vereinbarten Lieferumfang. Dazu können gehören:
- Produktbescheinigung oder Endprüfprotokoll;
- Motorbescheinigung und Angaben des Motortypenschilds;
- Auswuchtprotokoll des Laufrads, soweit zutreffend;
- Probelaufprotokoll mit Schwingungsmessungen, sofern vorgeschrieben;
- Messprotokoll für Spannung und Stromstärke;
- Prüfbericht zu Volumenstrom und Druck mit Kennliniendaten im geforderten Umfang;
- Protokoll der Werksabnahme (FAT), wenn eine Teilnahme des Kunden oder eines Dritten vereinbart wurde;
- Unterlagen der explosionsgeschützten Komponenten, soweit zutreffend;
- Montage-, Betriebs- und Wartungsanleitung;
- Packliste und Liste des mitgelieferten Zubehörs.
Große Hauptgrubenlüfter können in mehreren Sektionen versendet werden. Jede Sektion, jedes lose Bauteil und jedes Packstück muss eindeutig gekennzeichnet sein, damit das Montageteam Lufteintritt, Ventilatorsektionen, Diffusor, Zubehör und Befestigungselemente zuordnen kann.
Vor der Bestellung
Was vor der Bestellung zu klären ist
- Erforderliche Betriebsbedingungen: Volumenstrom, Druck mit Angabe von statischem Druck oder Gesamtdruck, Betriebsbereich und Ventilatordrehzahl.
- Stromversorgung: Spannung, Frequenz, Phasenzahl sowie Anforderungen an Anlauf und Steuerung.
- Prüfumfang: baureihenspezifische Kontrollen, Probeläufe, erforderliche Schwingungsmessungen und zusätzliche Projektprüfungen.
- Elektrische Messprotokolle: bereitzustellende Spannungs- und Strommesswerte, zugehörige Prüfbedingungen und weitere festgelegte Messungen.
- Umfang der Laborprüfungen: zu messende Betriebspunkte, Ventilatordrehzahl, statischer Druck oder Gesamtdruck, abgedeckter Kennlinienbereich sowie festgelegte Spannungs- und Strommessungen.
- Teilnahme an Prüfungen: ob der Kunde oder ein Dritter die Werksabnahme (FAT) vor Ort oder aus der Ferne begleitet.
- Abnahmekriterien: Prüfverfahren, Toleranzen, Messgeräte und Berichtsformat.
- Dokumentation: Bescheinigungen, Zeichnungen, Auswuchtprotokolle, Prüfberichte, Anleitungen und Verpackungsunterlagen.
Werden diese Punkte im Auftrag festgelegt, kennen beide Seiten den Prüfumfang, die Abnahmekriterien und die zu liefernden Unterlagen.
Ihre Fragen
Häufige Fragen
Welche Prüfungen sind im Lieferumfang des Ventilators enthalten?
Die technischen Anforderungen und Prüfanweisungen der jeweiligen Baureihe bestimmen die vorgeschriebenen Prüfungen. Im Angebot und bei der Auftragsprüfung werden der Prüfumfang, der Umfang der Leistungsprüfungen, etwaige Zusatzprüfungen und die mitgelieferten Unterlagen festgelegt.
Kann das Labor auch Spannung und Stromstärke messen?
Ja. Das Labor misst Volumenstrom und Druck und kann auch Spannung und Stromstärke bei laufendem Ventilator erfassen. Gehören diese Messungen zum Prüfprogramm, werden die Werte zusammen mit der Motorkonfiguration sowie den Versorgungs- und Betriebsbedingungen aufgezeichnet.
Welche Prüfunterlagen können mitgeliefert werden?
Die Dokumentation kann Produkt- und Motorunterlagen, die jeweils zutreffenden Auswucht- und Schwingungsprotokolle, Ergebnisse der Probeläufe und elektrischen Prüfungen, Berichte zu Volumenstrom und Druck, Anleitungen und Packlisten enthalten. Welche Unterlagen den Ventilator begleiten, richtet sich nach den Anforderungen der Baureihe und dem vereinbarten Lieferumfang.
Wie werden die Abnahmekriterien für Auswuchten und Schwingungen festgelegt?
Die Kriterien richten sich nach den technischen Anforderungen und der Prüfanweisung der gewählten Baureihe. Der Auswuchtzustand des Laufrads und die Schwingungen des montierten Ventilators werden getrennt bewertet. Dabei gelten die für die jeweilige Konfiguration festgelegten Grenzwerte und Messbedingungen.
Kann der Kunde oder ein Dritter an den Werksprüfungen teilnehmen?
Die Anforderungen an die Teilnahme des Kunden oder eines Dritten müssen in der technischen Vereinbarung festgehalten werden. Vor dem Prüftermin werden die Prüfinhalte, die Betriebsbedingungen, die Abnahmekriterien, die Art der Teilnahme und die erforderlichen Berichte vereinbart.
Welche Angaben werden für den Prüfplan benötigt?
Teilen Sie uns den erforderlichen Volumenstrom und Druck mit und geben Sie an, ob statischer Druck oder Gesamtdruck gemeint ist. Benötigt werden außerdem Angaben zur Stromversorgung, Einbausituation und zu den Umgebungsbedingungen am Einsatzort. Geben Sie außerdem die gewünschten Betriebspunkte für die Messungen, die Anforderungen an eine Prüfteilnahme, die Abnahmekriterien und die benötigten Unterlagen an. Bei Projekten mit Explosionsschutzanforderungen sind zusätzlich die erforderlichen Zertifizierungen und Bauteilunterlagen anzugeben.
Ersetzen die Prüfungen im Werk die Inbetriebnahme vor Ort?
Nein. Werksprüfungen dokumentieren das Verhalten des Ventilators unter festgelegten Bedingungen. Der Strömungswiderstand von Lutten oder Strecken, Luftleckagen, Fundamente, Ausrichtung, Stromversorgung, Steuerung und das Bewetterungsnetz beeinflussen den Betrieb nach der Installation. Die Inbetriebnahme und Abnahme vor Ort erfolgen getrennt von den Prüfungen im Werk.
Technische Projektprüfung
Beratung zur Ventilatorauswahl und zum Prüfplan
Teilen Sie uns Volumenstrom, Druck, Stromversorgung, Einbausituation, Umgebungsbedingungen am Einsatzort und die benötigten Prüfunterlagen mit. BOFENG kann prüfen, welche Ventilatorbaureihe geeignet ist, und den vorgesehenen Prüfumfang im technischen und kaufmännischen Angebot festhalten.