ساخت و کیفیت
ساخت و کنترل کیفیت فنهای تهویه معدن
در شرکت BOFENG، کنترل کیفیت از تأیید نقشهها و دریافت مواد آغاز میشود و مراحل ساخت، مونتاژ و آزمونهای کارخانه را در بر میگیرد. بخشهای این صفحه، بازرسیها و سوابق مربوط به هر مرحله را توضیح میدهند.
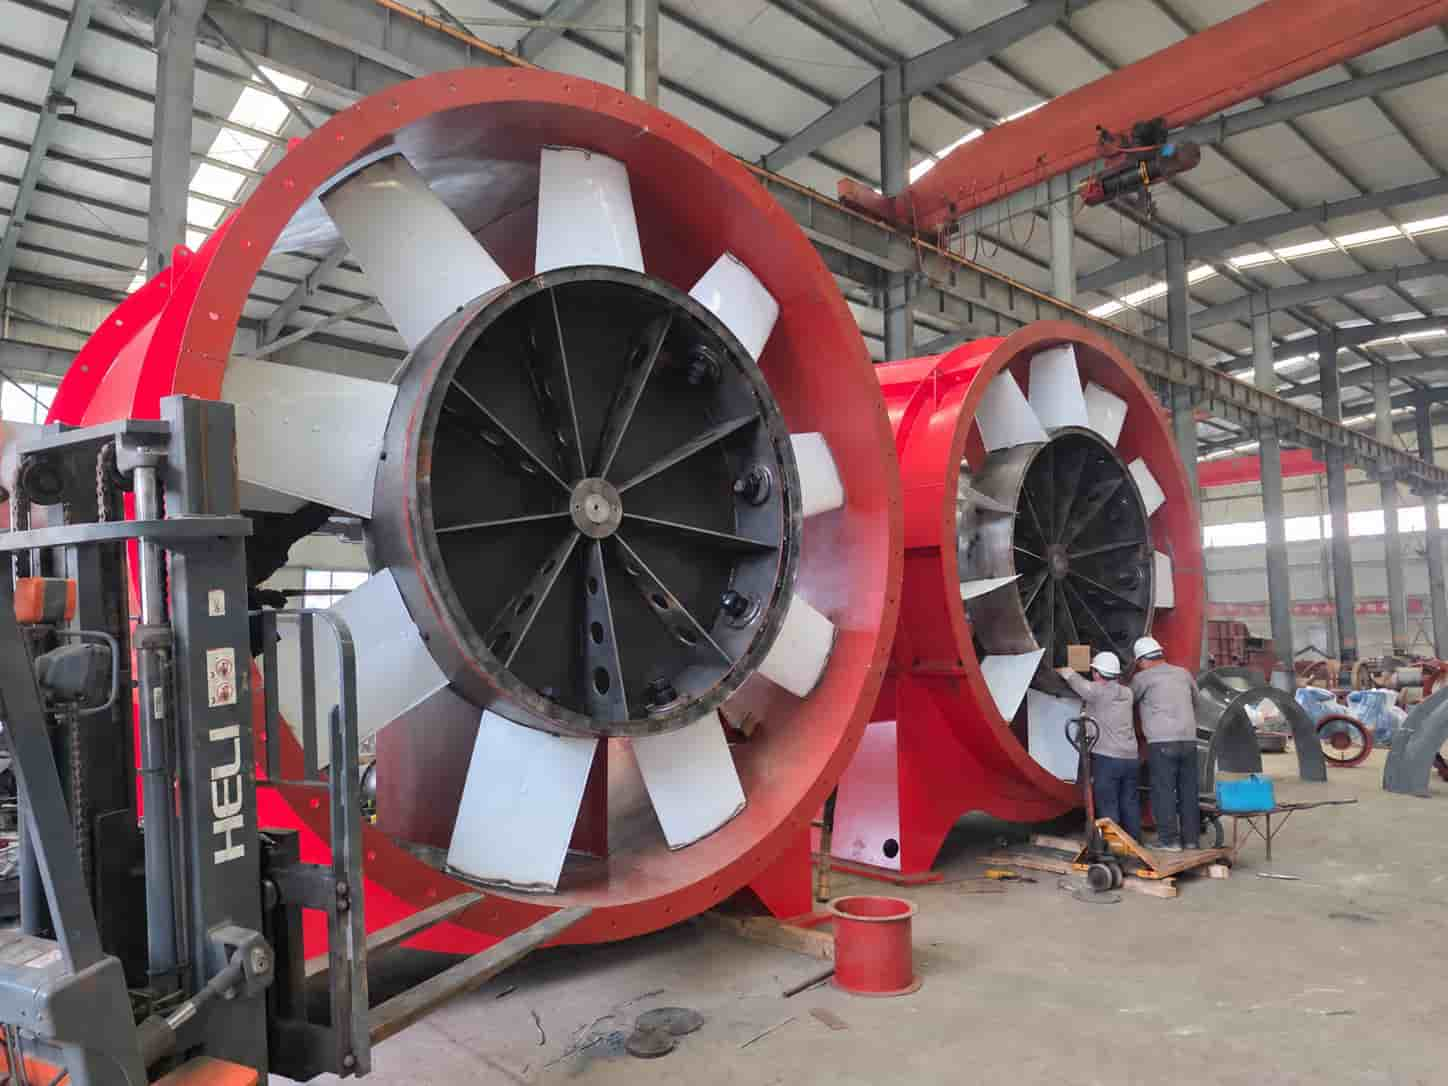
تصویر اصلی، نصب و تنظیم پرههای فنهای محوری بزرگ تهویه معدن را نشان میدهد. سایر تصاویر و صحنههای کارگاهی این صفحه، بالانس پروانهها، اتصالات آزمونهای الکتریکی و کانالهای آزمون در آزمایشگاه را نمایش میدهند. متن همراه این تصاویر، بازرسیها و مستندات مراحل ساخت و آزمون را شرح میدهد.
برای پروژه خود به برنامه بازرسی و آزمون نیاز دارید؟
پیش از شروع تولید، دبی هوا و فشار موردنیاز، مشخصات برق ورودی، آرایش نصب، شرایط محیطی محل بهرهبرداری، اندازهگیریهای درخواستی و فهرست مدارک را ارسال کنید. به این ترتیب، دامنه بازرسی و آزمون همزمان با تعیین مشخصات و پیکربندی فن مشخص میشود.
بازرسی حین ساخت
کنترل کیفیت در هر مرحله از تولید
تولید بر اساس نقشههای تأییدشده، فهرست مواد و قطعات و دستورالعملهای بازرسی سری مربوطه انجام میشود. مواد ورودی، قطعات در حال ساخت و فن مونتاژشده با الزامات مربوط تطبیق داده میشوند.
تجهیزات اندازهگیری طبق روشهای بازرسی شرکت مدیریت میشوند. سوابق ساخت و آزمون، مشخصات و پیکربندی فن تحویلی را به بازرسیهای انجامشده و نتایج ثبتشده مرتبط میکنند.
دامنه بازرسی: بازرسیهای ساخت در این صفحه مربوط به فنهای تهویه معدن از نوع محوری است. بازرسیهای الزامی طبق مشخصات فنی و دستورالعملهای سری مربوطه انجام میشوند و به درخواست جداگانه مشتری وابسته نیستند. نقاط کاری اضافی برای آزمون عملکرد، بازرسی پوششهای ویژه و آزمون با مشارکت مشتری یا شخص ثالث در توافقنامه فنی پروژه تعیین میشوند. در پیکربندیهای ضدانفجار، قطعات الکتریکی تأییدشده و مدارک گواهی مربوط نیز بررسی میشوند.
مروری بر مراحل ساخت و آزمون
- بازنگری سفارش و کنترل مدارک ساخت
- بازرسی ورودی مواد و قطعات
- خطکشی، برش و شکلدهی قطعات
- جوشکاری، اصلاح ابعاد و بازرسی مجدد
- مونتاژ پروانه، تنظیم پرهها و بالانس
- آمادهسازی سطح و اعمال پوشش
- مونتاژ نهایی، همراستاسازی و تنظیم لقیها
- بازرسیهای الکتریکی و پیش از راهاندازی
- آزمون کارکرد در کارخانه
- اندازهگیری ولتاژ و جریان
- آزمون دبی هوا و فشار و ثبت دادهها در آزمایشگاه
- سوابق آزمون و آزمون پذیرش در کارخانه با مشارکت مشتری یا شخص ثالث، طبق توافق
- رسیدگی به عدم انطباق قطعات و نتایج آزمون
- مجوز ارسال، نشانهگذاری، مدارک و بستهبندی
این بازرسیها به یکدیگر مرتبطاند؛ ابعاد برش، تغییر شکل ناشی از جوشکاری، زاویه نصب پرهها و لقیهای کاری میتوانند بر مونتاژ و کارکرد بعدی اثر بگذارند. عدم انطباق قطعات یا نتایج آزمون بهمحض شناسایی بررسی میشود و اقدامات لازم برای رفع آن انجام میگیرد. بنابراین، بند ۱۳ در سراسر فرایند ساخت و آزمون کاربرد دارد، نه فقط در بازرسی نهایی.
بازنگری سفارش و بازرسی ورودی
نقشهها، مواد و قطعات
۰۱بازنگری سفارش و کنترل مدارک ساخت
تولید با بررسی پیشنهاد فنی، الزامات سفارش و مدارک تأییدشده ساخت آغاز میشود. سری فن، دبی هوا، فشار، توان الکتروموتور، ولتاژ، فرکانس، آرایش نصب، وظیفه فن در سیستم تهویه، شرایط محیطی محل بهرهبرداری و متعلقات همراه باید مشخص باشند.
الزامات اختصاصی پروژه نیز پیش از ساخت تعیین میشوند؛ از جمله مواد ویژه، حفاظت در برابر خوردگی و انفجار، جهت دوران، اتصالات ورودی و خروجی، تجهیزات پایش، نقاط توقف برای بازرسی، مشارکت مشتری یا شخص ثالث در آزمونها و مجموعه مدارک نهایی. نقشههای تأییدشده و فهرست مواد و قطعات، مرجع کار در کارگاه هستند. هر تغییر بعدی در قطعات اصلی یا پیکربندی فن باید پیش از اعمال در تولید بررسی شود.
۰۲بازرسی ورودی مواد و قطعات
مواد و قطعات ورودی با مدارک تأییدشده فن مورد سفارش تطبیق داده میشوند. این اقلام میتوانند شامل ورق فولادی، الکتروموتور، یاتاقان، شفت، کوپلینگ، اجزای اتصال و متعلقات سفارشدادهشده باشند. بسته به نوع ماده یا قطعه، موارد زیر بررسی میشوند:
- انطباق ماده با مشخصات، ضخامت، مقدار و وضعیت ظاهری؛
- مدل الکتروموتور، توان نامی، ولتاژ، فرکانس تغذیه، سرعت دوران و نحوه نصب؛
- یاتاقانها، شفتها، کوپلینگها و سایر اجزای انتقال قدرت؛
- ابعاد فلنجها، محلهای اتصال و الزامات نصب و اتصال؛
- حفاظها، صداخفهکنها، اتصالات انعطافپذیر و تجهیزات پایش؛
- الزامات پوششهای ویژه، مقاومت در برابر خوردگی و حفاظت ضدانفجار.
شناسایی دقیق قطعات در سفارشهای ساخت اختصاصی اهمیت ویژهای دارد. دو قطعه ممکن است ظاهری مشابه داشته باشند، اما ابعاد فلنج، آرایش سوراخها یا محل نصب آنها متفاوت باشد. مرتبطکردن هر قطعه با نقشه تأییدشده، احتمال جابهجایی اشتباه قطعات در ساخت یا مونتاژ را کاهش میدهد.
کنترل فرایند ساخت
از برش ورق تا بازرسی پوسته فن
۰۳خطکشی، برش و شکلدهی قطعات
ورقهای فولادی برای ساخت پوسته، ورودی هوا، دیفیوزر، فلنجها، تکیهگاهها، اجزای نگهدارنده الکتروموتور و سایر قطعات سازهای خطکشی و برش داده میشوند. در کارگاه، تعداد و شناسه قطعات، ابعاد اصلی و وضعیت لبهها بررسی میشود. پلیسه، سرباره و لبههای تیز، طبق الزامات و پیش از شکلدهی و جوشکاری، برطرف میشوند.
قطعات برشخورده به شکلهای استوانهای، مخروطی یا سایر شکلهای مشخصشده در نقشه درمیآیند. پیش از جوشکاری نهایی، گردی پوسته، موقعیت فلنجها و نحوه جفتشدن قطعات در مونتاژ آزمایشی بررسی میشود. حتی اگر قطر اسمی پوسته درست باشد، همراستا نبودن سطوح فلنج یا سوراخهای عبور پیچها میتواند مونتاژ را دشوار کند. این کنترلهای اولیه، نیاز به اصلاح پس از پوششدهی یا مونتاژ نهایی را کاهش میدهند.
۰۴جوشکاری، اصلاح ابعاد و بازرسی مجدد
قطعات شکلدادهشده در موقعیت تعیینشده قرار میگیرند و با جوشکاری به یکدیگر متصل میشوند تا پوسته فن، شاسی، تکیهگاهها، ورودی هوا، دیفیوزر و سایر مجموعههای سازهای ساخته شوند. هنگام جفتکردن قطعات و جوشکاری، محل اتصالات لازم برای مونتاژ بعدی، از جمله موقعیت فلنجها و تکیهگاهها، سطوح نصب و ابعاد حساس بررسی میشوند.
حرارت جوشکاری و سردشدن مجموعه میتواند باعث تغییر شکل قطعات و برهمخوردن همراستایی آنها شود. به همین دلیل، ابعاد اصلی پس از ساخت دوباره کنترل میشوند. در صورت نیاز، گردی، همراستایی یا نحوه جفتشدن قطعات با پرس هیدرولیک یا روش کنترلشده دیگری اصلاح میشود. قطعه اصلاحشده پیش از ورود به مرحله بعد دوباره اندازهگیری میشود.
بازرسی چشمی معمول شامل بررسی پیوستگی جوشها، ترکهای قابل مشاهده، نواحی جوشکارینشده یا ناقص، تغییر شکل بیش از حد، باقیمانده سرباره و پاشش جوش است. آزمونهای غیرمخرب تکمیلی طبق الزامات نقشهها، توافقنامه فنی یا برنامه بازرسی انجام میشوند.
پروانه و مجموعه دوار
مونتاژ پروانه، تنظیم پرهها و بالانس دینامیکی
پروانه بهعنوان بخش اصلی دوار فن، جداگانه بازرسی میشود. بسته به طراحی، جهت و موقعیت پرهها یا زاویه تنظیم آنها، وضعیت توپی، اتصالات یا جوشها، تغییر شکلهای قابل مشاهده و انطباق با نقشه تأییدشده بررسی میشوند. در مدلهای دارای پره قابل تنظیم، یکسانبودن زاویه نصب پرهها باید پیش از پذیرش مجموعه دوار کنترل شود.
بالانس پروانه طبق الزامات تولید و بازرسی سری مربوطه انجام میشود. در سوابق بالانس مشخص میشود که نتایج به کدام فن یا پروانه مربوط است. پس از اصلاح نابالانسی، مجموعه دوار دوباره بر اساس معیارهای پذیرش تعیینشده بررسی و نتیجه ثبت میشود.
بالانس جایگزین کنترل ارتعاش فن مونتاژشده نیست
بالانس، توزیع جرم مجموعه دوار را اصلاح میکند. آزمون کارکرد در کارخانه، فن مونتاژشده را بررسی میکند و اندازهگیری ارتعاش موردنیاز طبق دستورالعمل سری مربوطه را نیز در بر میگیرد. همراستایی، لقیهای کاری، یاتاقانها، اتصالات، شرایط تکیهگاه و برق ورودی نیز میتوانند بر ارتعاش اثر بگذارند. بنابراین، نتیجه بالانس پروانه جایگزین بررسی فن کامل نیست.
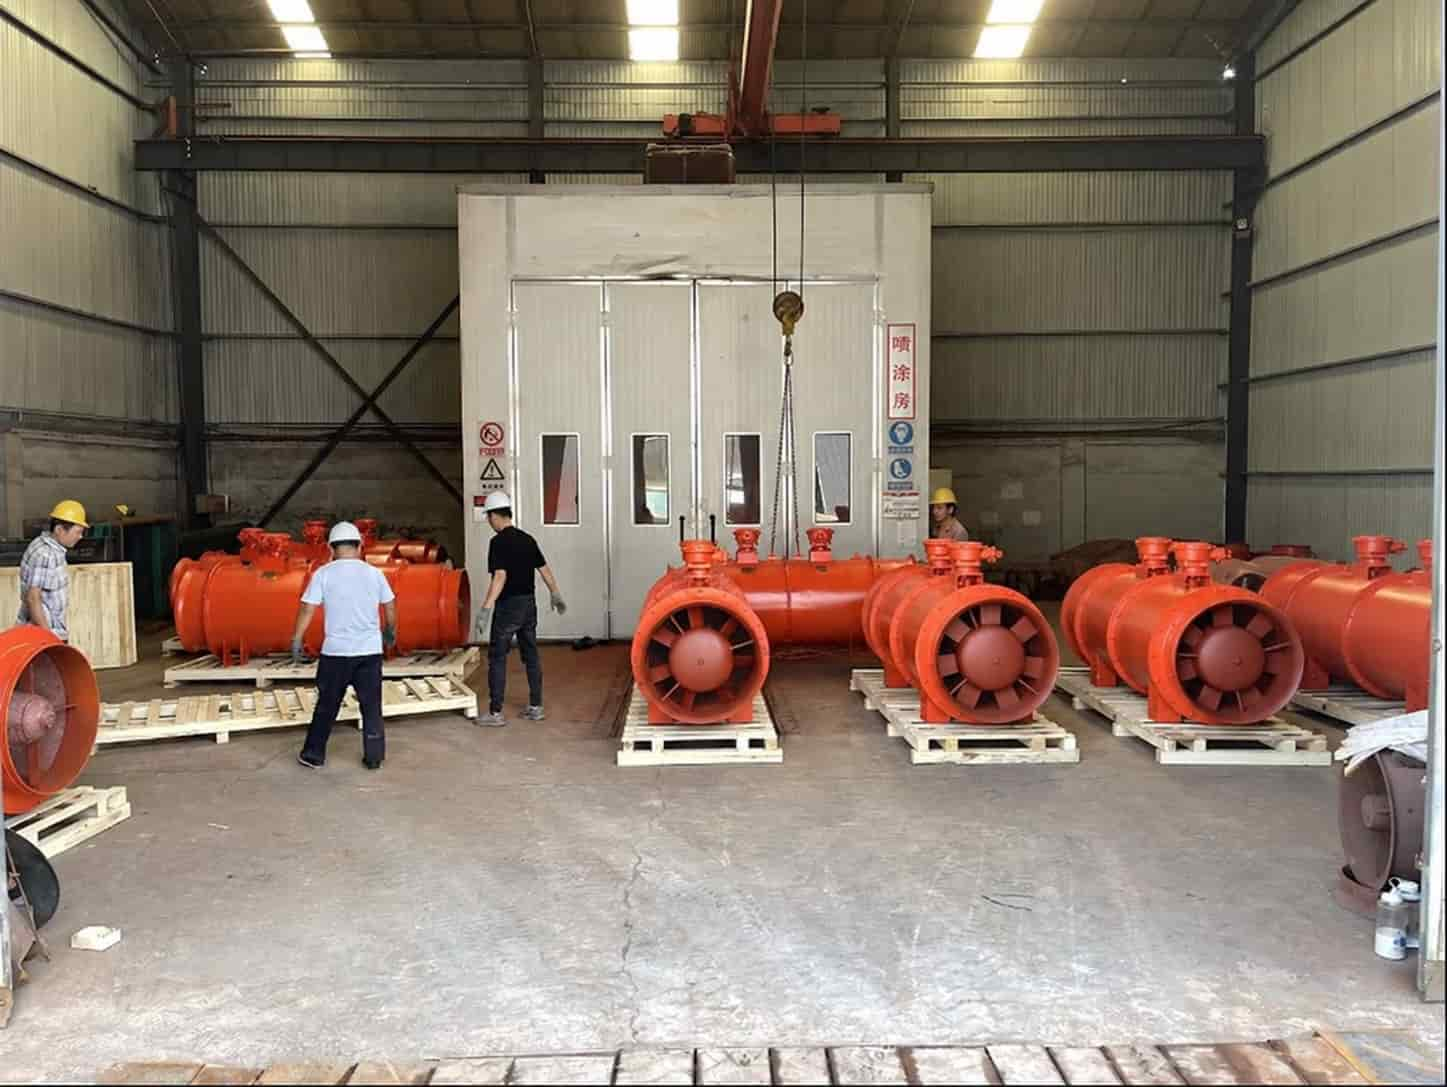
آمادهسازی سطح و پوشش نهایی
آمادهسازی سطح و اعمال پوشش
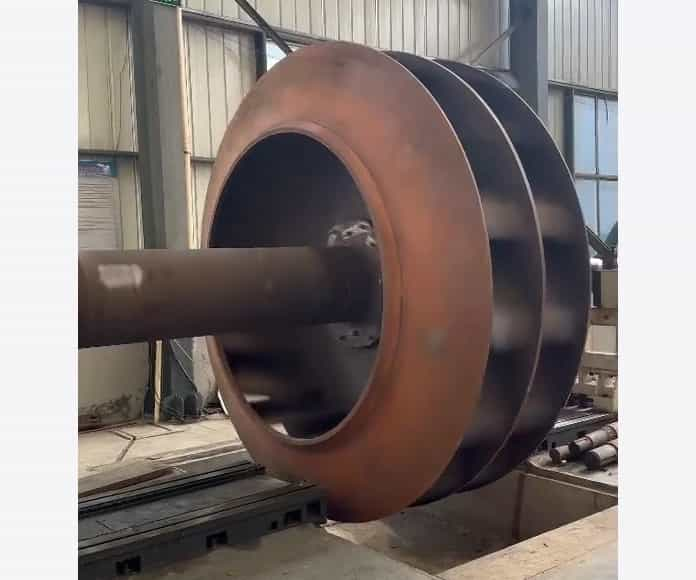
روغن، زنگ سست، پاشش جوش، گردوغبار و سایر آلودگیها طبق الزامات پوشش از سطح پاک میشوند. آستر، عملیات میانی و پوشش نهایی طبق روش معمول کارخانه یا سیستم پوشش تعیینشده برای پروژه اجرا میشوند. بسته به ساختار تجهیز، پوششدهی میتواند در چند مرحله، پیش و پس از مونتاژ نهایی، انجام شود.
کنترلهای اصلی ساخت و ابعاد باید پیش از اعمال پوشش نهایی تکمیل شوند. پس از رنگآمیزی، رنگ، پوشش کامل سطح، نواحی بدون پوشش، شره رنگ، آلودگی سطح و آسیبهای ناشی از جابهجایی بررسی میشوند. برای محیطهای مرطوب، خورنده، ساحلی یا در معرض مواد شیمیایی، ممکن است سیستم پوشش، درجه آمادهسازی سطح یا ضخامت خشک مشخصی برای پوشش لازم باشد. این موارد باید در مدارک سفارش ثبت شوند و نباید به درخواست شفاهی محدود بمانند.
مونتاژ و آمادهسازی برای راهاندازی
بازرسی فن پس از تکمیل مونتاژ
۰۷مونتاژ نهایی، همراستاسازی و تنظیم لقیها
مونتاژ نهایی طبق مشخصات و پیکربندی فن و محدوده تأمین توافقشده انجام میشود. پوسته، الکتروموتور، پروانه، اجزای انتقال قدرت، اتصالات، حفاظها و متعلقات نصبشده بررسی میشوند. کنترلها شامل موارد زیر است:
- انطباق مدل الکتروموتور و محل نصب آن با پیکربندی تأییدشده؛
- نصب صحیح پروانه و جهت دوران آن؛
- نصب و وضعیت روانکاری یاتاقانها، در موارد مرتبط؛
- همراستایی شفتها یا کوپلینگها، در موارد مرتبط؛
- لقی کاری بین پروانه و پوسته؛
- محکمبودن اتصالات و تدابیر جلوگیری از شلشدن آنها؛
- حفاظها، متعلقات همراه و علائم جهت دوران و جریان هوا؛
- چرخش آزاد با دست پیش از وصل برق.
در فنهای دارای دو پروانه خلافگرد، ترتیب نصب دو پروانه و جهت دوران هرکدام نیز کنترل میشود. پروانهها باید با ترتیب درست و جهتهای تعیینشده نصب شوند. خطاهای مربوط به ترتیب نصب یا جهت دوران در مرحله مونتاژ و آزمونهای کارخانه شناسایی و اصلاح میشوند، نه پس از تحویل به معدن.
۰۸بازرسیهای الکتریکی و پیش از راهاندازی
پیش از نخستین راهاندازی، اطلاعات پلاک الکتروموتور، ولتاژ و فرکانس نامی، شرایط تغذیه و نقشه اتصال با پیکربندی تأییدشده تطبیق داده میشوند. بررسی عایق و سایر کنترلهای الکتریکی طبق دستورالعمل سری مربوطه و الزامات پروژه انجام میشود. در فنهای ضدانفجار، تجهیزات الکتریکی تأییدشده و مدارک قطعات مربوط نیز بررسی میشوند.
فن برای آزمون بهطور محکم مهار میشود. مسیر حرکت اجزای دوار از نظر نبود مانع بررسی میشود؛ حفاظها و اتصالات اصلی کنترل و کابلها بهصورت ایمن جانمایی میشوند. کارکنان هنگام کارکرد دستگاه باید خارج از محدوده خطر باشند. این بررسیها پیش از وصل برق فن تکمیل میشوند.
آزمون کارکرد و اندازهگیریهای الکتریکی
آزمون کارکرد و بازرسیهای الکتریکی
۰۹آزمون کارکرد در کارخانه
آزمون کارکرد در کارخانه برای بررسی راهاندازی و وضعیت کار فن مونتاژشده انجام میشود. این آزمون بخشی از بازرسیهای نهایی الزامی برای پیکربندی فن تحویلی است.
راهاندازی، جهت دوران، احتمال تماس پروانه با پوسته، صدای غیرعادی، شلشدن اتصالات و وضعیت الکتروموتور یا یاتاقانها بررسی میشوند. هرگاه دستورالعمل سری مربوطه اندازهگیری ارتعاش را الزامی کند، ارتعاش اندازهگیری و نتایج آن همراه با مشخصات فن و شرایط آزمون ثبت میشوند. در صورت مشاهده اشکال، علت بررسی و پس از اصلاح، بازرسی مربوط تکرار میشود.
۱۰اندازهگیری ولتاژ و جریان
ولتاژ و جریان در حین کارکرد فن اندازهگیری میشوند. این بررسیها برای فنهای تهویه اصلی و فنهای تهویه کمکی انجام میشوند و در آزمایشگاه آزمون فن نیز قابل انجاماند.
در سوابق اندازهگیریهای الکتریکی، شناسه فن، مشخصات و پیکربندی الکتروموتور، شرایط تغذیه و کارکرد و مقادیر اندازهگیریشده ولتاژ و جریان ثبت میشوند. این دادهها شرایط الکتریکی کار فن را مستند میکنند و جایگزین اندازهگیری دبی هوا و فشار نیستند.
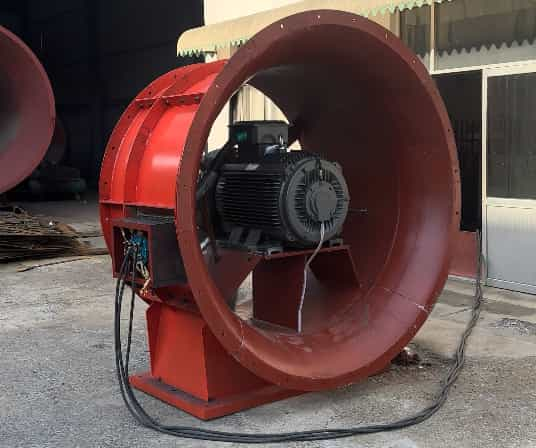
اندازهگیریهای موردنیاز و معیارهای پذیرش برای پیکربندی فن انتخابشده تعیین میشوند.
آزمون عملکرد آیرودینامیکی
آزمون دبی هوا و فشار در آزمایشگاه
BOFENG دبی هوا و فشار را با استفاده از مجموعه آزمون آزمایشگاهی مجهز به کانال هوا اندازهگیری میکند. تصاویر، فنهای اصلی و کمکی را نشان میدهند که به کانال آزمون مربوط به خود متصلاند. تصویر دیگری نیز نمایشگر سامانه اندازهگیری و ثبت دادهها را نشان میدهد.
ثبت دادهها بخشی از آزمون عملکرد است؛ سامانه آزمایشگاه، نتایج اندازهگیری را در نقاط کاری تعیینشده نمایش میدهد و ثبت میکند.
آزمون دبی هوا و فشار فن اصلی
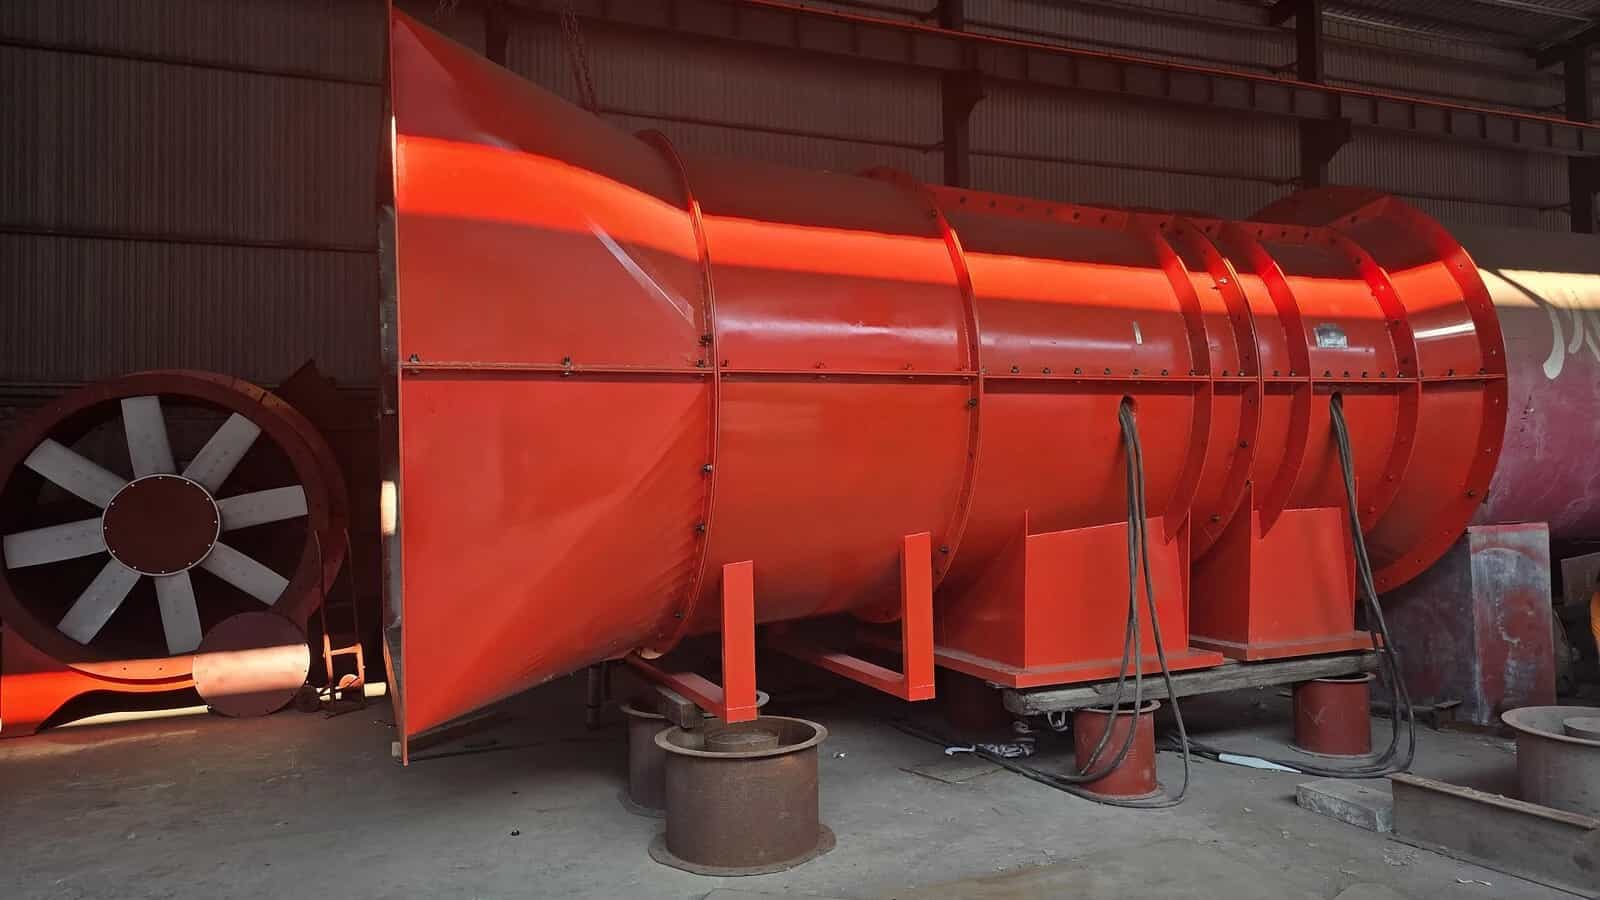
آزمون دبی هوا و فشار فن کمکی
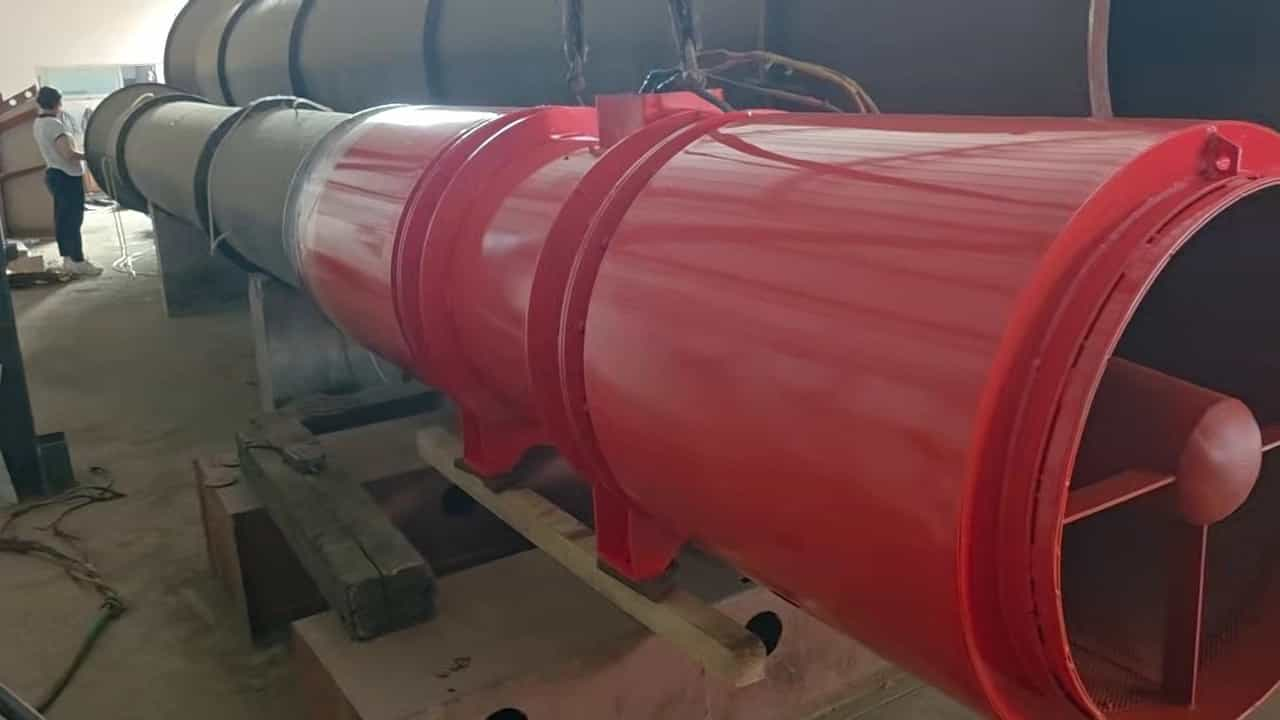
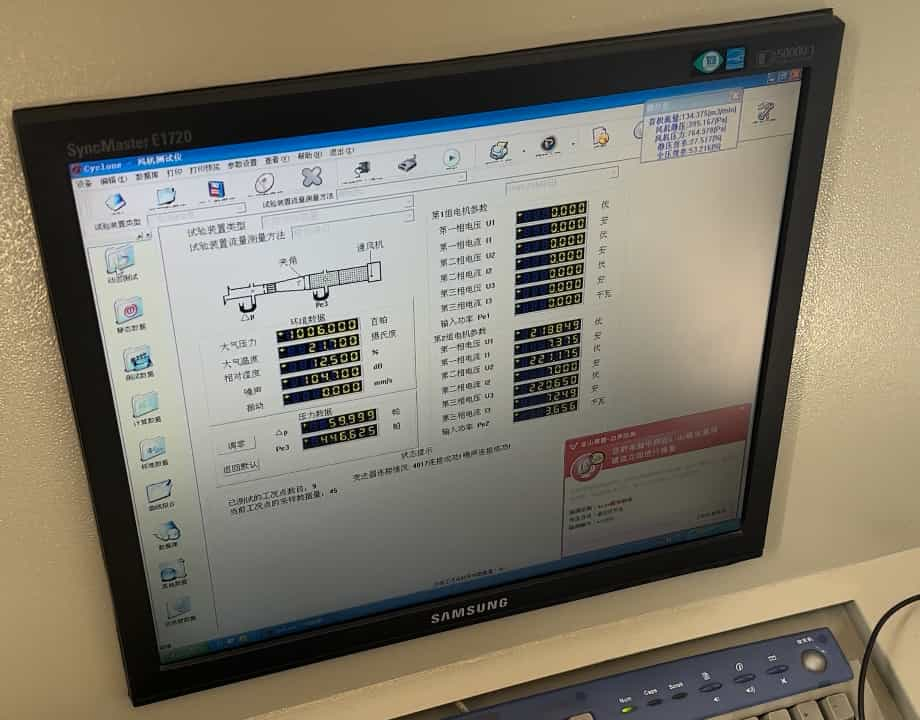
اندازهگیری و ثبت دادهها در آزمایشگاه
آزمایشگاه آزمون فن، دبی هوا و فشار را اندازهگیری میکند و امکان اندازهگیری ولتاژ و جریان در حین کارکرد فن را نیز دارد. سامانه اندازهگیری و ثبت دادهها، شماتیک کانال آزمون را همراه با پارامترهای کارکرد، شرایط محیطی و مقادیر الکتریکی نمایش میدهد.
گزارش آزمون عملکرد، مشخصات و پیکربندی فن، آرایش تجهیزات آزمون و شرایط کارکرد را مشخص میکند و نشان میدهد که فشار اندازهگیریشده از نوع فشار استاتیک یا فشار کل است. دبی هوا و فشار اندازهگیریشده در نقاط کاری تعیینشده در گزارش ثبت میشوند. اگر اندازهگیری ولتاژ و جریان در دامنه آزمون باشد، مقادیر اندازهگیریشده آنها نیز در گزارش درج میشوند. سرعت دوران، محدوده کاری تحت پوشش منحنی عملکرد و معیارهای پذیرش در برنامه آزمون تعیین میشوند.
سوابق آزمون و مشارکت مشتری
سوابق آزمون و آزمون پذیرش در کارخانه
جدول زیر، آزمون کارکرد، اندازهگیریهای الکتریکی، آزمون عملکرد و راهاندازی در محل را از هم تفکیک میکند. در صورت توافق بر مشارکت مشتری یا شخص ثالث در آزمون پذیرش در کارخانه (FAT)، نمایندگان مشتری یا شخص ثالث، بازرسیها و آزمونهای توافقشده را مشاهده و سوابق موردنیاز را بررسی میکنند. نحوه مشارکت، حضوری یا از راه دور، در توافقنامه فنی مشخص میشود.
| بازرسی یا آزمون | هدف اصلی | اندازهگیریها یا مشاهدات | سوابق و دامنه |
|---|---|---|---|
| آزمون کارکرد در کارخانه | بررسی راهاندازی و وضعیت کارکرد فن پس از تکمیل مونتاژ. | راهاندازی، جهت دوران، تماس پروانه با پوسته، صدای غیرعادی، شلشدن اتصالات، وضعیت الکتروموتور یا یاتاقانها و اندازهگیری ارتعاش موردنیاز برای سری مربوطه. | سوابق آزمون کارکرد شامل مشخصات فن، شرایط آزمون و نتایج بازرسیهای الزامی؛ در صورت الزام به اندازهگیری ارتعاش، نتایج آن نیز ثبت میشود. |
| اندازهگیری ولتاژ و جریان | بررسی شرایط الکتریکی در حین کارکرد فن. | ولتاژ و جریان در شرایط تغذیه و کارکرد ثبتشده. | نتایج اندازهگیریهای الکتریکی با ارجاع به فن، مشخصات و پیکربندی الکتروموتور و شرایط آزمون. |
| آزمون دبی هوا و فشار در آزمایشگاه | اندازهگیری عملکرد آیرودینامیکی فن در شرایط مشخص. | دبی هوا و فشار در نقاط کاری تعیینشده؛ امکان اندازهگیری ولتاژ و جریان نیز وجود دارد. | گزارش عملکرد شامل شناسه فن، شرایط آزمون، نوع فشار، نتایج اندازهگیری و دادههای منحنی عملکرد در دامنه تعیینشده. |
| آزمون پذیرش در کارخانه (FAT) با مشارکت مشتری یا شخص ثالث | فراهمکردن امکان مشاهده بازرسیهای توافقشده برای مشتری یا شخص ثالث. | بازرسیها، آزمون کارکرد، اندازهگیریهای الکتریکی یا آزمون عملکرد و بررسی مدارک طبق توافق. | صورتجلسه آزمونهای انجامشده با مشارکت مشتری یا شخص ثالث، شامل بازرسیهای توافقشده، معیارهای پذیرش و نتایج. |
| راهاندازی یا پذیرش در محل | بررسی فن پس از نصب در سیستم تهویه. | شرایط کارکرد پس از نصب، عملکرد سیستم کنترل و اندازهگیریها در محل نصب. | سوابق راهاندازی یا پذیرش در محل، جدا از سوابق آزمونهای کارخانه. |
تصاویر، تجهیزات و چیدمان آزمون را نشان میدهند. نتایج اندازهگیری و تصمیم درباره پذیرش هر فن در مدارک امضاشده بازرسی یا آزمون مربوط به همان فن ثبت میشوند.
بازرسی نهایی و مدارک
سوابق بازرسی و تحویل
۱۳رسیدگی به عدم انطباق قطعات و نتایج آزمون
مواد، قطعات و فنهای مونتاژشدهای که الزامات را برآورده نمیکنند، شناسایی و تا زمان بررسی از اقلام پذیرفتهشده جدا میشوند. این کنترل در مراحل دریافت مواد، ساخت، مونتاژ و آزمون اعمال میشود.
بسته به اشکال شناساییشده، قطعه یا تجهیز دوبارهکاری، تعمیر، تعویض یا رد میشود. پس از اصلاح، بازرسی یا آزمون مربوط تکرار میشود. نوع عدم انطباق، اقدام انجامشده و نتیجه بررسی مجدد در سوابق ثبت میشوند.
۱۴مجوز ارسال، نشانهگذاری، مدارک و بستهبندی
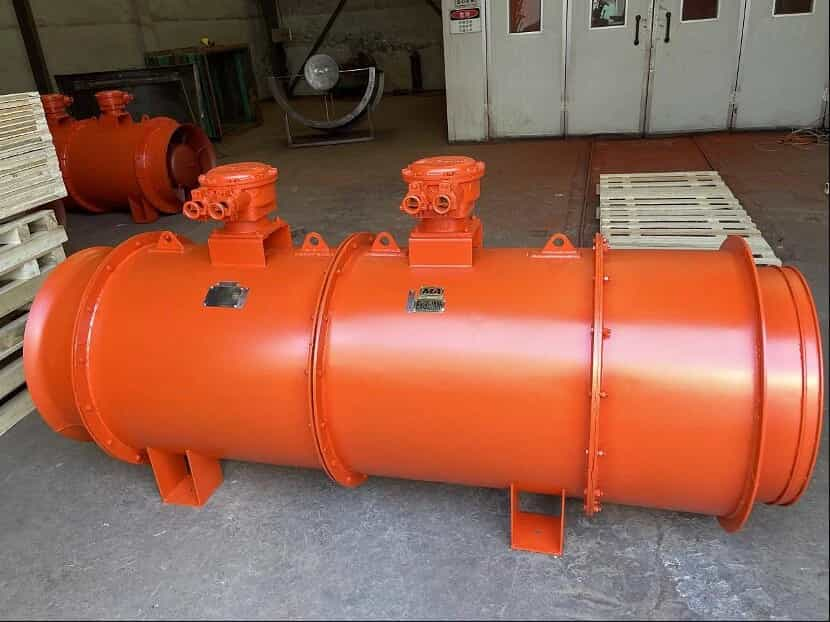
پس از تکمیل بازرسیها و آزمونهای الزامی، بررسی نهایی برای صدور مجوز ارسال فن انجام میشود. این بررسی شامل پوشش، پلاک مشخصات، شماره سریال یا شناسه محصول، علائم جهت دوران و جریان هوا، حفاظها، متعلقات همراه و الزامات بستهبندی است.
در سوابق بازرسی، مدل و شماره سریال فن، مشخصات و پیکربندی الکتروموتور، بازرسیهای انجامشده، نتایج و تصمیم درباره پذیرش، همراه با نام بازرس و تاریخ بازرسی درج میشوند.
مدارک همراه بر اساس الزامات سری فن و محدوده تأمین توافقشده مشخص میشوند و میتوانند شامل موارد زیر باشند:
- گواهی محصول یا سوابق بازرسی نهایی؛
- گواهی الکتروموتور و اطلاعات پلاک آن؛
- سوابق بالانس پروانه، در موارد مرتبط؛
- سوابق آزمون کارکرد در کارخانه همراه با نتایج اندازهگیری ارتعاش، در صورت الزام؛
- سوابق اندازهگیری ولتاژ و جریان؛
- گزارش آزمون دبی هوا و فشار همراه با دادههای منحنی عملکرد، طبق الزامات؛
- صورتجلسه آزمون پذیرش در کارخانه (FAT)، در صورت توافق بر مشارکت مشتری یا شخص ثالث؛
- مدارک قطعات ضدانفجار، در موارد مرتبط؛
- دستورالعمل نصب، بهرهبرداری و نگهداری؛
- فهرست بستهبندی و فهرست متعلقات همراه.
فنهای تهویه اصلی بزرگ ممکن است بهصورت بخشهای جداگانه ارسال شوند. هر بخش، قطعه جداگانه و بسته باید شناسه مشخصی داشته باشد تا گروه نصب بتواند ورودی هوا، بخشهای فن، دیفیوزر، متعلقات و اجزای اتصال را هنگام مونتاژ با یکدیگر تطبیق دهد.
پیش از سفارش
پیش از سفارش چه مواردی باید تأیید شوند؟
- شرایط کاری موردنیاز: دبی هوا، فشار با تعیین نوع آن (استاتیک یا کل)، محدوده کارکرد و سرعت دوران فن.
- برق ورودی: ولتاژ، فرکانس، تعداد فازها و الزامات راهاندازی یا کنترل.
- دامنه بازرسی و آزمون: بازرسیهای سری فن، آزمون کارکرد، اندازهگیری ارتعاش موردنیاز و هر بررسی تکمیلی پروژه.
- سوابق اندازهگیریهای الکتریکی: نتایج اندازهگیری ولتاژ و جریان که باید ارائه شوند، شرایط آزمون و اندازهگیریهای تکمیلی تعیینشده.
- دامنه آزمونهای آزمایشگاهی: نقاط کاری که اندازهگیریها در آنها انجام میشوند، سرعت دوران فن، نوع فشار (استاتیک یا کل)، محدوده تحت پوشش منحنی عملکرد و اندازهگیریهای ولتاژ و جریان تعیینشده.
- مشارکت مشتری یا شخص ثالث: مشخصکردن اینکه آیا مشتری یا شخص ثالث در آزمون پذیرش در کارخانه (FAT) شرکت میکند و مشارکت بهصورت حضوری است یا از راه دور.
- معیارهای پذیرش: روش آزمون، تلرانسهای مجاز، تجهیزات اندازهگیری و قالب گزارش.
- مدارک: گواهیها، نقشهها، سوابق بالانس، گزارشهای آزمون، راهنماها و سوابق بستهبندی.
توافق بر این موارد هنگام ثبت سفارش، دامنه بازرسی، معیارهای پذیرش و مدارک تحویل را برای هر دو طرف روشن میکند.
پرسشهای مشتریان
پرسشهای متداول
چه بازرسیهایی برای فن مورد سفارش انجام میشود؟
الزامات فنی و دستورالعملهای بازرسی سری مربوطه، بازرسیهای الزامی را مشخص میکنند. دامنه بازرسی و آزمون عملکرد، بررسیهای تکمیلی و مدارک همراه در پیشنهاد قیمت و هنگام بازنگری سفارش تعیین میشوند.
آیا آزمایشگاه میتواند ولتاژ و جریان را هم اندازهگیری کند؟
بله. آزمایشگاه دبی هوا و فشار را اندازهگیری میکند و امکان اندازهگیری ولتاژ و جریان هنگام کارکرد فن را نیز دارد. اگر این اندازهگیریها در دامنه آزمون باشند، نتایج همراه با مشخصات و پیکربندی الکتروموتور و شرایط تغذیه و کارکرد ثبت میشوند.
چه مدارک بازرسی و آزمونی قابل ارائه است؟
مدارک میتوانند شامل سوابق محصول و الکتروموتور، سوابق بالانس و ارتعاش در موارد مرتبط، نتایج آزمون کارکرد و اندازهگیریهای الکتریکی، گزارشهای دبی هوا و فشار، دستورالعملها و فهرست بستهبندی باشند. مدارک همراه فن بر اساس الزامات سری و محدوده توافقشده سفارش تعیین میشوند.
معیارهای پذیرش بالانس و ارتعاش چگونه تعیین میشوند؟
معیارها بر اساس الزامات فنی و دستورالعملهای بازرسی سری انتخابشده تعیین میشوند. وضعیت بالانس پروانه و ارتعاش فن مونتاژشده جداگانه ارزیابی میشوند؛ حدود مجاز و شرایط اندازهگیری نیز متناسب با همان پیکربندی مشخص میشوند.
آیا مشتری یا شخص ثالث میتواند شاهد آزمونهای کارخانه باشد؟
الزامات مشارکت مشتری یا شخص ثالث باید در توافقنامه فنی درج شوند. پیش از تاریخ آزمون، درباره موارد بازرسی، شرایط کارکرد، معیارهای پذیرش، نحوه مشارکت و گزارشهای موردنیاز توافق میشود.
برای تهیه برنامه بازرسی و آزمون چه اطلاعاتی لازم است؟
دبی هوا و فشار موردنیاز را با تعیین نوع فشار (استاتیک یا کل)، مشخصات برق ورودی، آرایش نصب و شرایط محیطی محل بهرهبرداری ارسال کنید. نقاط کاری موردنظر برای آزمون، الزامات مشارکت در آزمونها، معیارهای پذیرش و فهرست مدارک را نیز مشخص کنید. در پروژههای نیازمند حفاظت ضدانفجار، گواهیها و مدارک قطعات موردنیاز نیز باید تعیین شوند.
آیا آزمونهای کارخانه جایگزین راهاندازی در محل هستند؟
خیر. آزمونهای کارخانه، کارکرد فن را در شرایط مشخص ثبت میکنند. مقاومت کانالها یا مسیرهای زیرزمینی معدن، نشتی هوا، فونداسیون، همراستایی، برق ورودی، سیستم کنترل و شبکه تهویه بر کارکرد پس از نصب اثر میگذارند. راهاندازی و پذیرش در محل، جدا از آزمونهای کارخانه انجام میشوند.
بررسی پروژه
مشاوره برای انتخاب فن و برنامه آزمون
دبی هوا و فشار موردنیاز، مشخصات برق ورودی، آرایش نصب، شرایط محیطی محل بهرهبرداری و مدارک آزمون موردنیاز را ارسال کنید. BOFENG میتواند بررسی کند کدام سری فن برای پروژه مناسب است و دامنه پیشنهادی بازرسی و آزمون را در پیشنهاد فنی و مالی مشخص سازد.