Fabrication et qualité
Fabrication et contrôle qualité des ventilateurs d’aérage minier
Chez BOFENG, le contrôle qualité accompagne le ventilateur depuis l’approbation des plans et la réception des matières jusqu’à la fabrication, au montage et aux essais en usine. Les sections suivantes présentent les vérifications et les documents de contrôle propres à chaque étape.
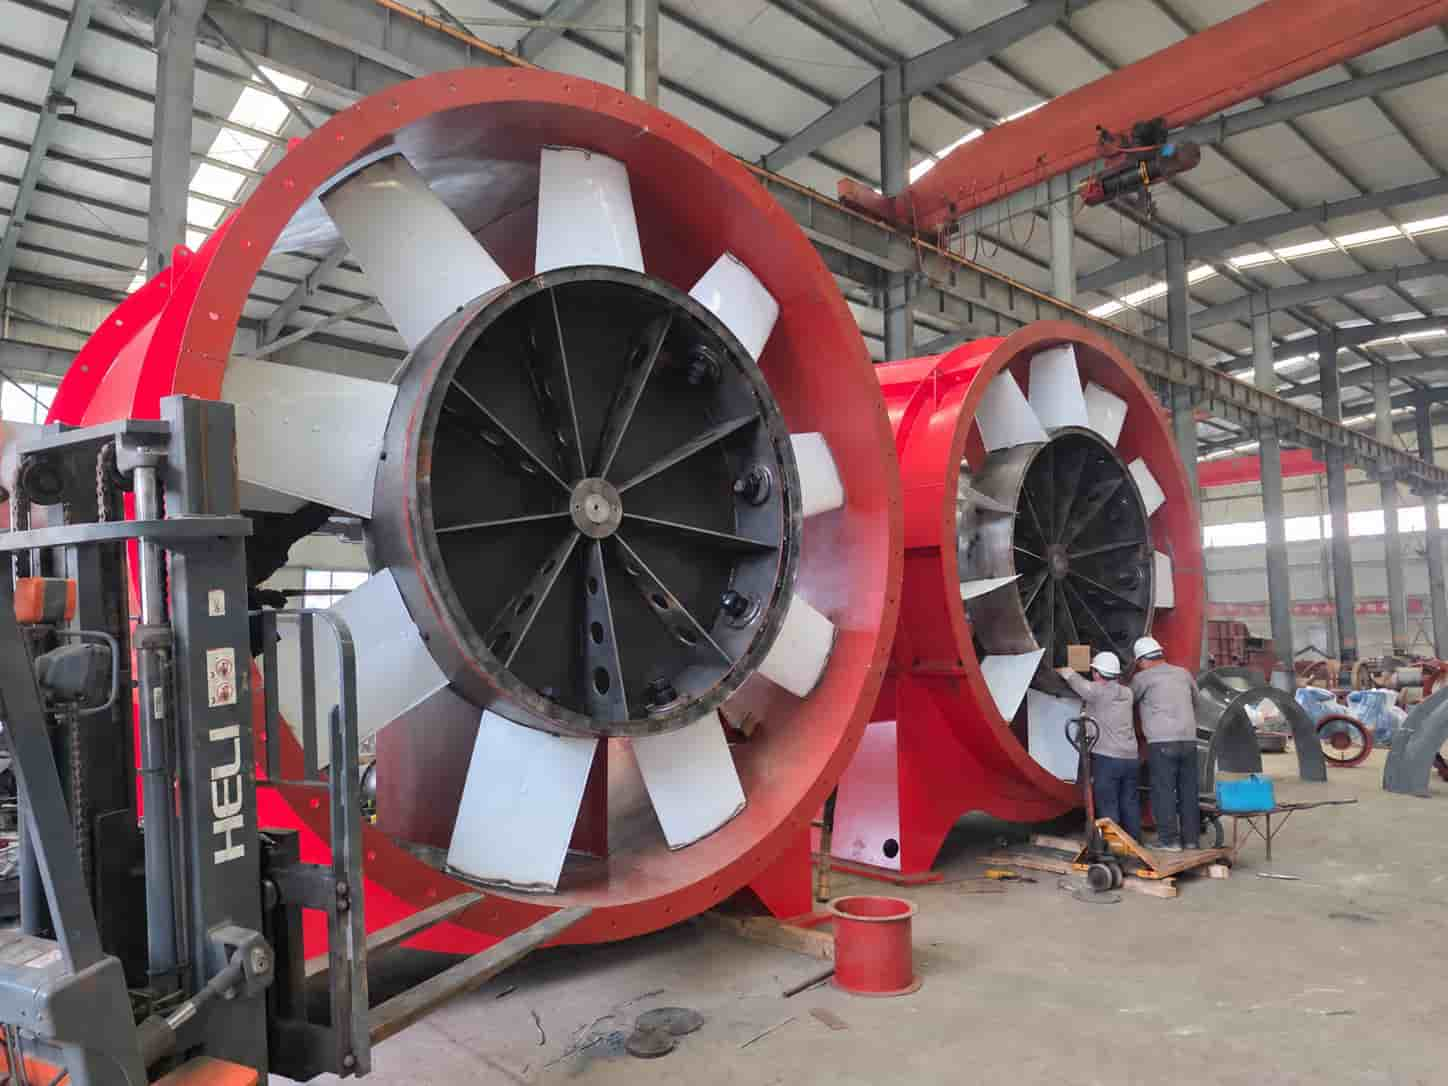
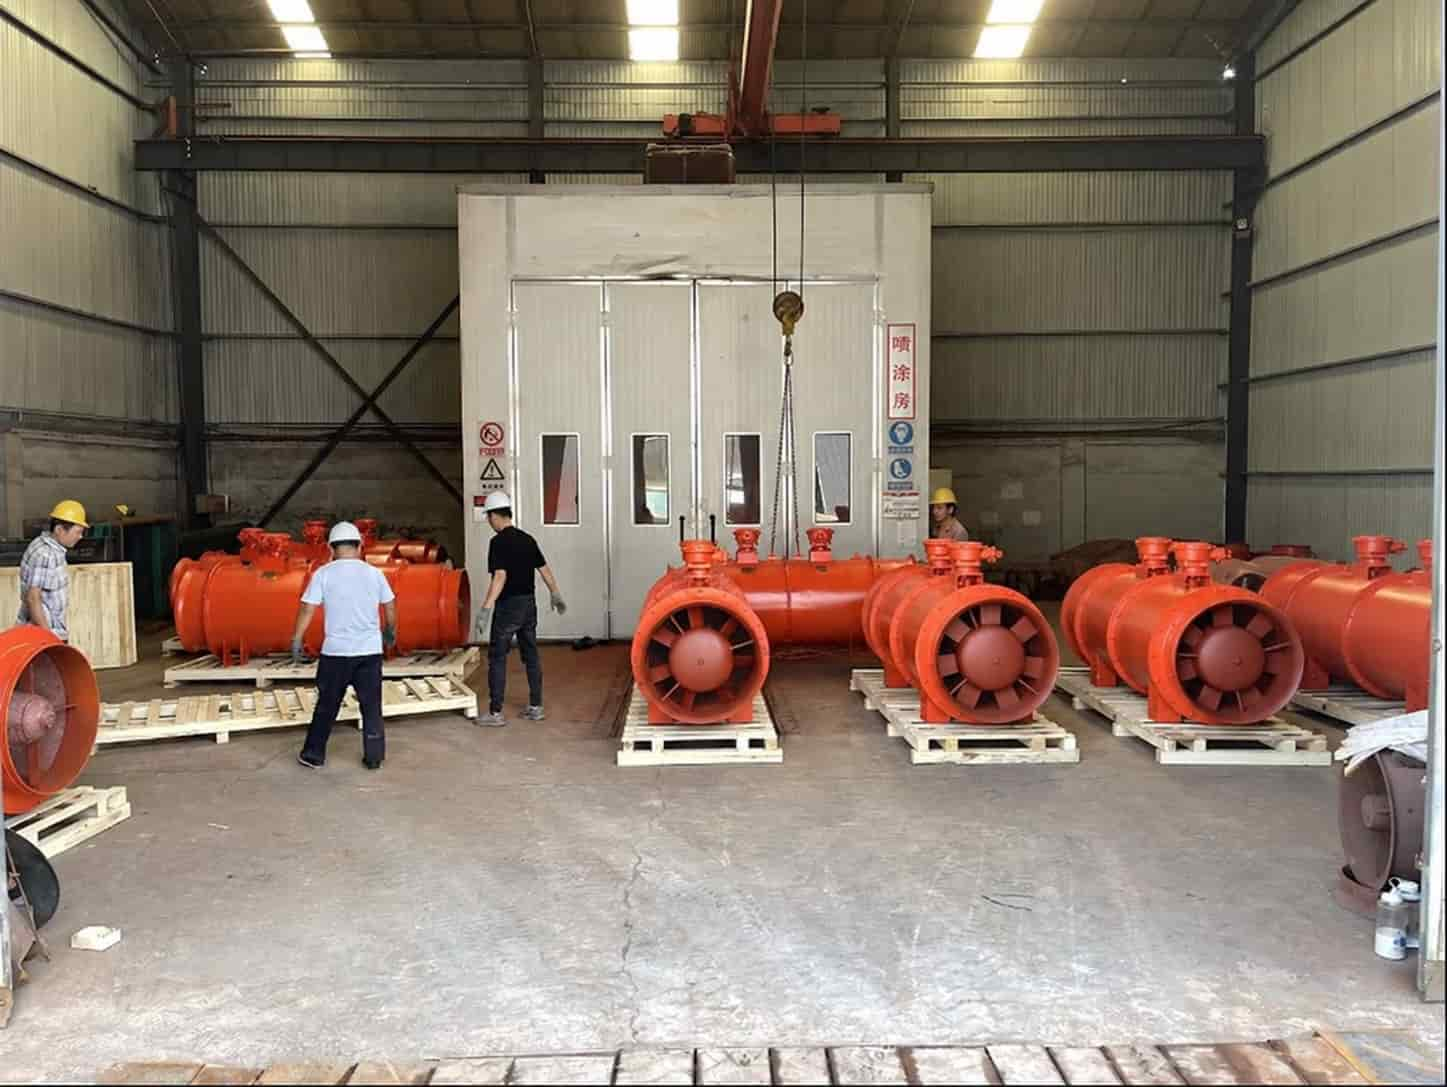
La photographie principale montre le montage et le réglage des pales sur de grands ventilateurs axiaux pour mines. Les autres photographies et séquences de travail présentent l’équilibrage des roues, les raccordements utilisés pour les essais électriques et les conduits d’essai du laboratoire. Les textes associés présentent les contrôles effectués et les documents de suivi correspondants.
Besoin d’un plan de contrôle et d’essais adapté à votre projet ?
Avant le début de la production, transmettez le débit d’air et la pression requis, les caractéristiques de l’alimentation électrique, la configuration de montage, les conditions ambiantes d’utilisation, les mesures demandées et la liste des documents attendus. Nous pouvons ainsi définir les contrôles à réaliser en même temps que la configuration du ventilateur.
Contrôles en cours de fabrication
Le contrôle qualité à chaque étape de la production
La production s’appuie sur les plans approuvés, la nomenclature et les procédures de contrôle de la série de ventilateurs concernée. Les matières reçues, les pièces en cours de fabrication et le ventilateur assemblé sont vérifiés au regard des exigences applicables.
Les équipements de mesure sont gérés selon les procédures de contrôle de l’entreprise. Les documents de fabrication et les rapports d’essais relient la configuration du ventilateur fourni aux vérifications effectuées et aux résultats obtenus.
Étendue des contrôles : Les contrôles de fabrication décrits sur cette page concernent les ventilateurs axiaux d’aérage minier. Les contrôles requis sont définis par les exigences techniques et les procédures de la série concernée ; ils ne dépendent pas d’une demande supplémentaire du client. Les points d’essai de performance supplémentaires, les contrôles de revêtements spéciaux et les essais avec participation du client ou d’un tiers sont définis dans l’accord technique du projet. Les configurations protégées contre les explosions nécessitent également la vérification des composants électriques approuvés et des documents de certification correspondants.
Vue d’ensemble de la fabrication et des essais
- Revue de commande et maîtrise des documents de fabrication
- Contrôle à réception des matières et composants
- Traçage, découpe et formage des pièces
- Soudage, correction dimensionnelle et nouveau contrôle
- Montage de la roue, réglage des pales et équilibrage
- Préparation des surfaces et revêtement
- Montage final, alignement et réglage des jeux
- Contrôles électriques et vérifications avant démarrage
- Essai de fonctionnement en usine
- Mesure de la tension et du courant
- Essais de débit et de pression avec acquisition de données en laboratoire
- Rapports d’essais et essais de réception en usine avec témoin, selon accord
- Traitement des pièces et des résultats d’essais non conformes
- Autorisation d’expédition, marquage, documents et emballage
Ces contrôles sont liés : les dimensions de découpe, les déformations dues au soudage, le réglage des pales et les jeux de fonctionnement peuvent affecter le montage et le fonctionnement ultérieurs. Les pièces et les résultats non conformes sont traités dès leur détection. Le point 13 s’applique donc à l’ensemble de la production et des essais, et pas uniquement au contrôle final.
Revue de commande et contrôle à réception
Plans, matières et composants
01Revue de commande et maîtrise des documents de fabrication
La production commence par l’examen de l’offre technique, des exigences de la commande et des documents approuvés pour la fabrication. Il faut définir la série du ventilateur, le débit, la pression, la puissance du moteur, la tension, la fréquence, la configuration de montage, la fonction dans le réseau d’aérage, les conditions ambiantes d’utilisation et les accessoires compris dans la fourniture.
Les exigences particulières du projet sont également définies avant la fabrication : matériaux spéciaux, protection anticorrosion, protection contre les explosions, sens de rotation, raccordements d’entrée et de sortie, accessoires de surveillance, points d’arrêt pour inspection, essais avec participation du client ou d’un tiers et dossier documentaire final. Les plans approuvés et la nomenclature servent de référence en atelier. Toute modification ultérieure d’un composant critique ou de la configuration doit être examinée avant sa mise en application.
02Contrôle à réception des matières et composants
Les matières et composants reçus sont contrôlés à partir des documents approuvés pour la configuration à fournir. Il peut s’agir de tôles d’acier, de moteurs, de roulements, d’arbres, d’accouplements, d’éléments de fixation et d’accessoires commandés. Selon la matière ou le composant, les vérifications portent sur :
- la spécification du matériau, l’épaisseur, la quantité et l’état apparent ;
- le modèle du moteur, la puissance nominale, la tension, la fréquence, la vitesse de rotation et le mode de montage ;
- les roulements, les arbres, les accouplements et les autres composants de transmission ;
- les dimensions des brides, les interfaces de montage et les exigences de raccordement ;
- les protecteurs, les silencieux, les manchettes souples et les accessoires de surveillance ;
- les exigences de revêtements spéciaux, de résistance à la corrosion et de protection contre les explosions.
L’identification est particulièrement importante pour les commandes sur mesure. Deux pièces d’aspect similaire peuvent présenter des dimensions de bride, une disposition des perçages ou des positions de montage différentes. Relier chaque pièce au plan approuvé réduit le risque de confusion entre composants pendant la fabrication ou le montage.
Contrôles de fabrication
De la découpe de tôle au contrôle du carter
03Traçage, découpe et formage des pièces
Les tôles d’acier sont tracées et découpées pour fabriquer le carter, l’entrée d’air, le diffuseur, les brides, les supports, les fixations du moteur et les autres éléments de structure. En atelier, les contrôles portent sur la quantité et l’identification des pièces, les dimensions principales et l’état des bords. Les bavures, les scories et les arêtes vives sont éliminées selon les exigences, avant le formage et le soudage.
Les pièces découpées sont mises en forme selon les géométries prévues sur les plans, qu’elles soient cylindriques, coniques ou autres. Avant le soudage définitif, la circularité du carter, la position des brides et l’ajustement des pièces sont vérifiés lors d’un montage à blanc. Un carter peut avoir le bon diamètre nominal et néanmoins poser des problèmes d’assemblage si les faces des brides ou les trous de passage des boulons ne sont pas alignés. Ces vérifications préalables limitent les reprises après revêtement ou montage final.
04Soudage, correction dimensionnelle et nouveau contrôle
Les pièces formées sont positionnées puis soudées pour constituer le carter, le socle, les supports, l’entrée d’air, le diffuseur et les autres ensembles de structure. Pendant l’ajustage et le soudage, les interfaces nécessaires au montage ultérieur sont contrôlées, notamment la position des brides et des supports, les surfaces de montage et les dimensions critiques.
La chaleur du soudage peut provoquer des déformations et modifier l’alignement des pièces lors du refroidissement de l’ensemble. Les dimensions principales sont donc vérifiées à nouveau après fabrication. Si nécessaire, une presse hydraulique ou une autre méthode maîtrisée permet de corriger la circularité, l’alignement ou l’ajustement. La pièce corrigée est de nouveau mesurée avant de passer à l’étape suivante.
Le contrôle visuel courant porte sur la continuité des cordons de soudure, les fissures visibles, les zones de soudure incomplètes, les déformations excessives et les résidus de laitier ou projections de soudage. Les contrôles non destructifs complémentaires sont réalisés selon les exigences des plans, de l’accord technique ou du plan de contrôle.
Roue et ensemble tournant
Montage de la roue, réglage des pales et équilibrage dynamique
La roue est inspectée séparément, car elle constitue le principal élément tournant du ventilateur. Selon la conception, les vérifications portent sur l’orientation, la position ou l’angle des pales, l’état du moyeu, des fixations ou des soudures, les éventuelles déformations et la conformité au plan. Sur les modèles à pales réglables, l’uniformité des angles de montage doit être confirmée avant l’acceptation de l’ensemble tournant.
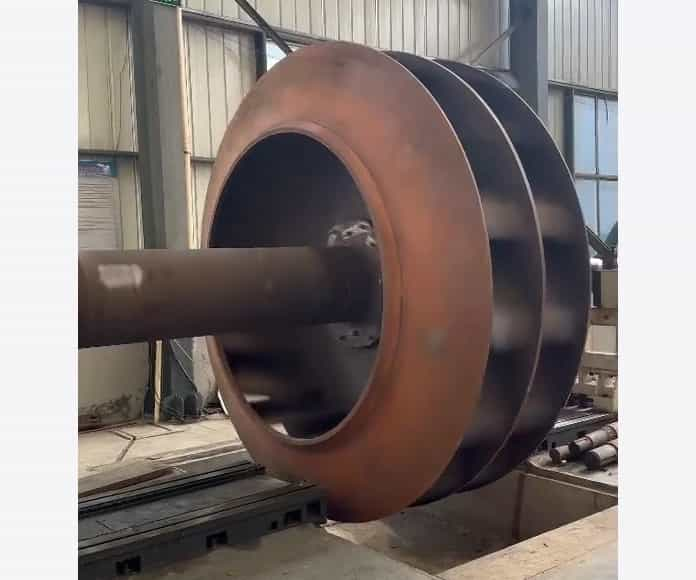
L’équilibrage de la roue suit les exigences de production et de contrôle de la série de ventilateurs. La fiche d’équilibrage identifie le ventilateur ou la roue. Après toute correction d’équilibrage, l’ensemble tournant est de nouveau vérifié selon les critères d’acceptation spécifiés, et le résultat est consigné.
L’équilibrage ne remplace pas le contrôle vibratoire du ventilateur assemblé
L’équilibrage corrige la répartition des masses de l’ensemble tournant. L’essai de fonctionnement en usine évalue le ventilateur assemblé et comprend les mesures de vibrations requises par la procédure de contrôle de la série. L’alignement, les jeux de fonctionnement, les roulements, les fixations, les conditions d’appui et l’alimentation électrique peuvent aussi influer sur les vibrations. Le résultat d’équilibrage de la roue ne remplace donc pas le contrôle de l’équipement complet.
Préparation des surfaces et finition
Préparation des surfaces et revêtement
L’huile, la rouille non adhérente, les projections de soudage, la poussière et les autres contaminants sont éliminés selon les exigences du revêtement. Le primaire, les couches intermédiaires et la peinture de finition sont appliqués conformément au procédé habituel de l’usine ou au système spécifié pour le projet. Selon la structure de l’équipement, le revêtement peut être appliqué en plusieurs étapes, avant et après le montage final.
Les principaux contrôles de fabrication et les contrôles dimensionnels doivent être terminés avant le revêtement final. Après peinture, les vérifications portent sur la couleur, la couverture, les zones non revêtues, les coulures, la contamination de la surface et les dommages de manutention. Les ventilateurs destinés à des ambiances humides, corrosives, côtières ou exposées à des agents chimiques peuvent nécessiter un système de revêtement, un degré de préparation des surfaces ou une épaisseur de film sec spécifiques. Ces exigences doivent figurer dans les documents de commande, et pas uniquement dans une demande verbale.
Montage et préparation au démarrage
Contrôle de l’assemblage complet
07Montage final, alignement et réglage des jeux de fonctionnement
Le montage final respecte la configuration du ventilateur et le périmètre de fourniture définis. Les vérifications concernent le carter, le moteur, la roue, ainsi que les éléments de transmission, raccordements, protecteurs et accessoires effectivement installés. Les contrôles comprennent :
- la conformité du modèle du moteur et de sa position de montage ;
- le montage correct de la roue et son sens de rotation ;
- le montage et la lubrification des roulements, le cas échéant ;
- l’alignement des arbres ou des accouplements, le cas échéant ;
- le jeu de fonctionnement entre la roue et le carter ;
- le serrage des fixations et les dispositifs empêchant leur desserrage ;
- les protecteurs, les accessoires fournis et les indications des sens de rotation et d’écoulement de l’air ;
- la libre rotation à la main avant la mise sous tension.
Pour les ventilateurs contrarotatifs, l’ordre de montage des deux roues et leurs sens de rotation respectifs sont également vérifiés. Toute erreur d’ordre de montage ou de sens de rotation doit être détectée et corrigée pendant le montage et les essais en usine, avant la livraison à la mine.
08Contrôles électriques et vérifications avant démarrage
Avant le premier démarrage, les données de la plaque signalétique du moteur, la tension et la fréquence nominales, les conditions d’alimentation et le schéma de raccordement sont comparés à la configuration approuvée. Les contrôles d’isolement et les autres essais électriques suivent la procédure de contrôle de la série et les exigences du projet. Pour les ventilateurs protégés contre les explosions, la configuration électrique approuvée et les documents des composants concernés sont également examinés.
Le ventilateur est solidement fixé pour l’essai. La zone de rotation doit être libre de tout obstacle ; les protecteurs et les fixations principales sont vérifiés, les câbles sont disposés de manière sûre et le personnel est maintenu hors de la zone dangereuse pendant le fonctionnement. Ces vérifications sont terminées avant la mise sous tension du ventilateur.
Fonctionnement et mesures électriques
Essais de fonctionnement et essais électriques
09Essai de fonctionnement en usine
L’essai de fonctionnement en usine vérifie le démarrage et le fonctionnement du ventilateur assemblé. Il fait partie des contrôles finaux requis pour la configuration fournie.
Les vérifications portent sur le démarrage, le sens de rotation, les éventuels frottements entre la roue et le carter, les bruits anormaux, les fixations desserrées et l’état de fonctionnement du moteur ou des roulements. Les vibrations sont mesurées et consignées lorsque la procédure de contrôle de la série le prévoit, en précisant la configuration du ventilateur et les conditions d’essai. Toute anomalie fait l’objet d’une recherche de cause, puis le contrôle concerné est répété après correction.
10Mesure de la tension et du courant
La tension et le courant sont mesurés pendant le fonctionnement du ventilateur. Ces contrôles concernent les ventilateurs principaux et les ventilateurs auxiliaires et peuvent également être réalisés dans le laboratoire d’essais des ventilateurs.
Le relevé des mesures électriques précise l’identification du ventilateur, la configuration du moteur, les conditions d’alimentation et de fonctionnement, ainsi que les valeurs mesurées de tension et de courant. Ces données décrivent les conditions électriques et ne remplacent pas les mesures de débit et de pression.
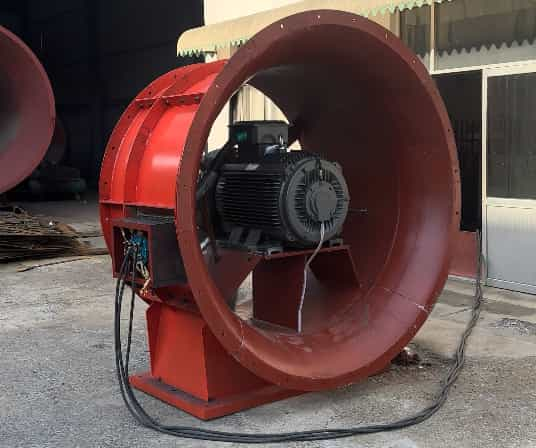
Les mesures requises et les critères d’acceptation sont définis pour la configuration du ventilateur retenue.
Essais de performances aérauliques
Essais de débit et de pression en laboratoire
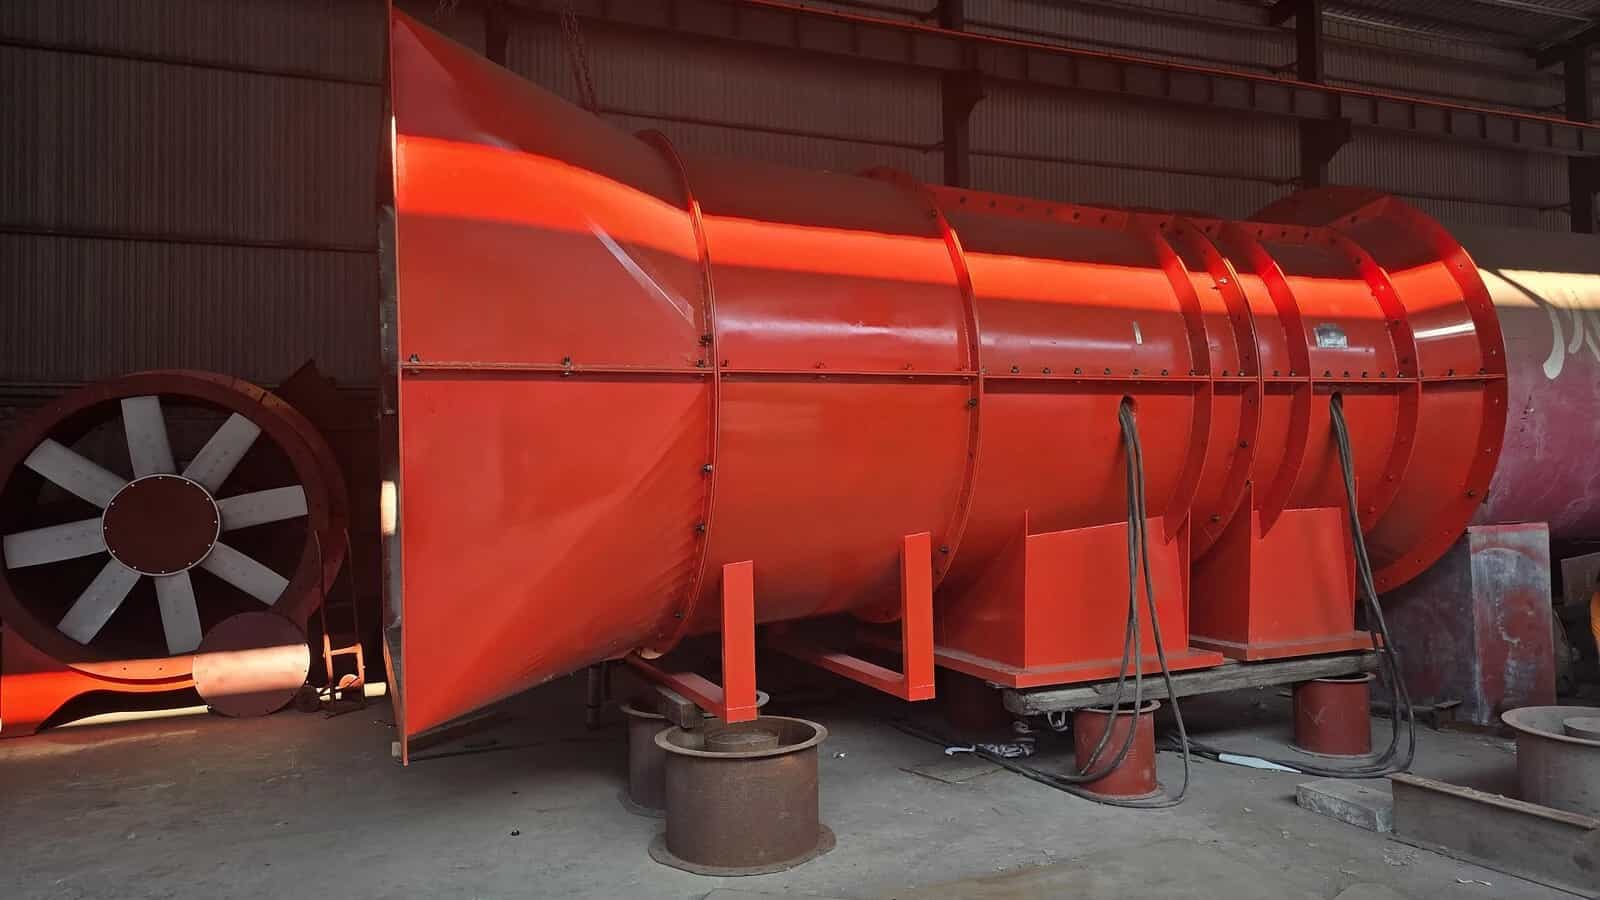
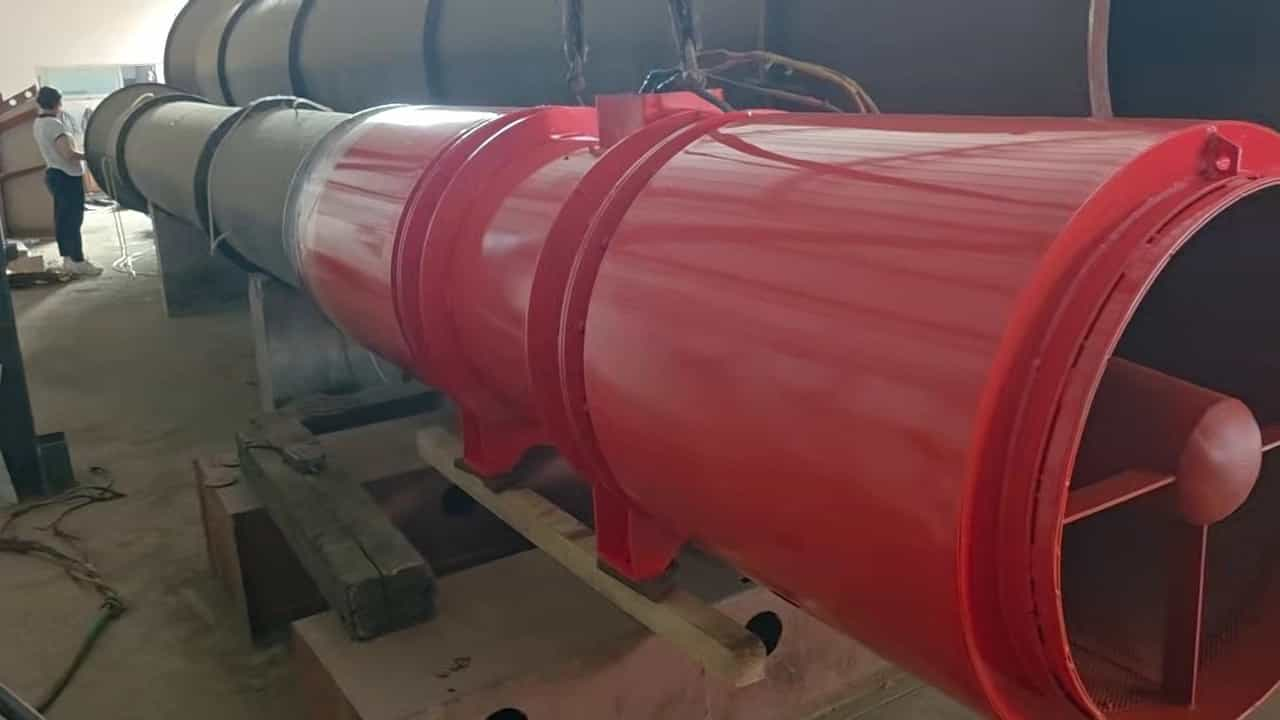
BOFENG mesure le débit d’air et la pression au moyen de conduits d’essai en laboratoire. Les photographies montrent les ventilateurs principaux et auxiliaires raccordés à leurs conduits respectifs. Une autre image présente l’écran du système de mesure et d’acquisition de données.
L’acquisition de données fait partie de l’essai de performance : le système du laboratoire affiche et enregistre les mesures aux points de fonctionnement spécifiés.
Essai de débit et de pression du ventilateur principal
Essai de débit et de pression du ventilateur auxiliaire
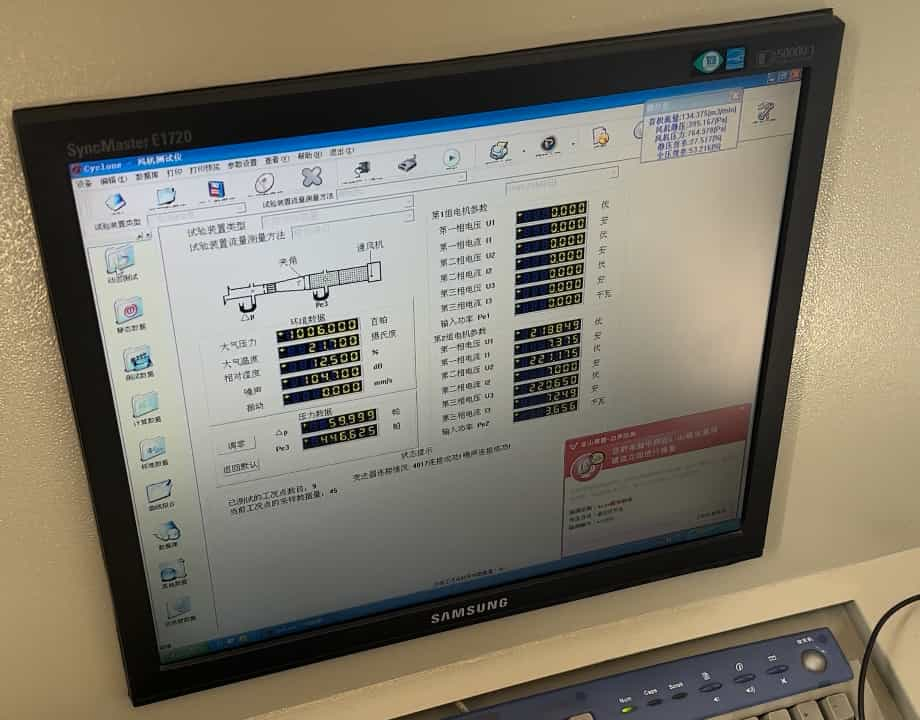
Mesure et acquisition de données en laboratoire
Le laboratoire d’essais des ventilateurs mesure le débit et la pression et peut également mesurer la tension et le courant pendant le fonctionnement du ventilateur. Le système de mesure et d’acquisition de données affiche le schéma du conduit d’essai ainsi que les paramètres de fonctionnement, ambiants et électriques.
Le rapport d’essai de performance identifie la configuration du ventilateur, l’installation d’essai et les conditions de fonctionnement, et précise si la pression mesurée est statique ou totale. Il consigne le débit et la pression mesurés aux points d’essai requis, ainsi que les valeurs de tension et de courant relevées lorsque ces mesures font partie du programme d’essais. La vitesse de rotation du ventilateur, la plage de fonctionnement couverte par la courbe caractéristique et les critères d’acceptation sont définis dans le plan d’essais.
Rapports d’essais et participation du client
Rapports d’essais et réception en usine
Le tableau distingue les contrôles de fonctionnement, les mesures électriques, les essais de performance et la mise en service sur site. Lors des essais de réception en usine (FAT) avec témoin, les représentants du client ou d’un tiers assistent aux vérifications convenues et examinent les documents requis. Leur participation, sur place ou à distance, est définie dans l’accord technique.
| Contrôle ou essai | Objectif principal | Mesures ou vérifications | Documents et périmètre |
|---|---|---|---|
| Essai de fonctionnement en usine | Vérifier le démarrage et le fonctionnement du ventilateur assemblé. | Démarrage, sens de rotation, frottement entre la roue et le carter, bruits anormaux, fixations desserrées, état du moteur ou des roulements et mesures de vibrations requises par la procédure de la série. | Rapport d’essai de fonctionnement précisant l’identification du ventilateur, les conditions d’essai et les résultats des contrôles requis, y compris les mesures de vibrations applicables. |
| Mesure de la tension et du courant | Vérifier les conditions électriques pendant le fonctionnement du ventilateur. | Tension et courant dans les conditions d’alimentation et de fonctionnement identifiées. | Mesures électriques associées au ventilateur, à la configuration du moteur et aux conditions d’essai. |
| Essais de débit et de pression en laboratoire | Mesurer les performances aérauliques du ventilateur dans des conditions définies. | Débit et pression aux points d’essai spécifiés ; la tension et le courant peuvent également être mesurés. | Rapport de performance identifiant le ventilateur, les conditions d’essai et le type de pression, et présentant les résultats mesurés et les données des courbes selon les exigences définies. |
| FAT avec participation du client ou d’un tiers | Permettre au client ou à un tiers d’assister aux vérifications convenues. | Contrôles, essais de fonctionnement, mesures électriques ou essais de performance et examen documentaire prévus dans l’accord. | Compte rendu des essais réalisés avec participation du client ou d’un tiers, précisant les vérifications convenues, les critères d’acceptation et les résultats. |
| Mise en service ou réception sur site | Vérifier le ventilateur après son installation dans le système de ventilation. | Conditions de fonctionnement après installation, fonctionnement des systèmes de commande et mesures sur site. | Compte rendu de mise en service ou de réception sur site, distinct des rapports d’essais en usine. |
Les photographies montrent les équipements et les installations utilisés pour les essais. Les résultats mesurés et la décision d’acceptation du ventilateur identifié figurent dans la fiche de contrôle ou le rapport d’essai signé.
Contrôle final et documentation
Documents de contrôle et livraison
13Traitement des pièces et des résultats d’essais non conformes
Les matières, composants et ventilateurs assemblés qui ne respectent pas les exigences sont identifiés et séparés des éléments conformes pour examen. Ce contrôle s’applique à la réception, à la fabrication, au montage et aux essais.
Selon le problème constaté, l’élément est repris, réparé, remplacé ou rejeté. Après correction, le contrôle ou l’essai concerné est répété. La fiche correspondante décrit l’anomalie, la mesure prise et le résultat de la nouvelle vérification.
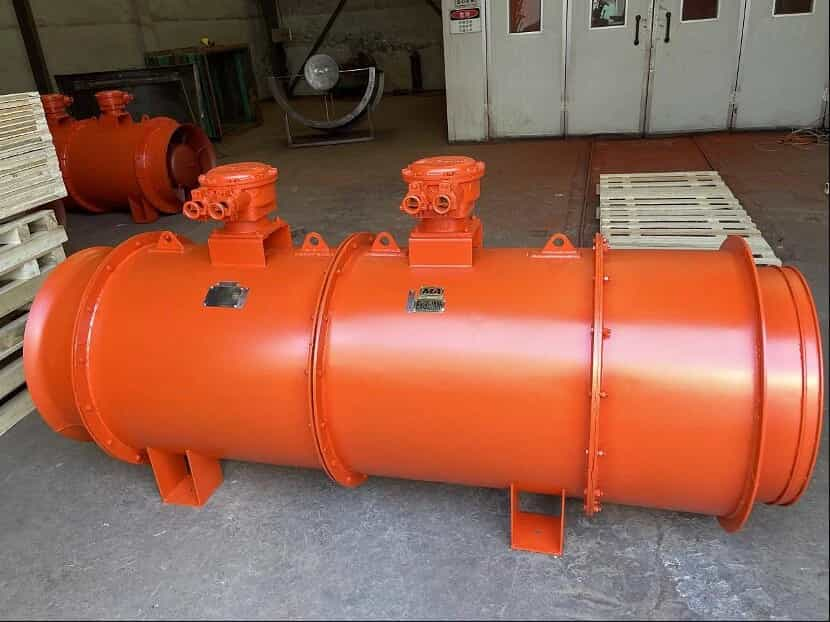
14Autorisation d’expédition, marquage, documents et emballage
Une fois les contrôles et essais requis terminés, une vérification finale est effectuée pour autoriser l’expédition du ventilateur. Elle porte sur le revêtement, la plaque signalétique, le numéro de série ou autre identifiant du produit, les indications des sens de rotation et d’écoulement de l’air, les protecteurs, les accessoires fournis et l’emballage prévu.
La fiche de contrôle précise le modèle et le numéro de série du ventilateur, la configuration du moteur, les contrôles effectués, les résultats et la décision d’acceptation, ainsi que le nom du contrôleur et la date du contrôle.
Les documents fournis sont définis selon les exigences de la série de ventilateurs et le périmètre de fourniture convenu. Ils peuvent comprendre :
- le certificat du produit ou la fiche de contrôle final ;
- le certificat du moteur et les informations de sa plaque signalétique ;
- la fiche d’équilibrage de la roue, le cas échéant ;
- le rapport d’essai de fonctionnement en usine, avec les mesures de vibrations lorsqu’elles sont requises ;
- le relevé des mesures de tension et de courant ;
- le rapport d’essais de débit et de pression, avec les données des courbes caractéristiques selon les exigences ;
- le compte rendu des essais de réception en usine (FAT), lorsque la participation du client ou d’un tiers fait partie du périmètre convenu ;
- les documents des composants protégés contre les explosions, le cas échéant ;
- les instructions d’installation, d’utilisation et d’entretien ;
- la liste de colisage et la liste des accessoires fournis.
Les ventilateurs principaux de grandes dimensions peuvent être expédiés en plusieurs tronçons. Chaque tronçon, chaque pièce séparée et chaque colis doivent porter une identification claire, afin que l’équipe d’installation puisse identifier l’entrée d’air, les tronçons du ventilateur, le diffuseur, les accessoires et les éléments de fixation.
Avant de commander
Points à confirmer avant la commande
- Conditions de fonctionnement requises : débit d’air, pression — en précisant si elle est statique ou totale —, plage de fonctionnement et vitesse de rotation du ventilateur.
- Alimentation électrique : tension, fréquence, nombre de phases et exigences de démarrage ou de commande.
- Périmètre des contrôles et essais : contrôles de la série de ventilateurs, essais de fonctionnement, mesures de vibrations requises et vérifications complémentaires du projet.
- Relevé des mesures électriques : résultats de mesure de tension et de courant à fournir, conditions d’essai et autres mesures spécifiées.
- Périmètre des essais en laboratoire : points d’essai, vitesse de rotation du ventilateur, pression statique ou totale, plage couverte par la courbe et mesures de tension et de courant spécifiées.
- Participation aux essais : préciser si le client ou un tiers assistera aux essais de réception en usine (FAT), sur place ou à distance.
- Critères d’acceptation : méthode d’essai, tolérances, instruments et format du rapport.
- Documentation : certificats, plans, fiches d’équilibrage, rapports d’essais, notices et documents d’emballage.
Définir ces points dans la commande permet aux deux parties de connaître les contrôles prévus, les critères d’acceptation et les documents à livrer.
Vos questions
Questions fréquentes
Quels contrôles sont inclus dans la fourniture du ventilateur ?
Les exigences techniques et les procédures de contrôle de la série définissent les vérifications requises. L’offre commerciale et la revue de commande précisent les contrôles prévus, l’étendue des essais de performance, les éventuelles vérifications complémentaires et les documents compris dans la fourniture.
Le laboratoire peut-il aussi mesurer la tension et le courant ?
Oui. Le laboratoire mesure le débit et la pression et peut aussi mesurer la tension et le courant pendant le fonctionnement du ventilateur. Lorsque ces mesures sont prévues dans le programme d’essais, elles sont consignées avec la configuration du moteur et les conditions d’alimentation et de fonctionnement.
Quels documents de contrôle et d’essais peuvent être fournis ?
La documentation peut comprendre les documents du produit et du moteur, les fiches d’équilibrage et de vibrations lorsqu’elles s’appliquent, les résultats des essais de fonctionnement et électriques, les rapports de débit et de pression, les notices et les listes de colisage. Les documents accompagnant le ventilateur sont définis par les exigences de la série et le périmètre convenu dans la commande.
Comment les critères d’acceptation de l’équilibrage et des vibrations sont-ils définis ?
Ces critères suivent les exigences techniques et la procédure de contrôle de la série retenue. L’équilibrage de la roue et les vibrations du ventilateur assemblé sont évalués séparément, selon les limites et les conditions de mesure définies pour cette configuration.
Le client ou un tiers peut-il assister aux essais en usine ?
Les exigences de participation du client ou d’un tiers doivent figurer dans l’accord technique. Avant la date des essais, les vérifications à effectuer, les conditions de fonctionnement, les critères d’acceptation, les modalités de participation et les rapports attendus sont définis.
Quelles informations faut-il fournir pour définir le plan de contrôle et d’essais ?
Transmettez le débit et la pression requis, en précisant si la pression est statique ou totale, les caractéristiques de l’alimentation électrique, la configuration de montage et les conditions ambiantes d’utilisation. Indiquez également les points d’essai particuliers, les exigences de participation aux essais, les critères d’acceptation et la liste des documents attendus. Pour les projets nécessitant une protection contre les explosions, précisez aussi les certifications et les documents des composants requis.
Les essais en usine remplacent-ils la mise en service sur site ?
Non. Les essais en usine décrivent le comportement du ventilateur dans des conditions définies. La résistance des conduits ou des galeries, les fuites d’air, les fondations, l’alignement, l’alimentation électrique, les systèmes de commande et le réseau d’aérage influent sur le fonctionnement après installation. La mise en service et la réception sur site restent distinctes des essais en usine.
Étude du projet
Demandez conseil pour le choix du ventilateur et les essais
Transmettez le débit et la pression requis, les caractéristiques de l’alimentation électrique, la configuration de montage, les conditions ambiantes d’utilisation et les exigences documentaires des essais. BOFENG peut étudier la série de ventilateurs adaptée et préciser les contrôles et essais proposés dans l’offre technique et commerciale.