Pembuatan dan Mutu
Pembuatan dan Pengendalian Mutu Kipas Ventilasi Tambang
Di BOFENG, pengendalian mutu dimulai dari persetujuan gambar teknik dan penerimaan material, kemudian berlanjut sepanjang proses pembuatan, perakitan, dan pengujian di pabrik. Bagian-bagian berikut menjelaskan pemeriksaan dan rekaman yang digunakan pada setiap tahap.
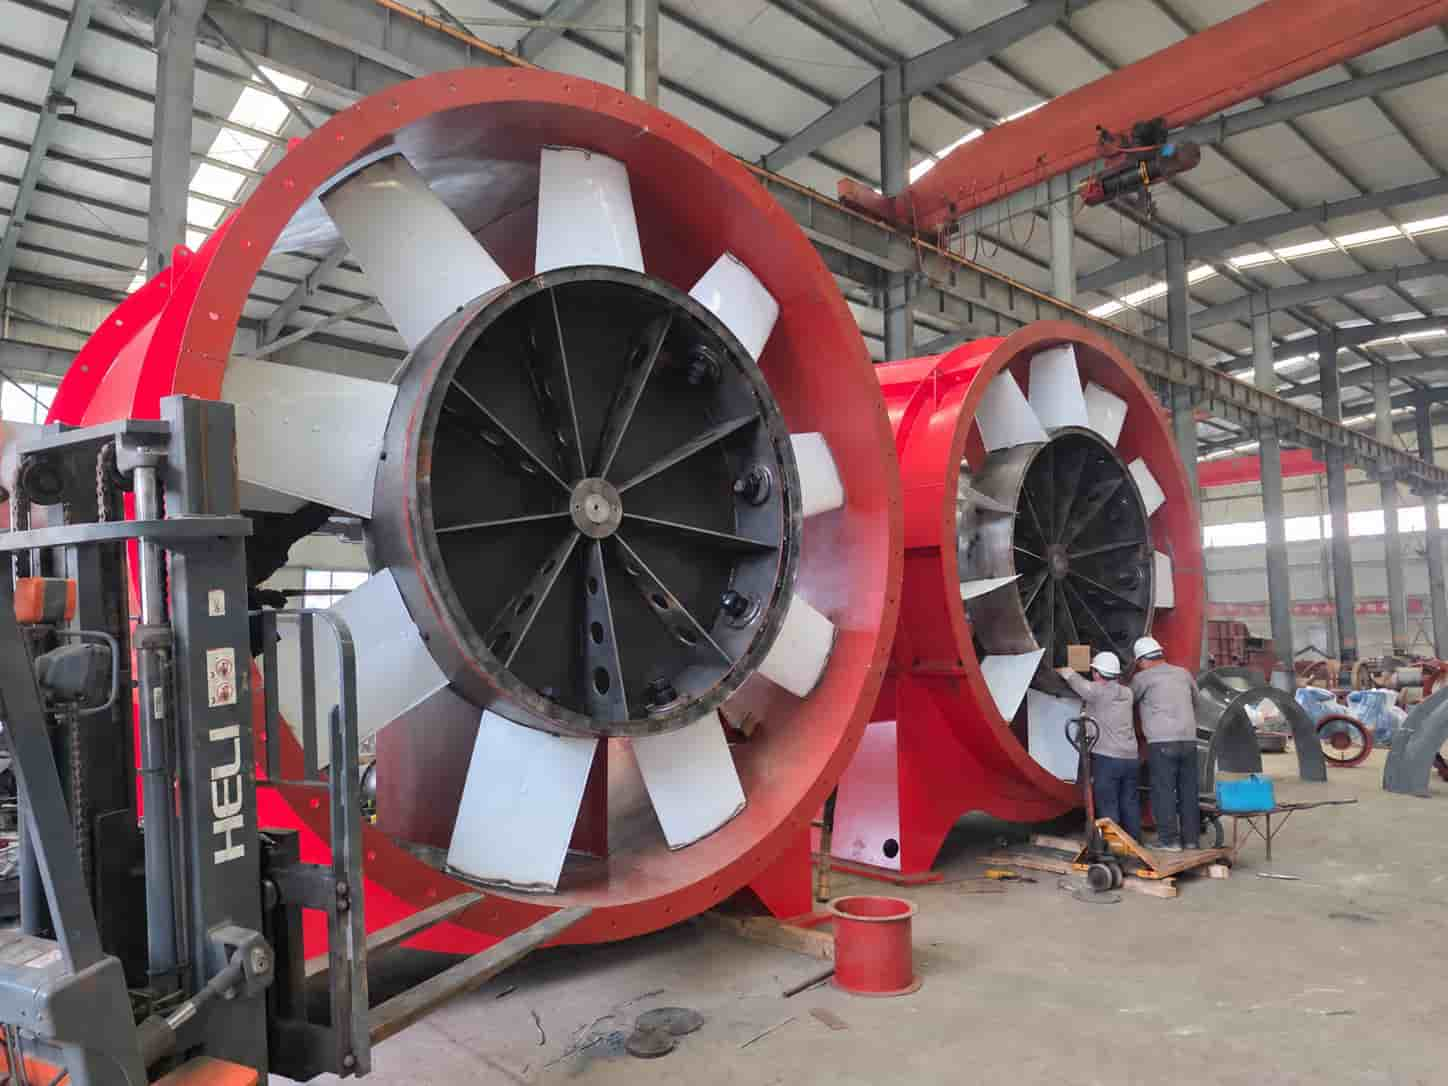
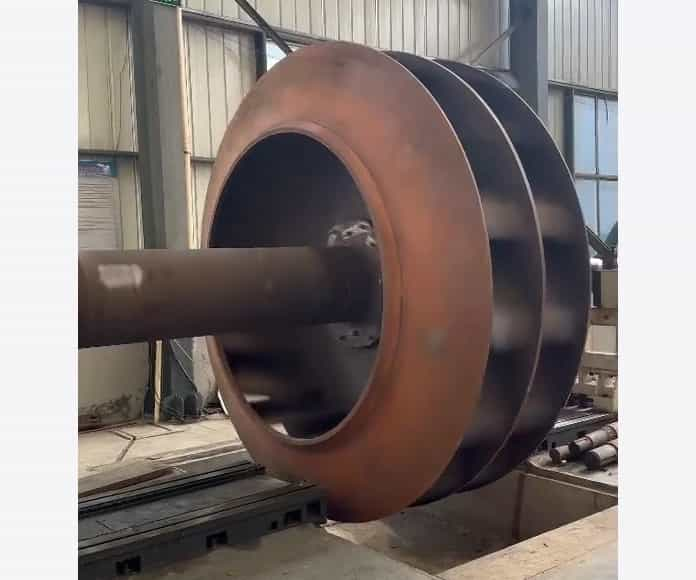
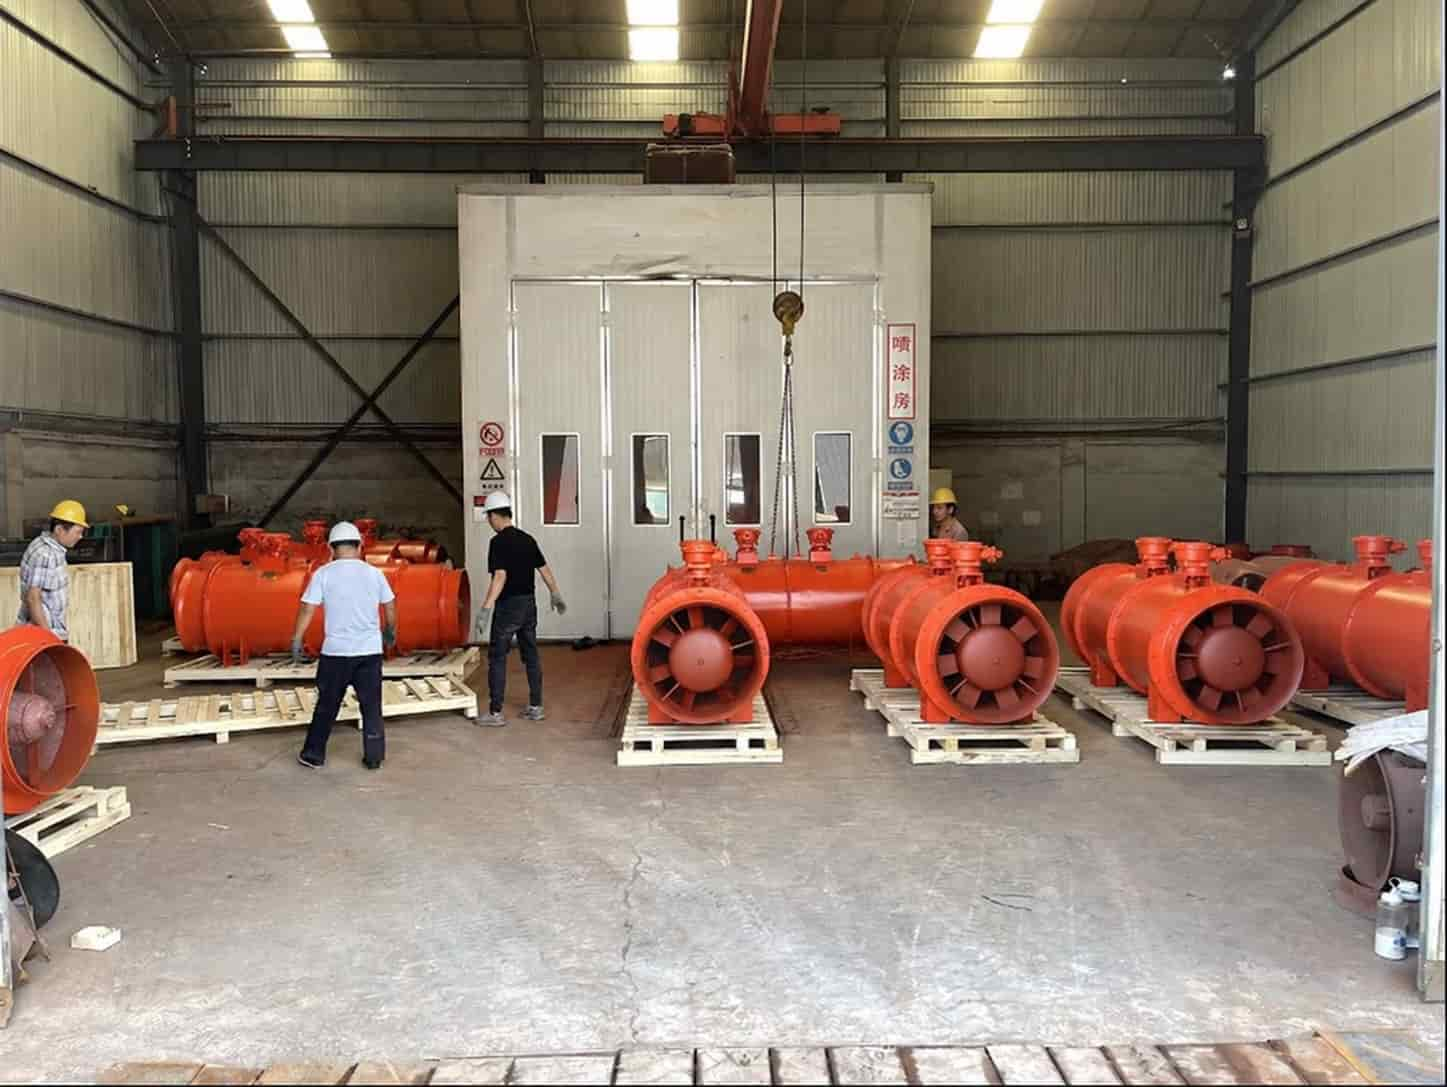
Foto utama memperlihatkan pemasangan dan penyetelan sudu pada kipas aksial berukuran besar untuk ventilasi tambang. Foto dan rekaman kegiatan pabrik lainnya pada halaman ini menunjukkan penyeimbangan impeler, sambungan untuk pengujian kelistrikan, serta saluran udara uji di laboratorium. Teks pendamping menjelaskan pemeriksaan dan dokumen yang digunakan selama pembuatan dan pengujian.
Memerlukan rencana inspeksi dan pengujian khusus untuk proyek Anda?
Sebelum produksi dimulai, kirimkan kebutuhan debit udara dan tekanan, spesifikasi catu daya, tata letak pemasangan, kondisi lingkungan penggunaan, pengukuran yang diperlukan, serta daftar dokumen. Lingkup inspeksi dan pengujian dapat ditetapkan bersamaan dengan konfigurasi kipas.
Pemeriksaan Selama Pembuatan
Pengendalian Mutu pada Setiap Tahap Produksi
Produksi mengacu pada gambar teknik yang telah disetujui, daftar material dan komponen, serta prosedur inspeksi untuk seri kipas yang bersangkutan. Material yang diterima, komponen dalam proses pembuatan, dan kipas yang telah selesai dirakit diperiksa berdasarkan persyaratan yang berlaku.
Peralatan ukur dikelola sesuai prosedur inspeksi perusahaan. Rekaman pembuatan dan pengujian mencantumkan konfigurasi kipas yang dipasok, pemeriksaan yang telah dilakukan, serta hasil yang diperoleh.
Lingkup inspeksi: Pemeriksaan selama pembuatan yang dijelaskan pada halaman ini berfokus pada kipas ventilasi tambang tipe aksial. Pemeriksaan wajib dilaksanakan sesuai persyaratan teknis dan prosedur inspeksi setiap seri; pelanggan tidak perlu mengajukan permintaan tersendiri untuk pemeriksaan tersebut. Titik kerja tambahan untuk pengujian kinerja, inspeksi lapisan pelindung khusus, dan pengujian yang disaksikan pelanggan atau pihak ketiga ditetapkan dalam kesepakatan teknis proyek. Untuk konfigurasi dengan proteksi ledakan, komponen listrik yang telah disetujui dan dokumen sertifikasi terkait juga diperiksa.
Ringkasan Proses Pembuatan dan Pengujian
- Tinjauan pesanan dan pengendalian dokumen pembuatan
- Inspeksi penerimaan material dan komponen
- Penandaan garis potong, pemotongan, dan pembentukan komponen
- Pengelasan, koreksi dimensi, dan pemeriksaan ulang
- Perakitan impeler, penyetelan sudu, dan penyeimbangan
- Persiapan permukaan dan pelapisan
- Perakitan akhir, penyelarasan, dan penyetelan celah kerja
- Pemeriksaan kelistrikan dan kesiapan pengoperasian
- Uji operasi di pabrik
- Pengukuran tegangan dan arus
- Pengujian debit udara dan tekanan serta akuisisi data di laboratorium
- Rekaman pengujian dan uji penerimaan di pabrik yang disaksikan sesuai kesepakatan
- Penanganan ketidaksesuaian komponen dan penyimpangan hasil uji
- Persetujuan pengiriman, penandaan, dokumen, dan pengemasan
Pemeriksaan ini saling berkaitan: dimensi hasil pemotongan, deformasi akibat pengelasan, sudut pemasangan sudu, dan celah kerja dapat memengaruhi perakitan serta pengoperasian berikutnya. Ketidaksesuaian komponen dan penyimpangan yang ditemukan dalam pengujian ditinjau dan ditangani segera setelah diketahui. Karena itu, butir 13 berlaku sepanjang proses pembuatan dan pengujian, bukan hanya pada inspeksi akhir.
Tinjauan Pesanan dan Inspeksi Penerimaan
Gambar Teknik, Material, dan Komponen
01Tinjauan Pesanan dan Pengendalian Dokumen Pembuatan
Sebelum produksi dimulai, pabrik meninjau penawaran teknis, persyaratan pesanan, dan dokumen yang telah disetujui untuk pembuatan. Seri kipas, debit udara, tekanan, daya motor, tegangan, frekuensi, tata letak pemasangan, fungsi dalam sistem ventilasi, kondisi lingkungan penggunaan, serta aksesori yang disertakan harus ditentukan dengan jelas.
Persyaratan khusus proyek juga perlu diperjelas sebelum pembuatan, termasuk material khusus, perlindungan terhadap korosi, persyaratan proteksi ledakan, arah putaran, sambungan masuk dan keluar, aksesori pemantauan, titik penghentian pekerjaan untuk inspeksi, pengujian yang disaksikan pelanggan atau pihak ketiga, serta paket dokumen akhir. Gambar teknik yang telah disetujui dan daftar material serta komponen menjadi acuan kerja di pabrik. Perubahan berikutnya pada komponen penting atau konfigurasi kipas harus ditinjau sebelum diterapkan dalam produksi.
02Inspeksi Penerimaan Material dan Komponen
Material dan komponen yang diterima diperiksa dengan mengacu pada dokumen yang telah disetujui untuk konfigurasi kipas yang akan dipasok. Material dan komponen tersebut dapat mencakup pelat baja, motor, bantalan, poros, kopling, pengikat, dan aksesori yang dipesan. Sesuai jenis material atau komponen, pemeriksaan meliputi:
- kesesuaian material dengan spesifikasi, ketebalan, jumlah, dan kondisi fisik yang terlihat;
- tipe motor, daya nominal, tegangan, frekuensi catu daya, kecepatan putar, dan konfigurasi pemasangan;
- bantalan, poros, kopling, dan komponen penggerak lainnya;
- dimensi flensa, bidang pertemuan komponen, dan persyaratan sambungan;
- pelindung, peredam suara, sambungan fleksibel, dan aksesori pemantauan;
- persyaratan lapisan pelindung khusus, ketahanan korosi, dan proteksi ledakan.
Identifikasi komponen sangat penting untuk pesanan kipas dengan spesifikasi khusus. Dua komponen yang tampak serupa dapat memiliki dimensi flensa, pola lubang, atau posisi pemasangan yang berbeda. Mengaitkan identitas setiap komponen dengan gambar teknik yang telah disetujui mengurangi risiko tertukar selama pembuatan atau perakitan.
Pengendalian Proses Pembuatan
Dari Pemotongan Pelat hingga Pemeriksaan Rumah Kipas
03Penandaan Garis Potong, Pemotongan, dan Pembentukan Komponen
Garis potong ditandai pada pelat baja, lalu pelat dipotong untuk membuat rumah kipas, bagian masuk udara, difuser, flensa, penyangga, dudukan motor, serta komponen struktur lainnya. Di pabrik, jumlah, identitas, dimensi utama, dan kondisi tepi komponen diperiksa. Tonjolan logam bekas pemotongan, terak, dan tepi tajam dihilangkan sesuai persyaratan sebelum pembentukan dan pengelasan.
Hasil pemotongan dibentuk menjadi komponen silinder, kerucut, atau bentuk lain sesuai gambar teknik. Sebelum pengelasan akhir, kebulatan rumah kipas, posisi flensa, dan kecocokan antarkomponen diperiksa melalui perakitan percobaan. Rumah kipas dapat memiliki diameter nominal yang benar, tetapi tetap sulit dirakit jika permukaan flensa atau lubang baut tidak sejajar. Pemeriksaan kecocokan sejak awal mengurangi pekerjaan ulang setelah pelapisan atau perakitan akhir.
04Pengelasan, Koreksi Dimensi, dan Pemeriksaan Ulang
Komponen yang telah dibentuk diposisikan dan disambung dengan pengelasan untuk membuat rumah kipas, rangka dasar, penyangga, bagian masuk udara, difuser, serta rakitan struktur lainnya. Saat penyetelan posisi dan pengelasan, bagian sambungan yang diperlukan untuk perakitan berikutnya diperiksa, termasuk posisi flensa dan penyangga, permukaan pemasangan, serta dimensi kritis.
Panas pengelasan dan pendinginan berikutnya dapat menyebabkan deformasi atau menggeser posisi komponen yang semula telah diselaraskan. Karena itu, dimensi utama diperiksa kembali setelah pembuatan. Jika koreksi diperlukan, mesin pres hidraulis atau metode terkendali lainnya dapat digunakan untuk mengembalikan kebulatan, keselarasan, atau kecocokan antarkomponen sesuai persyaratan. Komponen yang telah dikoreksi diukur kembali sebelum diteruskan ke tahap berikutnya.
Inspeksi visual rutin memeriksa kesinambungan las, retak yang terlihat, bagian las yang belum lengkap, deformasi berlebihan, serta sisa terak dan percikan las. Pengujian tak merusak tambahan dilakukan sesuai persyaratan gambar teknik, kesepakatan teknis, atau rencana inspeksi.
Impeler dan Rakitan Berputar
Perakitan Impeler, Penyetelan Sudu, dan Penyeimbangan Dinamis
Impeler diperiksa secara terpisah karena merupakan komponen utama kipas yang berputar. Bergantung pada desain, pemeriksaan meliputi arah pemasangan, posisi atau sudut sudu, kondisi hub impeler, pengikat atau sambungan las, deformasi yang terlihat, serta kesesuaian dengan gambar teknik. Pada desain dengan sudu yang dapat disetel, keseragaman sudut pemasangan sudu diperiksa sebelum rakitan berputar dinyatakan memenuhi persyaratan.
Penyeimbangan impeler mengikuti persyaratan pembuatan dan inspeksi untuk setiap seri kipas. Rekaman penyeimbangan mencantumkan kipas atau impeler yang diuji. Setelah ketidakseimbangan dikoreksi, rakitan berputar diperiksa kembali berdasarkan kriteria penerimaan yang ditetapkan, kemudian hasilnya dicatat.
Penyeimbangan Tidak Menggantikan Pemeriksaan Getaran Kipas yang Telah Dirakit
Penyeimbangan mengoreksi distribusi massa pada rakitan berputar. Uji operasi di pabrik memeriksa kipas yang telah dirakit, termasuk pengukuran getaran yang diwajibkan oleh prosedur inspeksi seri tersebut. Penyelarasan, celah kerja, bantalan, pengikat, kondisi penyangga, dan catu daya juga dapat memengaruhi getaran. Karena itu, hasil penyeimbangan impeler tidak menggantikan pemeriksaan kipas secara keseluruhan.
Persiapan Permukaan dan Lapisan Akhir
Persiapan Permukaan dan Pelapisan
Minyak, karat yang terkelupas, percikan las, debu, dan kotoran lainnya dibersihkan sesuai persyaratan pelapisan. Cat dasar, perlakuan antara, dan lapisan akhir diterapkan sesuai proses standar pabrik atau sistem pelapisan yang ditetapkan untuk proyek. Bergantung pada konstruksi, pelapisan dapat dilakukan secara bertahap sebelum dan setelah perakitan akhir.
Pemeriksaan utama selama pembuatan dan pemeriksaan dimensi perlu diselesaikan sebelum pelapisan akhir. Setelah pengecatan, pemeriksaan meliputi warna, cakupan lapisan, bagian yang belum terlapisi, lelehan cat, kontaminasi permukaan, serta kerusakan akibat penanganan. Kipas untuk lingkungan lembap, korosif, pesisir, atau yang terpapar bahan kimia mungkin memerlukan sistem pelapisan, tingkat persiapan permukaan, atau ketebalan lapisan kering tertentu. Persyaratan tersebut harus dicantumkan dalam dokumen pesanan, bukan hanya disampaikan secara lisan.
Perakitan dan Persiapan Pengoperasian
Pemeriksaan Kipas Setelah Perakitan Selesai
07Perakitan Akhir, Penyelarasan, dan Penyetelan Celah Kerja
Perakitan akhir mengikuti konfigurasi kipas dan lingkup pasokan yang telah ditetapkan. Pemeriksaan mencakup rumah kipas, motor, impeler, serta komponen penggerak, sambungan, pelindung, dan aksesori yang terpasang. Hal-hal yang diperiksa meliputi:
- kesesuaian tipe motor dan posisi pemasangannya dengan konfigurasi yang telah disetujui;
- ketepatan pemasangan impeler dan arah putarannya;
- pemasangan dan kondisi pelumasan bantalan, jika berlaku;
- penyelarasan poros atau kopling, jika berlaku;
- celah kerja antara impeler dan rumah kipas;
- kekencangan pengikat dan pengaman agar tidak mengendur;
- pelindung, aksesori yang disertakan, serta tanda arah putaran dan aliran udara;
- kemampuan berputar bebas dengan tangan sebelum listrik dihubungkan.
Pada kipas dengan dua impeler yang berputar berlawanan arah, urutan pemasangan dan arah putaran masing-masing impeler juga diperiksa. Kedua impeler harus dipasang sesuai urutan dan arah yang ditentukan dalam desain. Kesalahan urutan atau arah putaran harus ditemukan dan diperbaiki saat perakitan serta pengujian di pabrik, bukan setelah kipas dikirim ke tambang.
08Pemeriksaan Kelistrikan dan Kesiapan Pengoperasian
Sebelum pengoperasian pertama, data pada pelat nama motor, tegangan dan frekuensi nominal, kondisi catu daya, serta diagram sambungan dicocokkan dengan konfigurasi yang telah disetujui. Pemeriksaan isolasi dan pemeriksaan kelistrikan lainnya mengikuti prosedur seri kipas dan persyaratan proyek. Untuk kipas dengan proteksi ledakan, konfigurasi kelistrikan yang telah disetujui serta dokumen komponen terkait juga diperiksa.
Kipas dipasang dengan kokoh untuk uji operasi. Area putaran harus bebas dari penghalang, pelindung dan pengikat utama harus diperiksa, serta kabel harus ditata dengan aman. Personel harus berada di luar zona bahaya selama kipas beroperasi. Pemeriksaan tersebut diselesaikan sebelum kipas dihubungkan ke sumber listrik.
Uji Operasi dan Pengukuran Kelistrikan
Uji Operasi dan Pemeriksaan Kelistrikan
09Uji Operasi di Pabrik
Uji operasi di pabrik memeriksa pengasutan dan kondisi kerja kipas yang telah selesai dirakit. Pengujian ini merupakan bagian dari inspeksi akhir yang diwajibkan untuk konfigurasi kipas yang dipasok.
Pemeriksaan meliputi pengasutan, arah putaran, kemungkinan impeler bergesekan dengan rumah kipas, suara tidak normal, pengikat yang mengendur, serta kondisi motor atau bantalan. Getaran diukur apabila diwajibkan oleh prosedur inspeksi seri kipas; hasilnya dicatat bersama konfigurasi kipas dan kondisi pengujian. Jika ditemukan kondisi tidak normal, penyebabnya diperiksa dan ditangani, lalu pemeriksaan terkait diulang.
10Pengukuran Tegangan dan Arus
Tegangan dan arus diukur saat kipas beroperasi. Pengukuran ini berlaku untuk kipas ventilasi utama dan kipas ventilasi bantu, serta dapat dilakukan di laboratorium pengujian kipas.
Rekaman pengukuran kelistrikan mencantumkan identitas kipas, konfigurasi motor, kondisi catu daya, kondisi operasi, serta nilai tegangan dan arus yang terukur. Data ini mendokumentasikan kondisi kelistrikan selama operasi dan tidak menggantikan pengukuran debit udara serta tekanan.
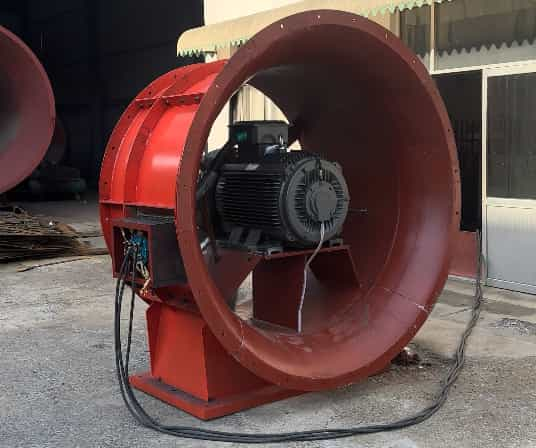
Pengukuran yang diperlukan dan kriteria penerimaan ditetapkan untuk konfigurasi kipas yang dipilih.
Pengujian Kinerja Aerodinamis
Pengujian Debit Udara dan Tekanan di Laboratorium
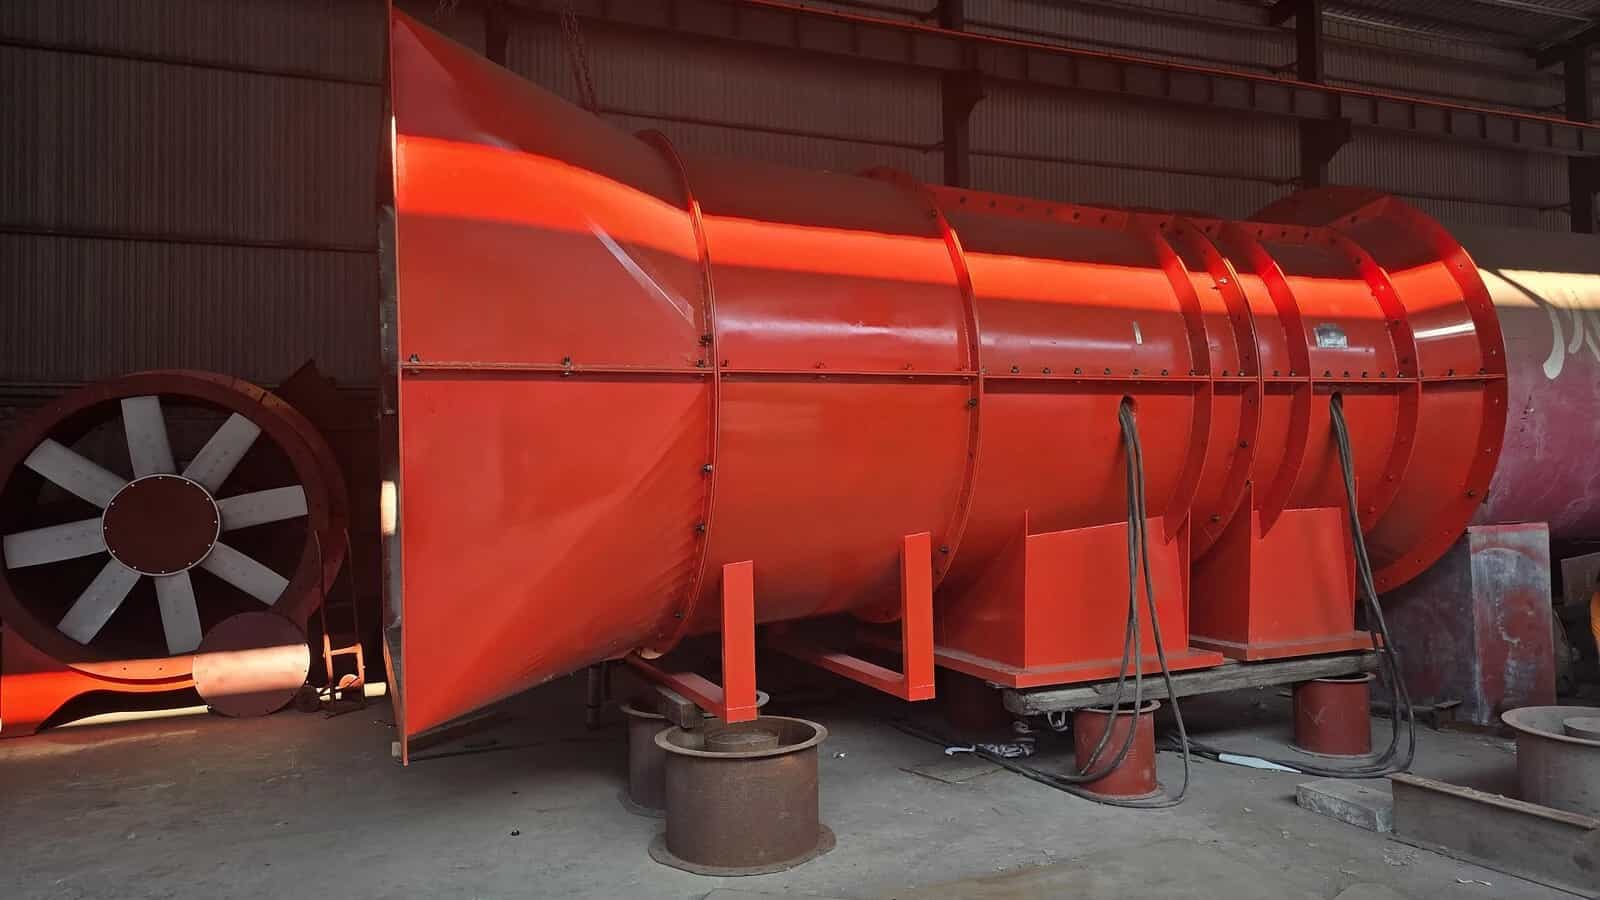
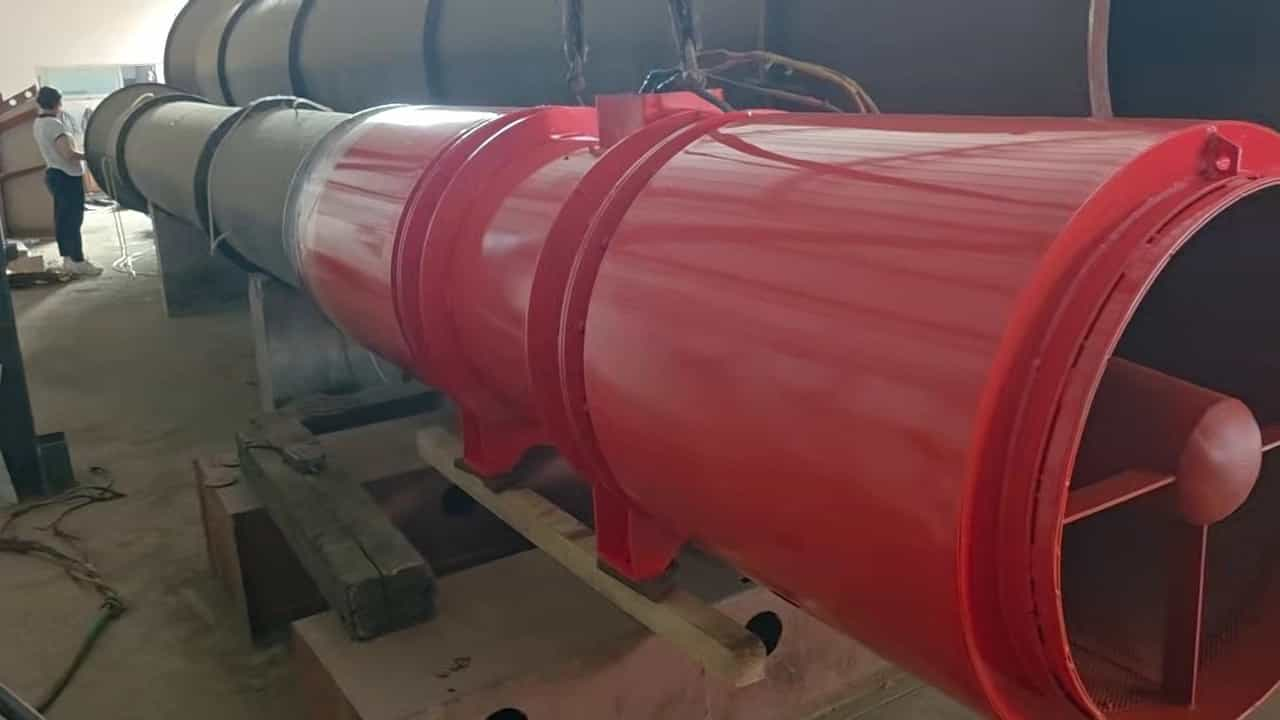
BOFENG mengukur debit udara dan tekanan menggunakan instalasi uji laboratorium yang dilengkapi saluran udara. Foto memperlihatkan kipas utama dan kipas bantu yang terhubung ke saluran uji masing-masing. Foto lainnya menunjukkan layar sistem pengukuran dan akuisisi data.
Akuisisi data merupakan bagian dari pengujian kinerja: sistem laboratorium menampilkan dan merekam hasil pengukuran pada titik kerja yang telah ditetapkan.
Pengujian Debit Udara dan Tekanan Kipas Utama
Pengujian Debit Udara dan Tekanan Kipas Bantu
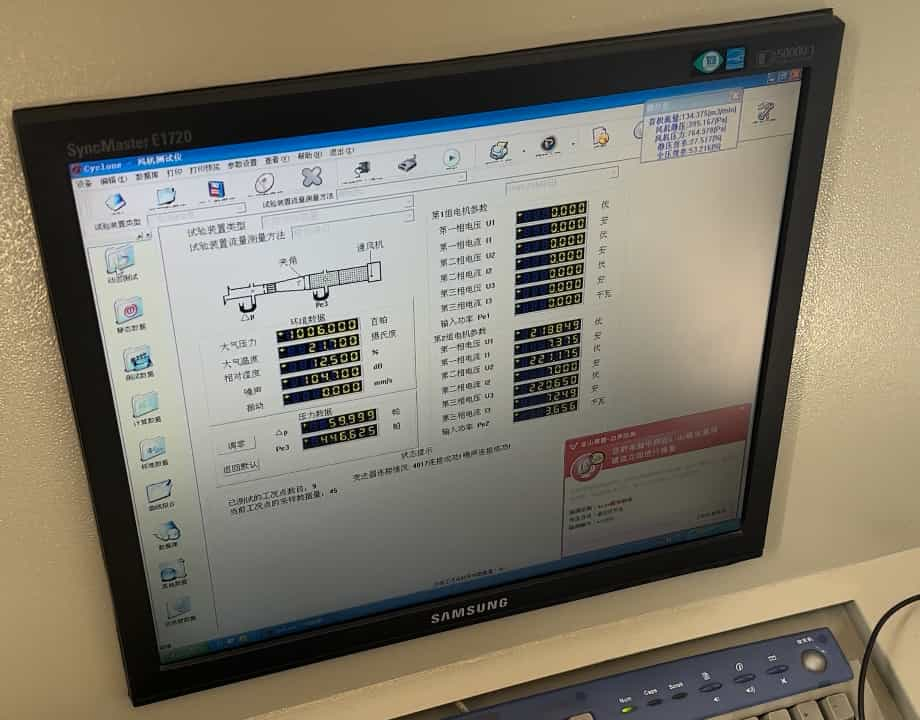
Pengukuran dan Akuisisi Data di Laboratorium
Laboratorium pengujian kipas mengukur debit udara dan tekanan, serta dapat mengukur tegangan dan arus saat kipas beroperasi. Sistem pengukuran dan akuisisi data menampilkan skema saluran uji bersama parameter operasi, lingkungan, dan kelistrikan.
Laporan pengujian kinerja mencantumkan konfigurasi kipas, susunan peralatan uji, kondisi operasi, serta menjelaskan apakah tekanan yang diukur merupakan tekanan statis atau tekanan total. Laporan mencatat debit udara dan tekanan yang terukur pada titik kerja yang ditetapkan. Nilai tegangan dan arus yang terukur juga dicatat apabila pengukuran tersebut termasuk dalam lingkup pengujian. Kecepatan putar, rentang operasi yang dicakup kurva kinerja, serta kriteria penerimaan ditentukan dalam rencana pengujian.
Rekaman Pengujian dan Keikutsertaan Pelanggan
Rekaman Pengujian dan Uji Penerimaan di Pabrik
Tabel berikut membedakan uji operasi di pabrik, pengukuran kelistrikan, pengujian kinerja, dan uji coba serta penyetelan di lokasi pemasangan. Jika penyaksian uji penerimaan di pabrik (FAT) telah disepakati, perwakilan pelanggan atau pihak ketiga menyaksikan pemeriksaan sesuai lingkup yang disetujui dan meninjau rekaman yang diperlukan. Kehadiran langsung atau keikutsertaan jarak jauh ditentukan dalam kesepakatan teknis.
| Inspeksi atau Pengujian | Tujuan Utama | Pengukuran atau Pemeriksaan | Rekaman dan Lingkup |
|---|---|---|---|
| Uji operasi di pabrik | Memeriksa pengasutan dan kondisi kerja kipas yang telah dirakit. | Pengasutan, arah putaran, gesekan antara impeler dan rumah kipas, suara tidak normal, pengikat yang mengendur, kondisi motor atau bantalan, serta pengukuran getaran sesuai prosedur seri kipas. | Rekaman uji operasi yang mencantumkan identitas kipas, kondisi pengujian, dan hasil pemeriksaan wajib, termasuk hasil pengukuran getaran apabila dipersyaratkan. |
| Pengukuran tegangan dan arus | Memeriksa kondisi kelistrikan saat kipas beroperasi. | Tegangan dan arus pada kondisi catu daya dan operasi yang dicatat. | Hasil pengukuran kelistrikan yang dikaitkan dengan kipas, konfigurasi motor, dan kondisi pengujian. |
| Pengujian debit udara dan tekanan di laboratorium | Menentukan karakteristik aerodinamis kipas dalam kondisi yang ditetapkan. | Debit udara dan tekanan pada titik kerja yang ditetapkan; tegangan dan arus juga dapat diukur. | Laporan kinerja yang mencantumkan identitas kipas, kondisi pengujian, jenis tekanan, dan hasil pengukuran, disertai data kurva sesuai lingkup yang ditetapkan. |
| Uji penerimaan di pabrik (FAT) yang disaksikan pelanggan atau pihak ketiga | Memungkinkan pelanggan atau pihak ketiga menyaksikan pemeriksaan yang telah disepakati. | Inspeksi, uji operasi, pengukuran kelistrikan atau pengujian kinerja, serta tinjauan dokumen sesuai kesepakatan. | Berita acara pengujian yang disaksikan pelanggan atau pihak ketiga, dengan rincian pemeriksaan yang disepakati, kriteria penerimaan, dan hasilnya. |
| Uji coba dan penyetelan atau penerimaan di lokasi | Memeriksa kipas setelah dipasang dalam sistem ventilasi. | Kondisi operasi setelah pemasangan, fungsi sistem kendali, dan pengukuran di lokasi. | Rekaman uji coba dan penyetelan atau penerimaan di lokasi, yang dibuat terpisah dari rekaman pengujian pabrik. |
Foto menunjukkan peralatan dan susunan pengujian. Hasil pengukuran serta keputusan penerimaan untuk setiap kipas dicatat dalam rekaman inspeksi atau laporan pengujian yang ditandatangani dan mencantumkan identitas kipas terkait.
Inspeksi Akhir dan Dokumentasi
Rekaman Inspeksi dan Pengiriman
13Penanganan Ketidaksesuaian Komponen dan Penyimpangan Hasil Uji
Material, komponen, dan kipas rakitan yang tidak memenuhi persyaratan diberi tanda identifikasi dan dipisahkan dari material serta produk yang memenuhi persyaratan. Ketidaksesuaian yang ditemukan kemudian ditinjau. Pengendalian ini berlaku sejak penerimaan hingga pembuatan, perakitan, dan pengujian.
Bergantung pada masalah yang ditemukan, komponen atau peralatan dikerjakan ulang, diperbaiki, diganti, atau ditolak. Setelah tindakan koreksi, inspeksi atau pengujian terkait diulang. Rekaman mencatat masalah yang ditemukan, tindakan yang diambil, dan hasil pemeriksaan ulang.
14Persetujuan Pengiriman, Penandaan, Dokumen, dan Pengemasan
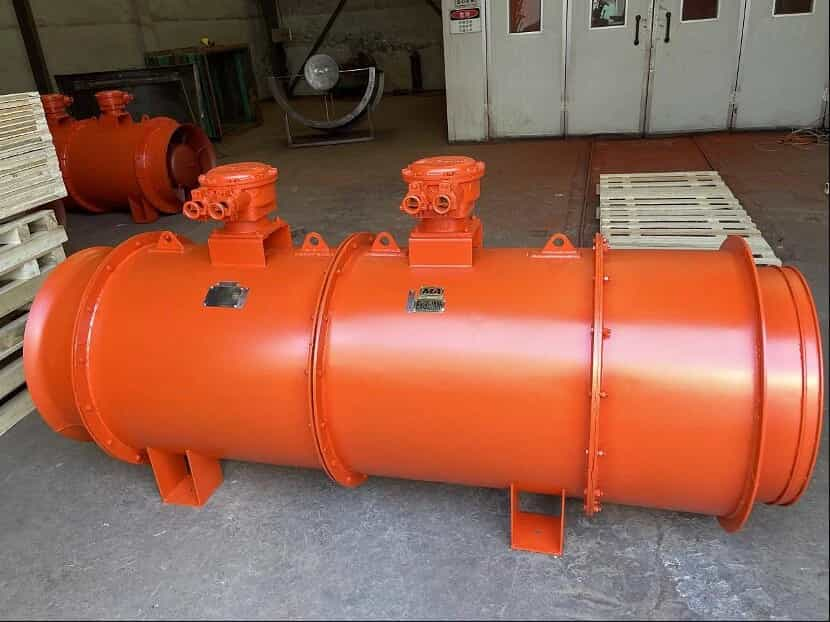
Setelah inspeksi dan pengujian wajib selesai, kipas menjalani pemeriksaan akhir untuk mendapatkan persetujuan pengiriman. Pemeriksaan mencakup lapisan pelindung, pelat nama, nomor seri atau identitas produk, tanda arah putaran dan aliran udara, pelindung, aksesori yang disertakan, serta persyaratan pengemasan.
Rekaman inspeksi mencantumkan tipe dan nomor seri kipas, konfigurasi motor, pemeriksaan yang telah dilakukan, hasil dan keputusan penerimaan, serta nama pemeriksa dan tanggal inspeksi.
Dokumen yang diserahkan mengikuti persyaratan seri kipas dan lingkup pasokan yang disepakati. Dokumen tersebut dapat meliputi:
- sertifikat produk atau rekaman inspeksi akhir;
- sertifikat motor dan data pada pelat nama motor;
- rekaman penyeimbangan impeler, jika berlaku;
- rekaman uji operasi di pabrik, disertai hasil pengukuran getaran apabila dipersyaratkan;
- rekaman pengukuran tegangan dan arus;
- laporan pengujian debit udara dan tekanan, disertai data kurva kinerja sesuai persyaratan;
- berita acara uji penerimaan di pabrik (FAT) apabila keikutsertaan pelanggan atau pihak ketiga telah disepakati;
- dokumen komponen dengan proteksi ledakan, jika berlaku;
- petunjuk pemasangan, pengoperasian, dan perawatan;
- daftar kemasan dan daftar aksesori yang disertakan.
Unit kipas ventilasi utama berukuran besar dapat dikirim dalam beberapa bagian. Setiap bagian, komponen lepas, dan kemasan harus diberi identitas yang jelas agar tim pemasangan dapat mencocokkan bagian masuk udara, bagian-bagian kipas, difuser, aksesori, serta pengikat saat perakitan.
Sebelum Memesan
Hal yang Perlu Dikonfirmasi Sebelum Pemesanan
- Parameter kerja yang diperlukan: debit udara, tekanan beserta jenisnya (statis atau total), rentang operasi, dan kecepatan putar kipas.
- Catu daya: tegangan, frekuensi, jumlah fase, serta persyaratan pengasutan atau pengendalian.
- Lingkup inspeksi dan pengujian: pemeriksaan untuk seri kipas yang bersangkutan, uji operasi, pengukuran getaran yang diwajibkan, dan pemeriksaan tambahan untuk proyek.
- Rekaman pengukuran kelistrikan: hasil pengukuran tegangan dan arus yang harus diserahkan, kondisi pengujian terkait, serta pengukuran tambahan yang ditetapkan.
- Lingkup pengujian laboratorium: titik kerja untuk pengukuran, kecepatan putar, tekanan statis atau total, rentang operasi yang perlu dicakup kurva kinerja, serta pengukuran tegangan dan arus yang dipersyaratkan.
- Penyaksian pengujian: apakah pelanggan atau pihak ketiga akan menyaksikan uji penerimaan di pabrik (FAT), baik secara langsung maupun jarak jauh.
- Kriteria penerimaan: metode pengujian, toleransi, alat ukur, dan format laporan.
- Dokumen: sertifikat, gambar teknik, rekaman penyeimbangan, laporan pengujian, petunjuk, dan rekaman pengemasan.
Menyepakati hal-hal tersebut saat pemesanan memperjelas lingkup inspeksi, kriteria penerimaan, dan dokumen yang harus diserahkan bagi kedua pihak.
Pertanyaan Pelanggan
Pertanyaan yang Sering Diajukan
Pemeriksaan apa saja yang dilakukan pada kipas yang dipesan?
Persyaratan teknis dan prosedur inspeksi setiap seri kipas menentukan pemeriksaan yang wajib dilakukan. Penawaran harga dan tinjauan pesanan menetapkan lingkup inspeksi, cakupan pengujian kinerja, pemeriksaan tambahan, serta dokumen yang disertakan.
Apakah laboratorium juga dapat mengukur tegangan dan arus?
Ya. Laboratorium mengukur debit udara dan tekanan serta dapat mengukur tegangan dan arus saat kipas beroperasi. Apabila pengukuran tersebut termasuk dalam lingkup pengujian, hasilnya dicatat bersama konfigurasi motor, kondisi catu daya, dan kondisi operasi.
Dokumen inspeksi dan pengujian apa saja yang dapat disediakan?
Dokumen dapat mencakup rekaman kipas dan motor, rekaman penyeimbangan serta pengukuran getaran yang berlaku, hasil uji operasi dan pengukuran kelistrikan, laporan debit udara dan tekanan, petunjuk, serta daftar kemasan. Dokumen yang diserahkan bersama kipas mengikuti persyaratan seri dan lingkup pesanan yang telah disepakati.
Bagaimana kriteria penerimaan untuk keseimbangan dan getaran ditetapkan?
Kriteria mengacu pada persyaratan teknis dan prosedur inspeksi seri kipas yang dipilih. Kondisi keseimbangan impeler dan getaran kipas yang telah dirakit dinilai secara terpisah, menggunakan batas serta kondisi pengukuran yang ditetapkan untuk konfigurasi tersebut.
Apakah pelanggan atau pihak ketiga dapat menyaksikan pengujian di pabrik?
Persyaratan penyaksian oleh pelanggan atau pihak ketiga harus dicantumkan dalam kesepakatan teknis. Rincian pengujian, kondisi operasi, kriteria penerimaan, cara keikutsertaan, dan laporan yang diperlukan disepakati sebelum tanggal pengujian.
Informasi apa yang diperlukan untuk menyusun rencana inspeksi dan pengujian?
Kirimkan kebutuhan debit udara dan tekanan, dengan penjelasan apakah tekanan statis atau total, beserta spesifikasi catu daya, tata letak pemasangan, dan kondisi lingkungan penggunaan. Sertakan titik kerja yang perlu diuji, persyaratan penyaksian, kriteria penerimaan, serta daftar dokumen. Untuk proyek yang memerlukan proteksi ledakan, jelaskan juga persyaratan sertifikasi dan dokumen komponen terkait.
Apakah pengujian di pabrik menggantikan uji coba dan penyetelan di lokasi?
Tidak. Pengujian di pabrik mendokumentasikan kerja kipas dalam kondisi uji yang ditetapkan. Tahanan aliran pada saluran udara atau lorong tambang, kebocoran udara, fondasi, penyelarasan, catu daya, sistem kendali, dan jaringan ventilasi memengaruhi operasi setelah pemasangan. Uji coba, penyetelan, dan penerimaan di lokasi dilakukan secara terpisah dan tidak digantikan oleh pengujian di pabrik.
Tinjauan Proyek
Konsultasi Pemilihan Kipas dan Rencana Pengujian
Kirimkan kebutuhan debit udara, tekanan, spesifikasi catu daya, tata letak pemasangan, kondisi lingkungan penggunaan, serta dokumen pengujian yang diperlukan. BOFENG dapat menilai kesesuaian seri kipas untuk proyek dan menjelaskan usulan lingkup inspeksi serta pengujian dalam penawaran teknis dan komersial.