Fabricação e qualidade
Fabricação e controle de qualidade de ventiladores para mineração
Na BOFENG, o controle de qualidade acompanha o ventilador desde a aprovação dos desenhos e o recebimento dos materiais até a fabricação, a montagem e os ensaios em fábrica. As seções a seguir apresentam as verificações e os registros de cada etapa.
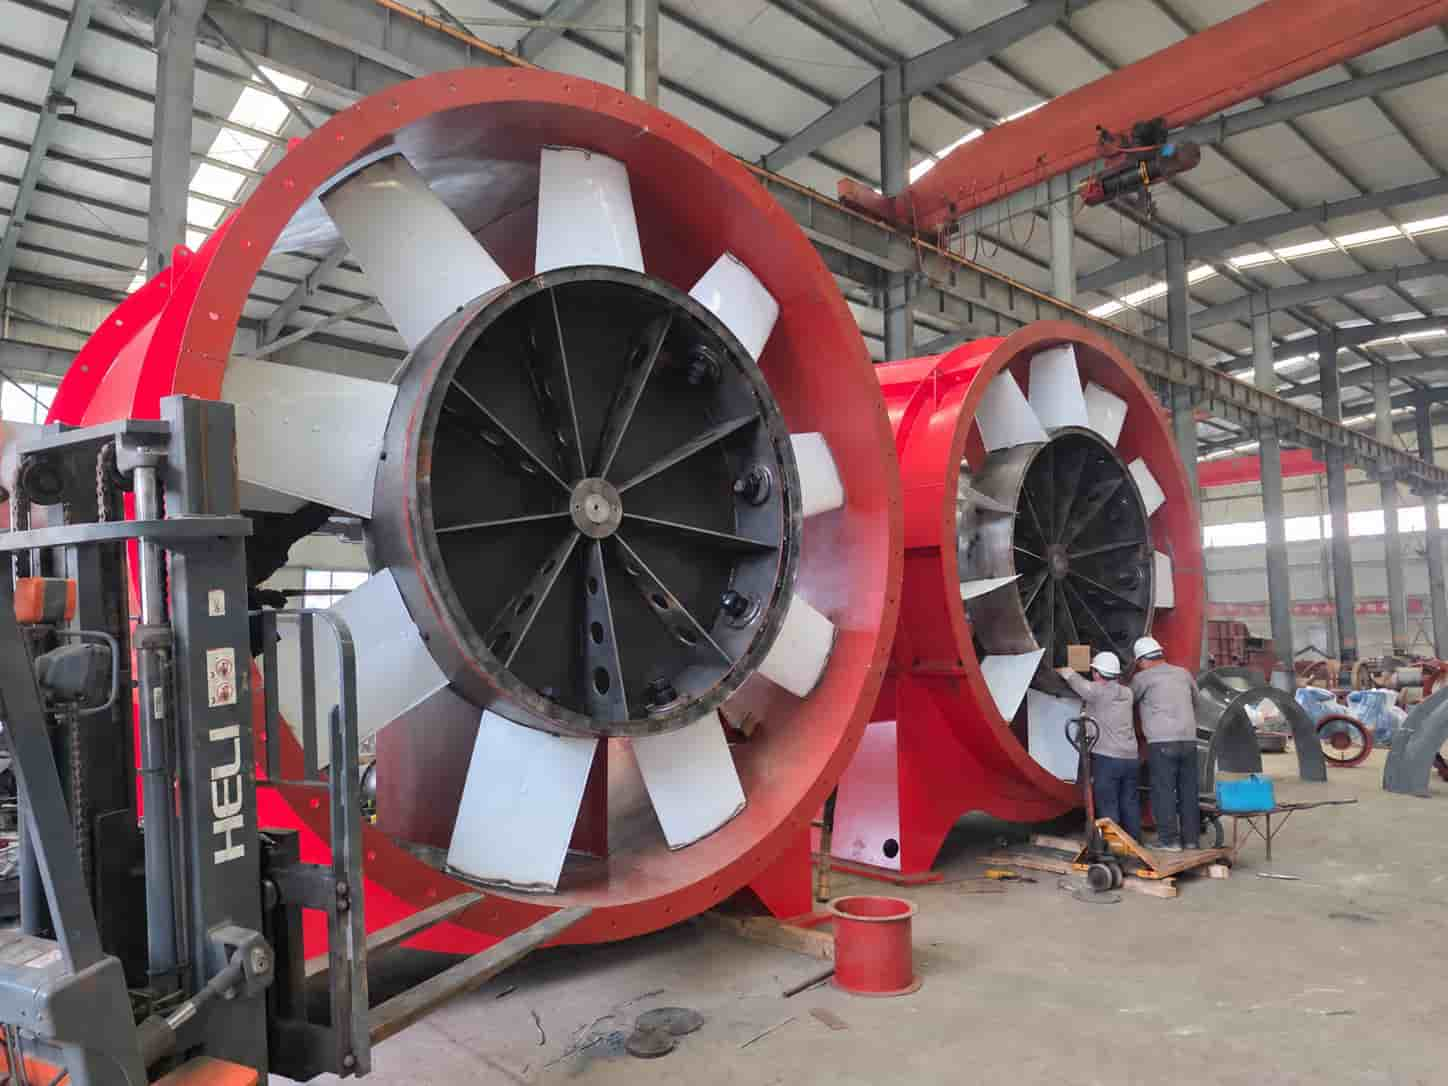
A foto principal mostra a instalação e o ajuste de pás em ventiladores axiais de grande porte para mineração. As demais fotos e cenas da fábrica mostram o balanceamento de rotores, as conexões usadas nos ensaios elétricos e os dutos de ensaio do laboratório. Os textos que acompanham essas imagens explicam as verificações e os registros de cada etapa.
Precisa de um plano de inspeção e ensaios para o seu projeto?
Antes do início da produção, envie a vazão de ar e a pressão necessárias, as características da alimentação elétrica, o arranjo de instalação, as condições ambientais de uso, as medições solicitadas e a lista de documentos. Assim, podemos definir o escopo das inspeções junto com a configuração do ventilador.
Controle durante a fabricação
Controle de qualidade em cada etapa da produção
A produção segue os desenhos aprovados, a lista de materiais e os procedimentos de inspeção da série de ventiladores correspondente. Os materiais recebidos, as peças em fabricação e o ventilador montado são verificados conforme os requisitos aplicáveis.
Os equipamentos de medição são gerenciados conforme os procedimentos de inspeção da empresa. Os registros de produção e ensaios relacionam a configuração do ventilador fornecido às verificações realizadas e aos resultados obtidos.
Escopo das inspeções: As verificações de fabricação descritas nesta página se concentram em ventiladores axiais para mineração. As inspeções exigidas seguem os requisitos técnicos e os procedimentos da série correspondente e não dependem de uma solicitação adicional do cliente. Pontos adicionais de ensaio de desempenho, inspeções de revestimentos especiais e ensaios acompanhados pelo cliente ou por terceiros são definidos no acordo técnico do projeto. As configurações com proteção contra explosões também exigem a verificação dos componentes elétricos aprovados e dos respectivos documentos de certificação.
Visão geral da fabricação e dos ensaios
- Análise do pedido e controle dos documentos de produção
- Inspeção de recebimento de materiais e componentes
- Traçagem, corte e conformação de peças
- Soldagem, correção dimensional e reinspeção
- Montagem do rotor, ajuste das pás e balanceamento
- Preparação de superfície e pintura
- Montagem final, alinhamento e ajuste de folgas
- Verificações elétricas e de pré-partida
- Ensaio de funcionamento em fábrica
- Medição de tensão e corrente
- Ensaios de vazão e pressão com aquisição de dados em laboratório
- Registros e ensaios de aceitação em fábrica com acompanhamento, quando acordado
- Controle de peças e resultados de ensaios não conformes
- Liberação final, identificação, documentação e embalagem
Essas verificações estão interligadas: as dimensões de corte, as deformações de soldagem, o ajuste das pás e as folgas de funcionamento podem afetar a montagem e a operação posteriores. Peças e resultados não conformes são tratados assim que identificados. Por isso, o item 13 se aplica a toda a produção e aos ensaios, e não apenas à inspeção final.
Análise do pedido e inspeção de recebimento
Desenhos, materiais e componentes
01Análise do pedido e controle dos documentos de produção
A produção começa com a análise da proposta técnica, dos requisitos do pedido e dos documentos liberados para fabricação. É necessário definir a série do ventilador, a vazão, a pressão, a potência do motor, a tensão, a frequência, o arranjo de instalação, a função na ventilação, as condições ambientais de uso e os acessórios incluídos no fornecimento.
Antes da fabricação, também são definidos os requisitos específicos do projeto: materiais especiais, proteção anticorrosiva, proteção contra explosões, sentido de rotação, conexões de entrada e saída, acessórios de monitoramento, pontos de parada para inspeção, ensaios acompanhados pelo cliente ou por terceiros e documentação final. Os desenhos aprovados e a lista de materiais são as referências utilizadas na produção. Qualquer alteração posterior em um componente crítico ou na configuração deve ser analisada antes de ser incorporada à fabricação.
02Inspeção de recebimento de materiais e componentes
Os materiais e componentes recebidos são conferidos com os documentos liberados para a configuração a ser fornecida. Podem incluir chapas de aço, motores, rolamentos, eixos, acoplamentos, elementos de fixação e acessórios solicitados. Conforme o tipo de material ou componente, são verificados:
- especificação do material, espessura, quantidade e aspecto visual;
- modelo do motor, potência nominal, tensão, frequência, rotação e forma de montagem;
- rolamentos, eixos, acoplamentos e outros componentes de transmissão;
- dimensões dos flanges, interfaces de montagem e requisitos de conexão;
- proteções, silenciadores, conexões flexíveis e acessórios de monitoramento;
- requisitos de revestimentos especiais, resistência à corrosão e proteção contra explosões.
A identificação é especialmente importante nos pedidos sob medida. Duas peças podem ter aparência semelhante, mas apresentar dimensões de flange, disposição dos furos ou posições de montagem diferentes. Vincular cada peça ao desenho liberado reduz o risco de confusão entre componentes durante a fabricação ou a montagem.
Controle de fabricação
Do corte da chapa à verificação da carcaça
03Traçagem, corte e conformação de peças
As chapas de aço são traçadas e cortadas para a fabricação da carcaça, da entrada de ar, do difusor, dos flanges, dos suportes, das peças de fixação do motor e dos demais elementos estruturais. Na produção, são conferidas a quantidade e a identificação das peças, as dimensões principais e as condições das bordas. Rebarbas, escória e arestas cortantes são removidas conforme os requisitos, antes da conformação e da soldagem.
As peças cortadas são conformadas nas geometrias cilíndricas, cônicas ou estruturais previstas. Antes da soldagem definitiva, são verificadas a circularidade da carcaça, a posição dos flanges e a compatibilidade das peças em uma pré-montagem. A carcaça pode ter o diâmetro nominal correto e ainda apresentar problemas de montagem se as faces dos flanges ou os furos para os parafusos não estiverem alinhados. Essas verificações prévias reduzem a necessidade de correções após a pintura ou a montagem final.
04Soldagem, correção dimensional e reinspeção
As peças conformadas são posicionadas e soldadas para compor a carcaça, a base, os suportes, a entrada de ar, o difusor e outros conjuntos estruturais. Durante o ajuste e a soldagem, são verificadas as interfaces necessárias à montagem posterior, incluindo a posição dos flanges e dos suportes, as superfícies de montagem e as dimensões críticas.
O calor da soldagem pode causar desvios em peças que estavam alinhadas, à medida que o conjunto esfria. Por isso, as dimensões principais são verificadas novamente após a fabricação. Quando necessário, utiliza-se uma prensa hidráulica ou outro método controlado para corrigir a circularidade, o alinhamento ou o ajuste. A peça corrigida é medida novamente antes de seguir para a próxima etapa.
A inspeção visual de rotina verifica a continuidade das soldas, a presença de trincas visíveis, trechos incompletos, deformações excessivas e resíduos de escória ou respingos. Os ensaios não destrutivos adicionais seguem os requisitos dos desenhos, do acordo técnico ou do plano de inspeção.
Rotor e conjunto girante
Montagem do rotor, ajuste das pás e balanceamento dinâmico
O rotor é inspecionado separadamente por ser o principal componente girante. Conforme o projeto, são verificadas a orientação, a posição ou o ângulo das pás, as condições do cubo, das fixações ou das soldas, possíveis deformações e a conformidade com o desenho. Nos modelos com pás ajustáveis, é necessário conferir a uniformidade dos ângulos de montagem antes da aceitação do conjunto girante.
O balanceamento do rotor segue os requisitos de produção e inspeção da série de ventiladores. O registro de balanceamento identifica o ventilador ou o rotor. Quando há necessidade de correção, o conjunto girante é verificado novamente após o ajuste, conforme os critérios de aceitação especificados, e o resultado é registrado.
O balanceamento não substitui a verificação de vibração do ventilador montado
O balanceamento corrige a distribuição de massa do conjunto girante. O ensaio de funcionamento em fábrica avalia o ventilador montado, incluindo as medições de vibração exigidas pelo procedimento de inspeção da série. Alinhamento, folgas de funcionamento, rolamentos, fixações, condições de apoio e alimentação elétrica também podem afetar a vibração. Por isso, o resultado do balanceamento do rotor não substitui a verificação do equipamento completo.
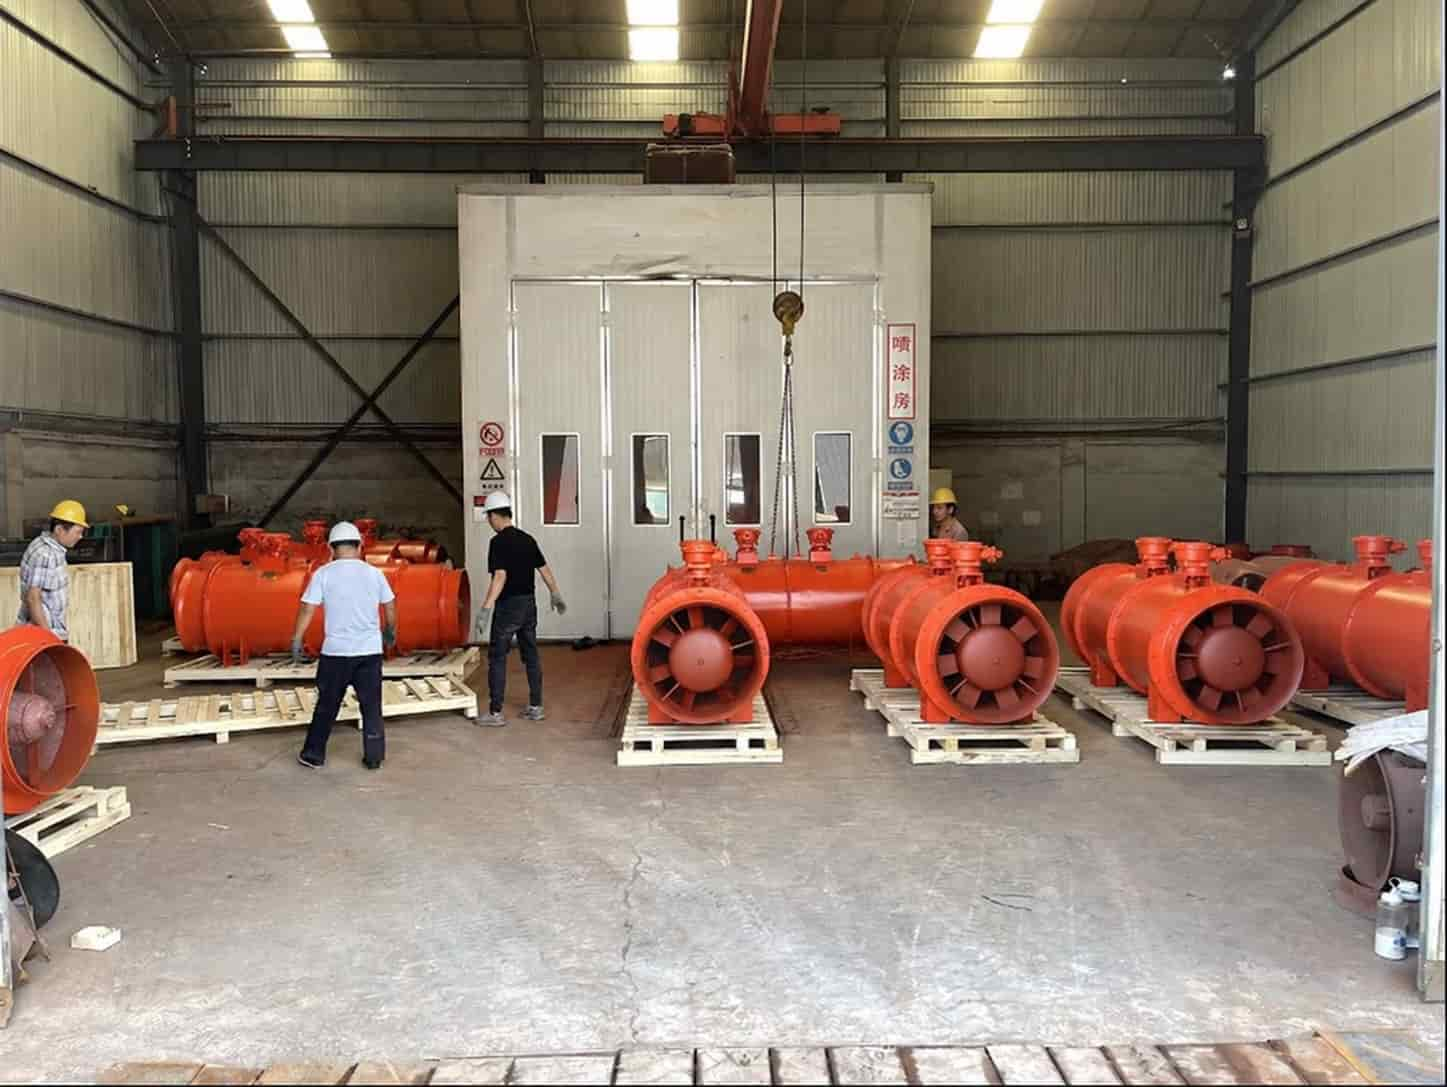
Preparação de superfície e acabamento
Preparação de superfície e pintura
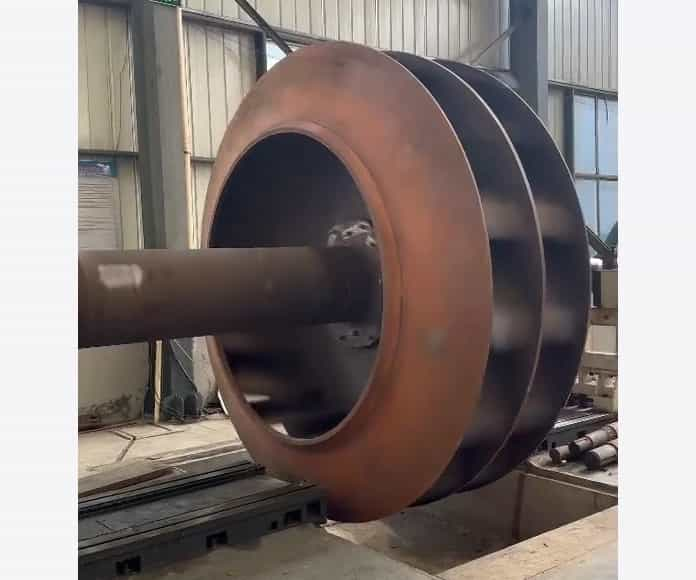
Óleo, ferrugem solta, respingos de solda, poeira e outros contaminantes são removidos conforme os requisitos do revestimento. A tinta de fundo, as camadas intermediárias e a tinta de acabamento são aplicadas conforme o processo padrão de pintura da fábrica ou o sistema especificado para o projeto. Dependendo da estrutura do equipamento, a pintura pode ser realizada em etapas, antes e depois da montagem final.
As principais verificações de fabricação e de dimensões devem ser concluídas antes da pintura final. Após a pintura, são verificados a cor, a cobertura, falhas de aplicação, escorrimentos, contaminação da superfície e danos de manuseio. Ventiladores destinados a ambientes úmidos, corrosivos, litorâneos ou com exposição a agentes químicos podem exigir um sistema de pintura, um grau de preparação de superfície ou uma espessura de película seca específicos. Esses requisitos devem constar nos documentos do pedido, e não apenas em uma solicitação verbal.
Montagem e preparação para a partida
Verificação da montagem completa
07Montagem final, alinhamento e ajuste de folgas de funcionamento
A montagem final segue a configuração do ventilador e o escopo de fornecimento definidos. São verificados a carcaça, o motor, o rotor e os componentes de transmissão, conexões, proteções e acessórios efetivamente instalados. As verificações incluem:
- modelo do motor e posição de montagem corretos;
- instalação do rotor e sentido de rotação corretos;
- instalação e lubrificação dos rolamentos, quando aplicável;
- alinhamento de eixos ou acoplamentos, quando aplicável;
- folga de funcionamento entre o rotor e a carcaça;
- aperto dos elementos de fixação e medidas contra afrouxamento;
- proteções, acessórios fornecidos e indicação dos sentidos de rotação e do fluxo de ar;
- giro manual livre antes da energização.
Nos ventiladores contrarrotativos, também são verificados a sequência dos estágios e os sentidos de rotação. Os dois rotores devem ser instalados na ordem e nos sentidos corretos. Erros na sequência ou no sentido de rotação devem ser identificados durante a montagem e os ensaios em fábrica, e não após a entrega na mina.
08Verificações elétricas e de pré-partida
Antes da primeira partida, os dados da placa de identificação do motor, a tensão e a frequência nominais, as condições de alimentação e o esquema de ligação são conferidos com a configuração aprovada. As verificações de isolação e os demais ensaios elétricos seguem o procedimento de inspeção da série e os requisitos do projeto. Nos ventiladores com proteção contra explosões, também são analisados a configuração elétrica aprovada e os documentos dos respectivos componentes.
O ventilador é fixado de forma segura para o ensaio. A área de giro deve estar livre de obstáculos; as proteções e as fixações principais são verificadas, os cabos são organizados com segurança e as pessoas permanecem fora da área de risco de operação. Essas verificações são concluídas antes de energizar o ventilador.
Funcionamento e medições elétricas
Ensaios de funcionamento e ensaios elétricos
09Ensaio de funcionamento em fábrica
O ensaio de funcionamento em fábrica verifica a partida e a operação do ventilador montado. Ele faz parte das inspeções finais exigidas para a configuração fornecida.
São verificados a partida, o sentido de rotação, possíveis contatos do rotor com a carcaça, ruídos anormais, fixações soltas e as condições de funcionamento do motor ou dos rolamentos. A vibração é medida e registrada quando exigida pelo procedimento de inspeção da série, com identificação da configuração do ventilador e das condições do ensaio. Se houver alguma anormalidade, a causa é investigada e a verificação correspondente é repetida após a correção.
10Medição de tensão e corrente
A tensão e a corrente são medidas com o ventilador em funcionamento. Essas verificações se aplicam aos ventiladores principais e aos ventiladores auxiliares e também podem ser realizadas no laboratório de ventiladores.
O registro dos ensaios elétricos identifica o ventilador, a configuração do motor, as condições de alimentação e de operação e os valores medidos de tensão e corrente. Essas leituras documentam as condições elétricas e não substituem as medições de vazão e pressão.
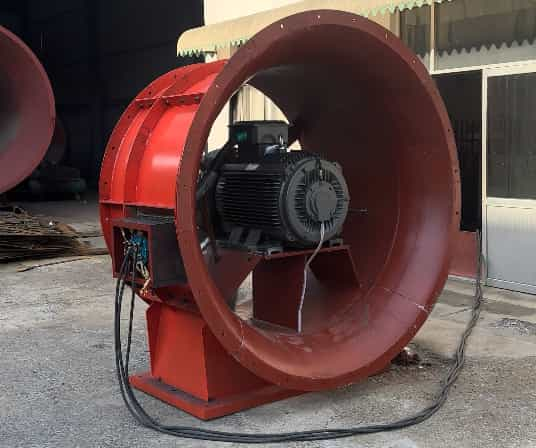
As medições exigidas e os critérios de aceitação são definidos para a configuração do ventilador selecionado.
Ensaios de desempenho aerodinâmico
Ensaios de vazão e pressão no laboratório
A BOFENG mede vazão de ar e pressão utilizando dutos de ensaio no laboratório. As fotos mostram ventiladores principais e auxiliares conectados aos respectivos dutos. Outra imagem apresenta a tela do sistema de medição e aquisição de dados.
A aquisição de dados faz parte do ensaio de desempenho: o sistema do laboratório exibe e registra as medições nos pontos de operação especificados.
Ensaio de vazão e pressão do ventilador principal
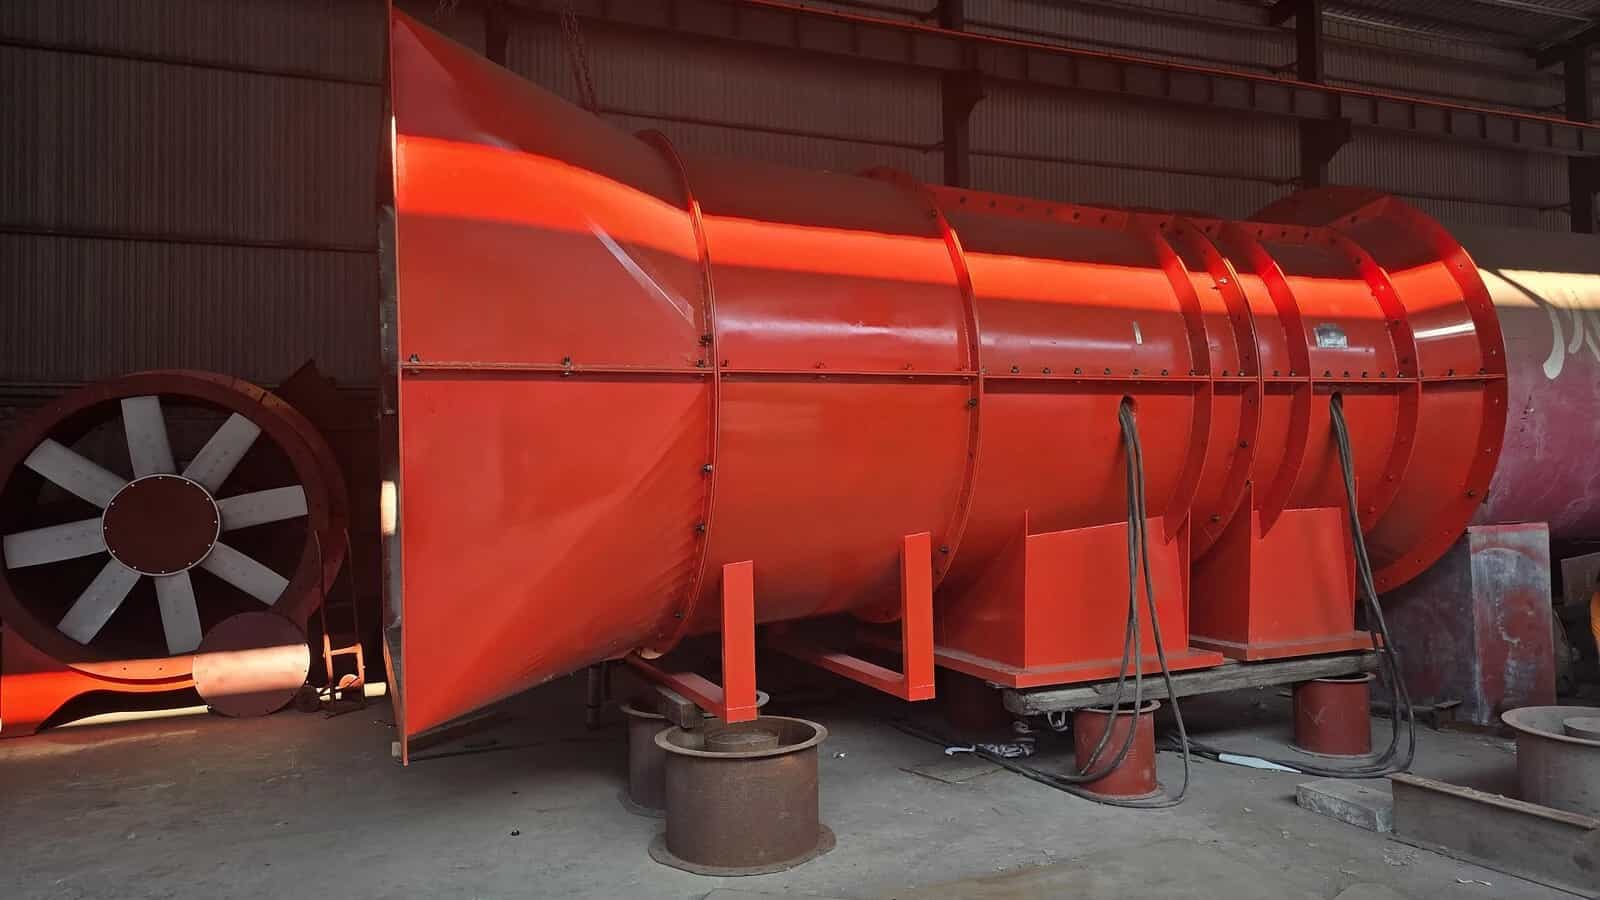
Ensaio de vazão e pressão do ventilador auxiliar
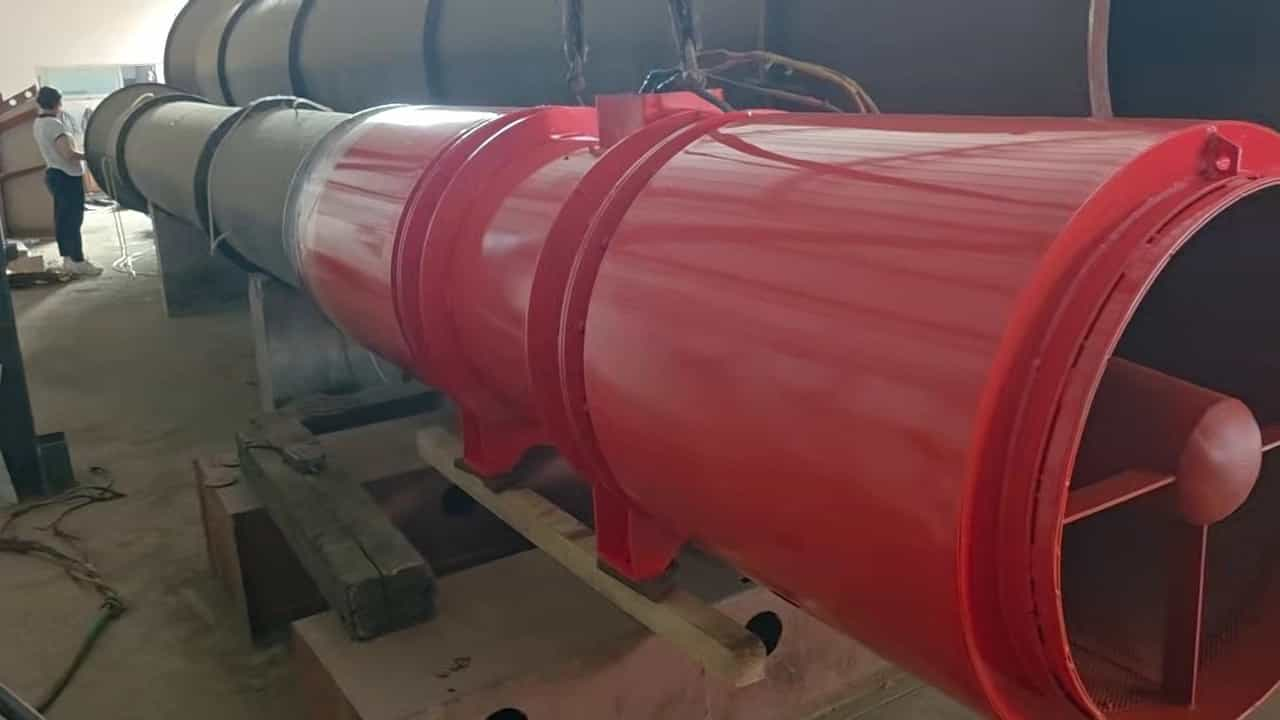
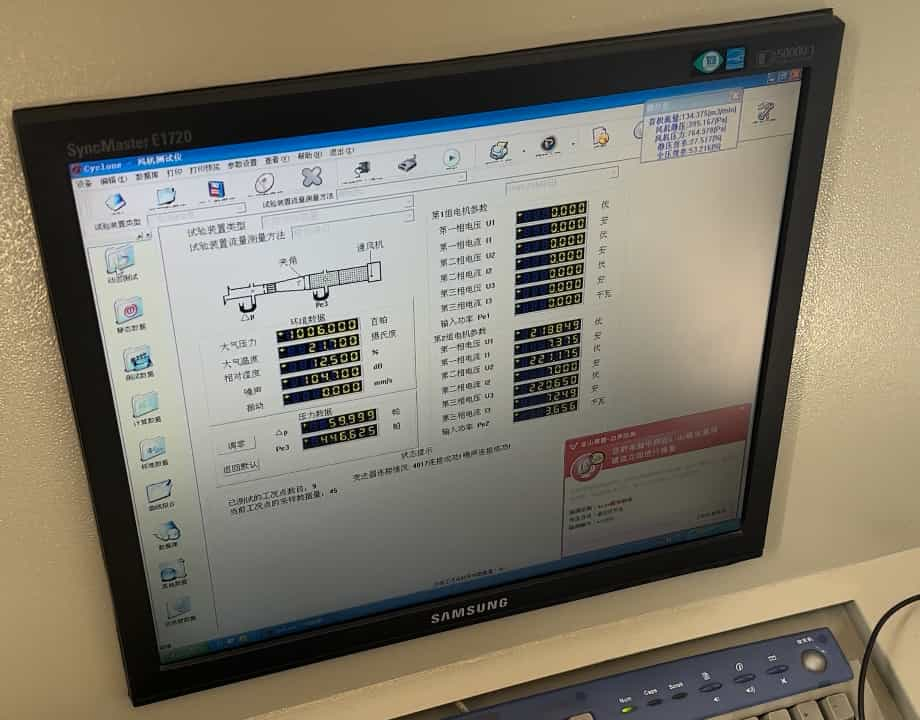
Medição e aquisição de dados no laboratório
O laboratório de ventiladores mede vazão e pressão e também pode medir tensão e corrente durante o funcionamento do ventilador. O sistema de medição e aquisição de dados exibe o esquema do duto de ensaio e os parâmetros de operação, ambientais e elétricos.
O relatório do ensaio de desempenho identifica a configuração do ventilador, o arranjo de ensaio e as condições de operação, e informa se a pressão medida é estática ou total. O relatório registra a vazão e a pressão nos pontos de ensaio exigidos, além das leituras de tensão e corrente incluídas no escopo. A rotação do ventilador, a faixa de operação coberta pela curva de desempenho e os critérios de aceitação são definidos no plano de ensaios.
Registros de ensaios e acompanhamento do cliente
Registros e ensaios de aceitação em fábrica
A tabela diferencia as verificações de funcionamento, as medições elétricas, os ensaios de desempenho e o comissionamento em campo. Nos ensaios de aceitação em fábrica (FAT) acompanhados pelo cliente ou por terceiros, os representantes observam as verificações acordadas e analisam os registros exigidos.
| Inspeção ou ensaio | Objetivo principal | Medições ou verificações | Registro e escopo |
|---|---|---|---|
| Ensaio de funcionamento em fábrica | Verificar a partida e a operação do ventilador montado. | Partida, sentido de rotação, contato do rotor com a carcaça, ruídos anormais, fixações soltas, condições do motor ou dos rolamentos e medições de vibração exigidas pelo procedimento da série. | Registro do ensaio de funcionamento com identificação do ventilador, condições de ensaio e resultados das inspeções exigidas, incluindo as medições de vibração aplicáveis. |
| Medição de tensão e corrente | Verificar as condições elétricas com o ventilador em funcionamento. | Tensão e corrente nas condições de alimentação e de operação identificadas. | Leituras elétricas vinculadas ao ventilador, à configuração do motor e às condições de ensaio. |
| Ensaios de vazão e pressão em laboratório | Medir o desempenho aerodinâmico do ventilador em condições definidas. | Vazão e pressão nos pontos de ensaio especificados; tensão e corrente também podem ser medidas. | Relatório de desempenho com identificação do ventilador, condições de ensaio, tipo de pressão e resultados das medições exigidas, com dados das curvas conforme especificado. |
| FAT com acompanhamento do cliente ou de terceiros | Permitir que o cliente ou terceiros acompanhem as verificações acordadas. | Inspeções, ensaios de funcionamento, medições elétricas ou de desempenho e análise documental especificados. | Registro dos ensaios acompanhados, com os itens acordados, os critérios de aceitação e os resultados. |
| Comissionamento ou aceitação em campo | Verificar o ventilador após a instalação no sistema de ventilação. | Condições de operação após a instalação, funcionamento dos controles e medições em campo. | Registro de comissionamento ou aceitação em campo, separado dos registros dos ensaios em fábrica. |
As fotos mostram os equipamentos e as instalações utilizadas nos ensaios. Os resultados medidos e a decisão de aceitação do ventilador identificado constam no registro de inspeção ou no relatório de ensaio assinado.
Inspeção final e documentação
Registros de inspeção e entrega
13Controle de peças e resultados de ensaios não conformes
Materiais, componentes e ventiladores montados que não atendem aos requisitos são identificados e separados dos itens conformes para avaliação. Esse controle se aplica ao recebimento, à fabricação, à montagem e aos ensaios.
Conforme o problema identificado, o item é retrabalhado, reparado, substituído ou rejeitado. Após a correção, a inspeção ou o ensaio correspondente é repetido. O registro documenta a ocorrência, a ação tomada e o resultado da nova verificação.
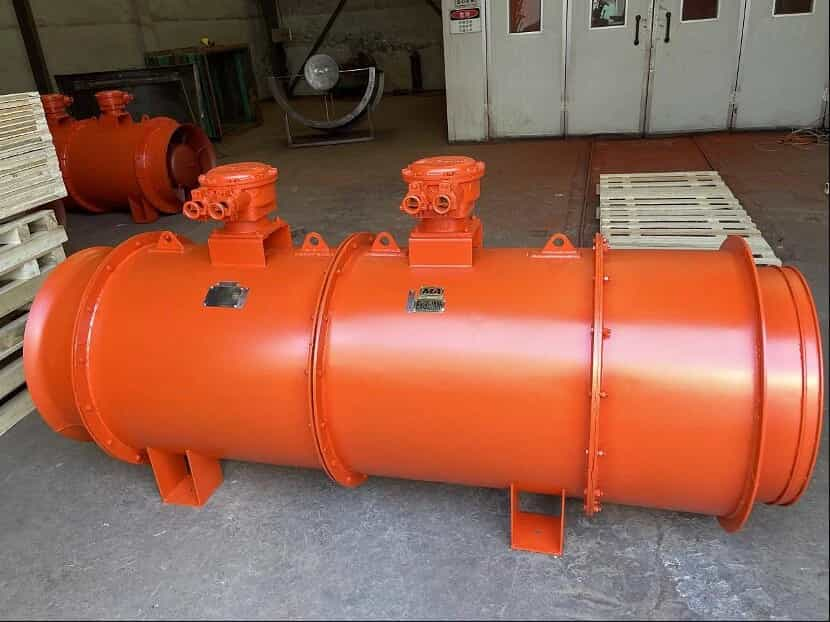
14Liberação final, identificação, documentação e embalagem
Após a conclusão das inspeções e dos ensaios exigidos, é realizada a verificação final para liberação do ventilador. São conferidos a pintura, a placa de identificação, o número de série ou outra identificação do produto, as indicações dos sentidos de rotação e do fluxo de ar, as proteções, os acessórios fornecidos e a embalagem prevista para o fornecimento.
O registro de inspeção identifica o modelo e o número de série do ventilador, a configuração do motor, os itens inspecionados, os resultados e a decisão de aceitação, além do nome do inspetor e da data da inspeção.
A documentação fornecida segue os requisitos da série de ventiladores e o escopo de fornecimento acordado. Pode incluir:
- certificado do produto ou registro de inspeção final;
- certificado do motor e informações da placa de identificação;
- registro de balanceamento do rotor, quando aplicável;
- registro do ensaio de funcionamento em fábrica, com medições de vibração quando exigidas;
- registro de medição de tensão e corrente;
- relatório de ensaios de vazão e pressão, com dados das curvas de desempenho conforme exigido;
- registro dos ensaios de aceitação em fábrica (FAT), quando o acompanhamento pelo cliente ou por terceiros fizer parte do escopo acordado;
- documentação dos componentes com proteção contra explosões, quando aplicável;
- instruções de instalação, operação e manutenção;
- romaneio de carga e lista de acessórios fornecidos.
Os ventiladores principais de grande porte podem ser enviados em seções. Cada seção, componente avulso e volume deve estar claramente identificado para que a equipe de instalação possa conferir a entrada de ar, as seções do ventilador, o difusor, os acessórios e os elementos de fixação.
Antes de fazer o pedido
O que confirmar antes de fazer o pedido
- Condições de operação requeridas: vazão de ar, pressão — indicando se é estática ou total —, faixa de operação e rotação do ventilador.
- Alimentação elétrica: tensão, frequência, número de fases e requisitos de partida ou controle.
- Escopo de inspeção e ensaios: inspeções da série de ventiladores, ensaios de funcionamento, medições de vibração exigidas e verificações adicionais do projeto.
- Registro dos ensaios elétricos: leituras exigidas de tensão e corrente, condições de ensaio e outras medições especificadas.
- Escopo dos ensaios de laboratório: pontos de ensaio, rotação do ventilador, pressão estática ou total, faixa coberta pela curva e leituras de tensão e corrente especificadas.
- Acompanhamento dos ensaios: se o cliente ou terceiros acompanharão os ensaios de aceitação em fábrica (FAT) presencialmente ou de forma remota.
- Critérios de aceitação: método de ensaio, tolerâncias, instrumentos e formato do relatório.
- Documentação: certificados, desenhos, registros de balanceamento, relatórios de ensaios, manuais e registros de embalagem.
Definir esses itens no pedido deixa claros, para ambas as partes, o escopo das inspeções, os critérios de aceitação e os documentos a serem entregues.
Dúvidas frequentes
Perguntas frequentes
Quais inspeções estão incluídas no fornecimento do ventilador?
Os requisitos técnicos e os procedimentos de inspeção da série determinam as verificações exigidas. A proposta comercial e a análise do pedido especificam o escopo das inspeções, a abrangência dos ensaios de desempenho, eventuais verificações adicionais e os documentos incluídos no fornecimento.
O laboratório de ventiladores também mede tensão e corrente?
Sim. O laboratório mede vazão e pressão e também pode medir tensão e corrente com o ventilador em funcionamento. Quando incluídas no escopo dos ensaios, as leituras elétricas são registradas junto com a configuração do motor e as condições de alimentação e de operação.
Quais documentos de inspeção e ensaios podem ser fornecidos?
A documentação pode incluir registros do produto e do motor, registros de balanceamento e vibração quando aplicáveis, resultados dos ensaios de funcionamento e elétricos, relatórios de vazão e pressão, instruções e romaneios de carga. Os documentos que acompanham o ventilador seguem os requisitos da série e o escopo acordado no pedido.
Como são definidos os critérios de aceitação para balanceamento e vibração?
Os critérios seguem os requisitos técnicos e o procedimento de inspeção da série selecionada. O balanceamento do rotor e a vibração do ventilador montado são avaliados separadamente, com os limites e as condições de medição definidos para essa configuração.
O cliente ou terceiros podem acompanhar os ensaios em fábrica?
Os requisitos de acompanhamento do cliente ou de terceiros devem constar no acordo técnico. Antes da data do ensaio, são definidos os itens a verificar, as condições de operação, os critérios de aceitação, a forma de acompanhamento e os relatórios exigidos.
Quais informações são necessárias para definir o plano de inspeção e ensaios?
Envie a vazão e a pressão necessárias, indicando se a pressão é estática ou total, as características da alimentação elétrica, o arranjo de instalação e as condições ambientais de uso. Informe também os pontos de ensaio específicos, os requisitos de acompanhamento, os critérios de aceitação e a lista de documentos. Projetos com proteção contra explosões também devem indicar a certificação e os documentos dos componentes exigidos.
Os ensaios em fábrica substituem o comissionamento em campo?
Não. Os ensaios em fábrica registram o comportamento do ventilador em condições definidas. A resistência dos dutos ou das galerias, os vazamentos de ar, as fundações, o alinhamento, a alimentação elétrica, os controles e a rede de ventilação afetam a operação após a instalação. O comissionamento e a aceitação em campo são realizados separadamente dos ensaios em fábrica.
Análise do projeto
Solicite orientação sobre a seleção do ventilador e os ensaios
Envie a vazão e a pressão necessárias, as características da alimentação elétrica, o arranjo de instalação, as condições ambientais de uso e os requisitos de documentação dos ensaios. A BOFENG pode avaliar a série de ventiladores adequada e definir o escopo proposto de inspeção e ensaios na proposta técnica e comercial.