製造と品質管理
鉱山用送風機の製造と 品質管理
BOFENGでは、図面の承認と材料の受入れから、製作、組立、工場試験に至るまで品質管理を行っています。このページでは、各工程の検査内容と関連する記録・書類を紹介します。
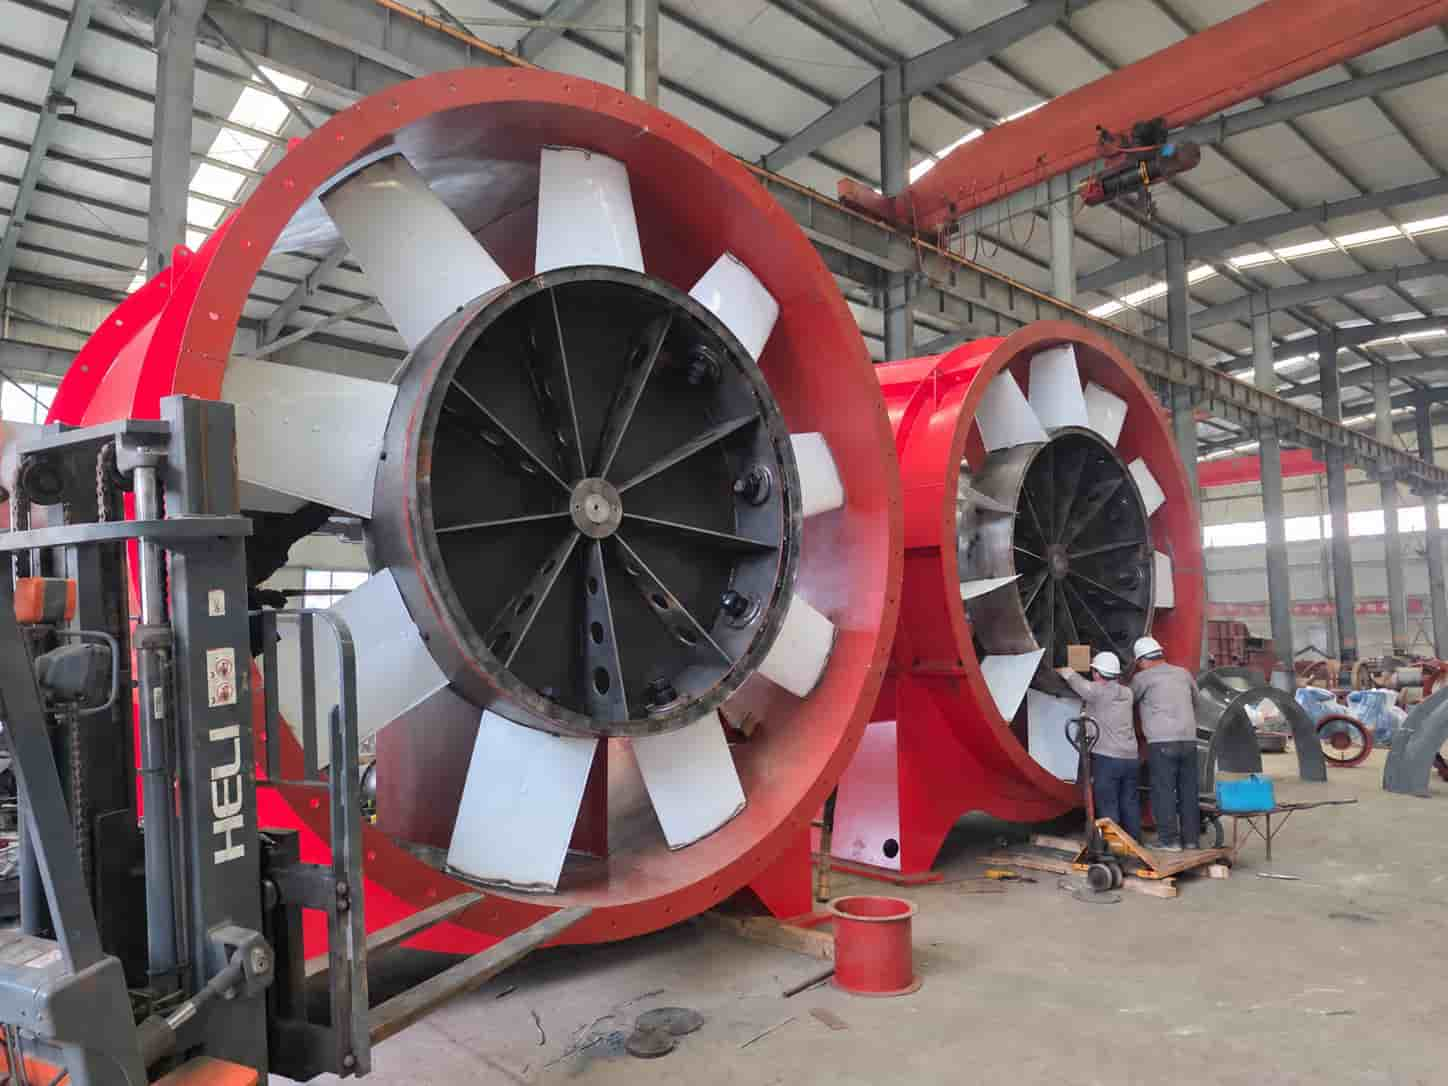
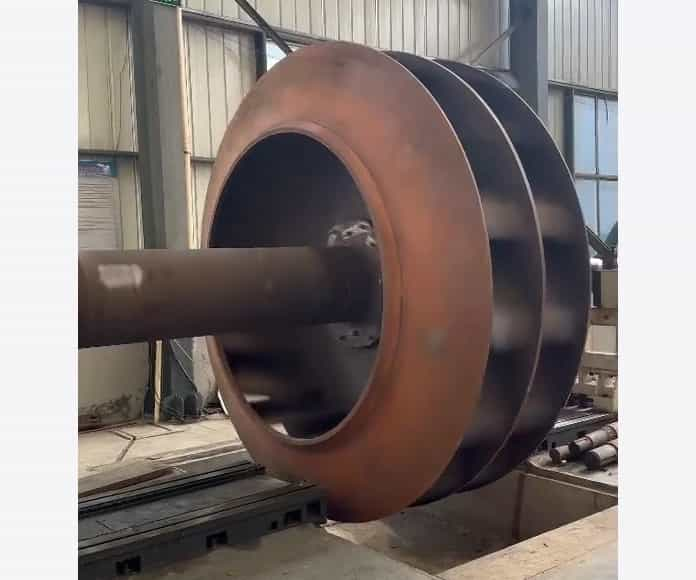
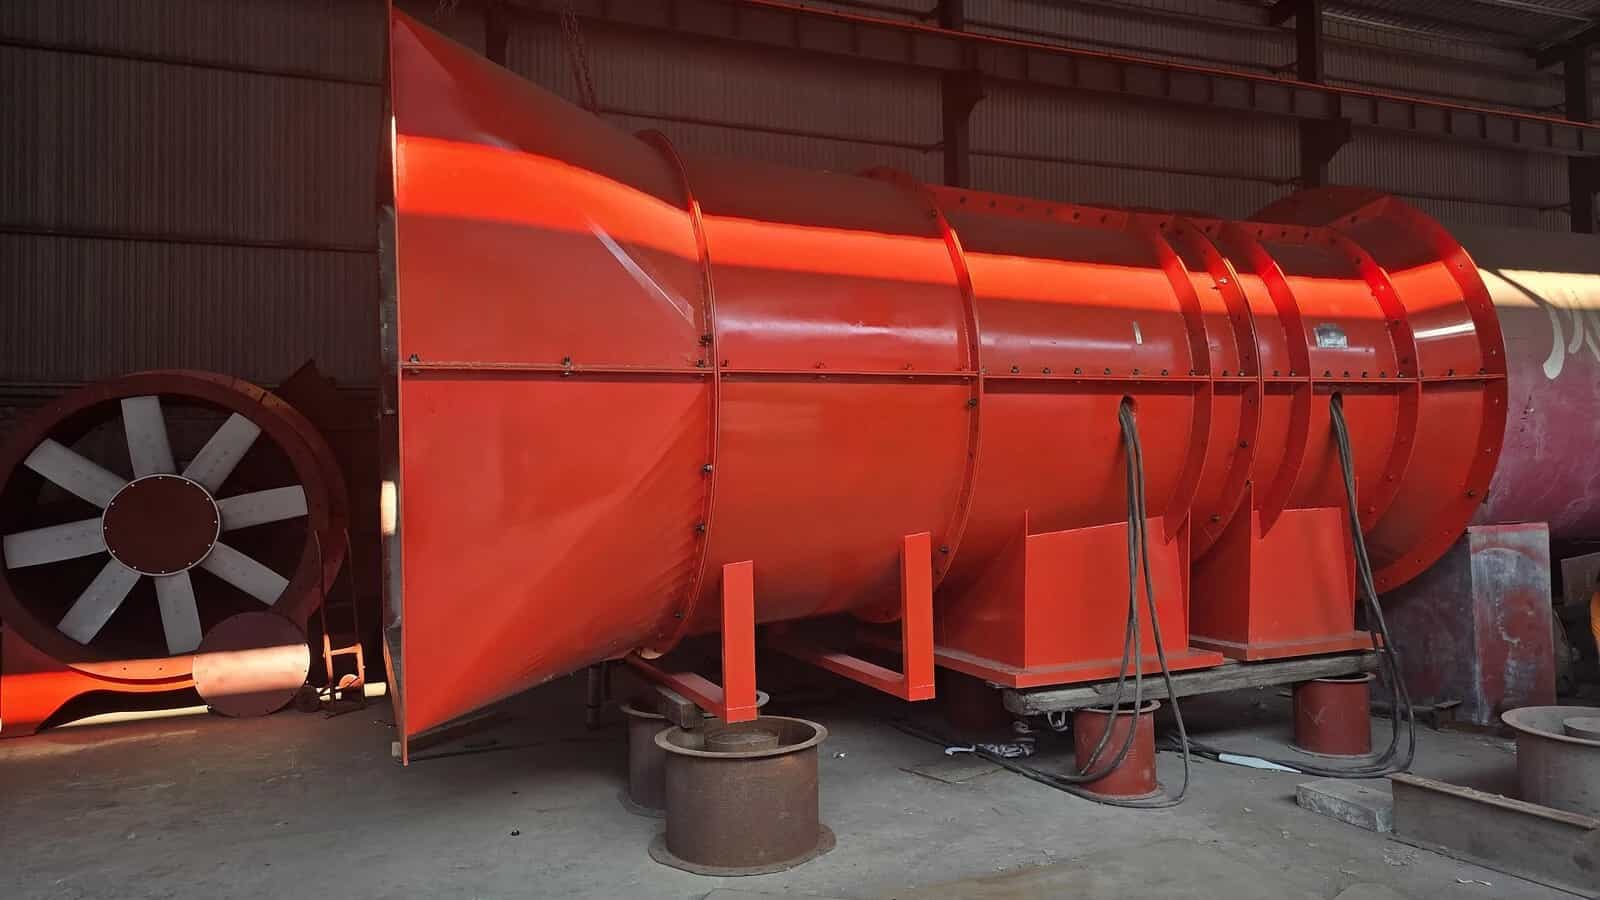
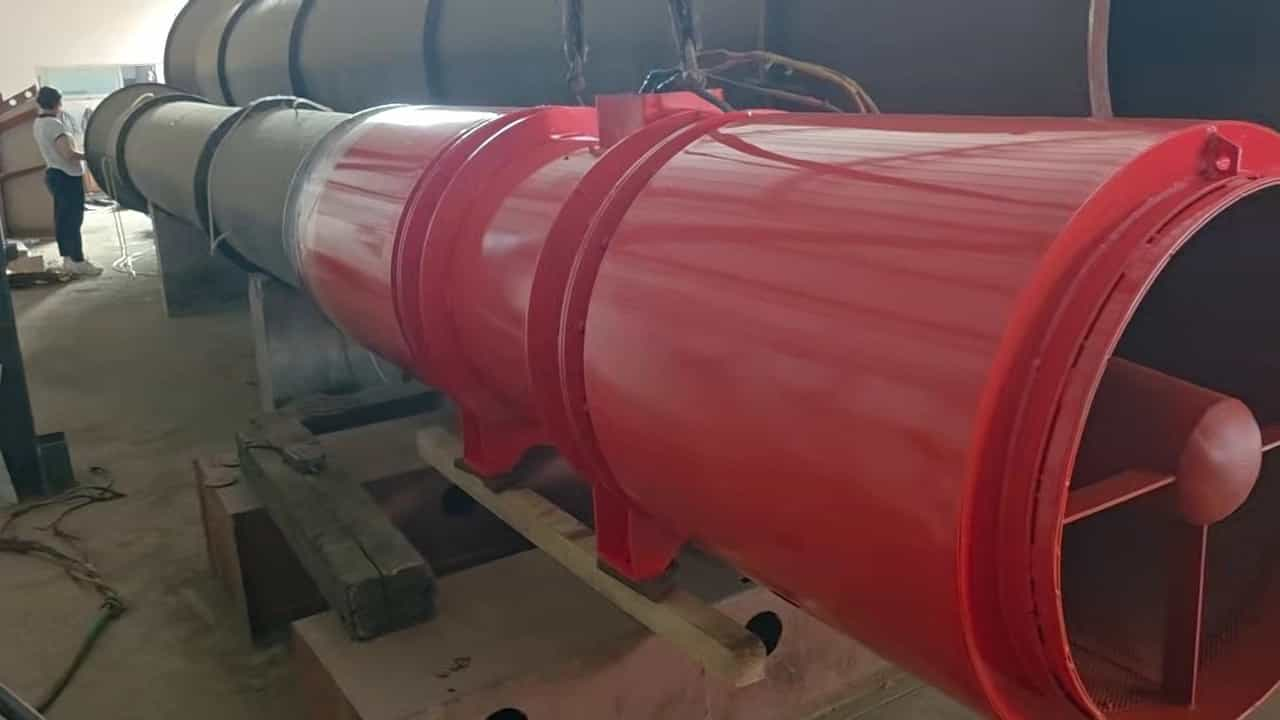
メイン写真は、大型の鉱山用軸流送風機の羽根を取り付け、調整している様子です。その他の写真や工場内の映像では、羽根車のバランス調整、電気試験用の接続、試験室の測定用ダクトを紹介しています。本文では、製造・試験時に確認する項目と関連する記録の内容を説明しています。
プロジェクトに合わせた検査・試験計画が必要ですか?
製造開始前に、必要風量・圧力、電源条件、据付配置、使用環境、ご希望の測定項目と提出書類をお知らせください。送風機の仕様と併せて、検査・試験の範囲を明確にできます。
製造工程での検査
製造の各工程で行う品質管理
製造は、承認済みの図面、材料・部品表、対象シリーズの検査手順に基づいて進めます。受入材料、製作中の部品、組立が完了した送風機について、それぞれ適用される要求事項への適合を確認します。
測定機器は、社内の検査手順に従って管理しています。製造・試験記録には、納入する送風機の仕様、実施した検査とその結果を記載します。
検査の範囲:このページで紹介する製造工程の検査は、軸流形の鉱山用送風機を対象としています。必須の検査は、対象シリーズの技術要求事項と検査手順に従って実施するため、お客様から個別にご依頼いただく必要はありません。性能試験で測定する運転点の追加、特殊塗装の検査、お客様または第三者が立ち会う試験は、プロジェクトの技術合意書で定めます。防爆仕様では、承認済みの電気部品と対応する認証書類も確認します。
製造・試験工程の一覧
- 注文内容の確認と製造文書の管理
- 材料・部品の受入検査
- けがき・切断・部品成形
- 溶接・寸法修正・再検査
- 羽根車の組立・羽根の調整・バランス調整
- 素地調整・塗装
- 最終組立・芯出し・クリアランス調整
- 電気検査・起動前の確認
- 工場試運転
- 電圧・電流測定
- 試験室での風量・圧力試験とデータ収集
- 試験記録と、合意に基づく工場受入試験への立会い
- 部品・試験で確認された不適合の管理
- 出荷承認・表示・書類・梱包
各工程の検査は相互に関係しています。切断後の寸法、溶接による変形、羽根の取付角度、クリアランスは、その後の組立や運転に影響します。部品や試験で不適合が確認された場合は、その時点で内容を評価し、適切な処置を行います。したがって、第13項の不適合管理は最終検査だけでなく、製造・試験の全工程に適用されます。
注文内容の確認と受入検査
図面・材料・部品の確認
01注文内容の確認と製造文書の管理
製造開始前に、技術提案、注文で指定された要求事項、製造用として承認された文書を確認します。送風機のシリーズ、風量、圧力、電動機出力、電圧、周波数、据付配置、通気系統での役割、使用環境、納入する付属品を明確にする必要があります。
特殊材料、防食・防爆の要求事項、回転方向、吸込口・吐出口の接続、状態監視用の付属品、検査のために作業を止める工程、お客様または第三者による試験への立会い、最終提出書類など、プロジェクト固有の条件も製作前に確認します。工場では、承認済みの図面と材料・部品表を作業の基準とします。主要部品や送風機の仕様に変更が生じた場合は、製造に反映する前に変更内容を確認します。
02材料・部品の受入検査
受け入れる材料・部品を、納入仕様に対応する承認済み文書と照合します。対象には、鋼板、電動機、軸受、軸、軸継手、締結部品、注文された付属品などがあります。材料・部品の種類に応じて、次の項目を確認します。
- 材料の仕様への適合、板厚、数量、外観
- 電動機の型式、定格出力、電圧、電源周波数、回転数、取付方式
- 軸受、軸、軸継手などの駆動部品
- フランジ寸法、取付面、接続に関する要求事項
- 保護カバー、消音器、フレキシブル継手、状態監視用の付属品
- 特殊塗装、耐食性、防爆に関する要求事項
特注仕様の送風機では、部品の識別が特に重要です。外観が似ていても、フランジ寸法、穴の配置、取付位置が異なる場合があります。各部品を承認図と対応付けて管理することで、製作・組立時の取り違えのリスクを抑えます。
製作工程の管理
鋼板の切断からケーシングの検査まで
03けがき・切断・部品成形
鋼板に切断線をけがき、ケーシング、吸込口、ディフューザー、フランジ、支持部、電動機の取付部などの部材を切り出します。工場では、部品の数量、識別表示、主要寸法、切断面の状態を確認します。成形・溶接の前に、要求事項に従ってバリやスラグを除去し、鋭い縁を処理します。
切断した部材を、図面に指定された円筒形、円すい形などの形状に成形します。本溶接の前に仮組みを行い、ケーシングの真円度、フランジの位置、部品同士の納まりを確認します。ケーシングの直径が公称寸法に合っていても、接続するフランジ面やボルト穴が合わなければ組立に支障が出ます。早い段階で組合せを確認することで、塗装後や最終組立後の修正作業を減らします。
04溶接・寸法修正・再検査
成形した部品を所定の位置に合わせて溶接し、ケーシング、架台、支持部、吸込口、ディフューザーなどの構造物を製作します。部品の位置合わせと溶接の際には、後工程の組立に必要な接続部を確認します。確認対象には、フランジや支持部の位置、取付面、重要寸法が含まれます。
溶接時の熱とその後の冷却によって、正しく位置合わせした部品にも変形やずれが生じることがあります。そのため、構造物の製作後に主要寸法を再確認します。修正が必要な場合は、油圧プレスなどの管理された方法を用い、真円度、位置関係、部品同士の納まりを所定の状態に戻します。修正した部品は、次の工程に進める前に再測定します。
通常の目視検査では、溶接ビードの連続性、目視できる割れ、未完了の溶接箇所、過度な変形、スラグや溶接スパッタの残留を確認します。追加の非破壊検査は、図面、技術合意書、検査計画に定められた要求事項に従って実施します。
羽根車と回転部
羽根車の組立・羽根の調整・動バランス調整
羽根車は送風機の主要な回転部品であるため、単独でも検査します。構造に応じて、羽根の向き、位置または取付角度、ハブの状態、締結部や溶接部の状態、目視できる変形、図面に適合していることを確認します。羽根角度を調整できる構造では、回転部を合格と判定する前に、各羽根の設定角度がそろっていることを確認します。
羽根車のバランス調整は、対象シリーズの製造・検査要求事項に従って行います。バランス調整の記録には、対象の送風機または羽根車を識別できる情報を記載します。不釣合いを修正した場合は、所定の合否判定基準に基づいて回転部を再確認し、結果を記録します。
バランス調整は組立後の振動確認に代わるものではありません
バランス調整は、回転部の質量分布を修正する作業です。一方、工場試運転では組立後の送風機を確認し、対象シリーズの検査手順で要求される振動測定も実施します。芯出し、クリアランス、軸受、締結部、支持条件、電源条件も振動に影響します。このため、羽根車のバランス調整結果だけで、送風機全体の検査を代替することはできません。
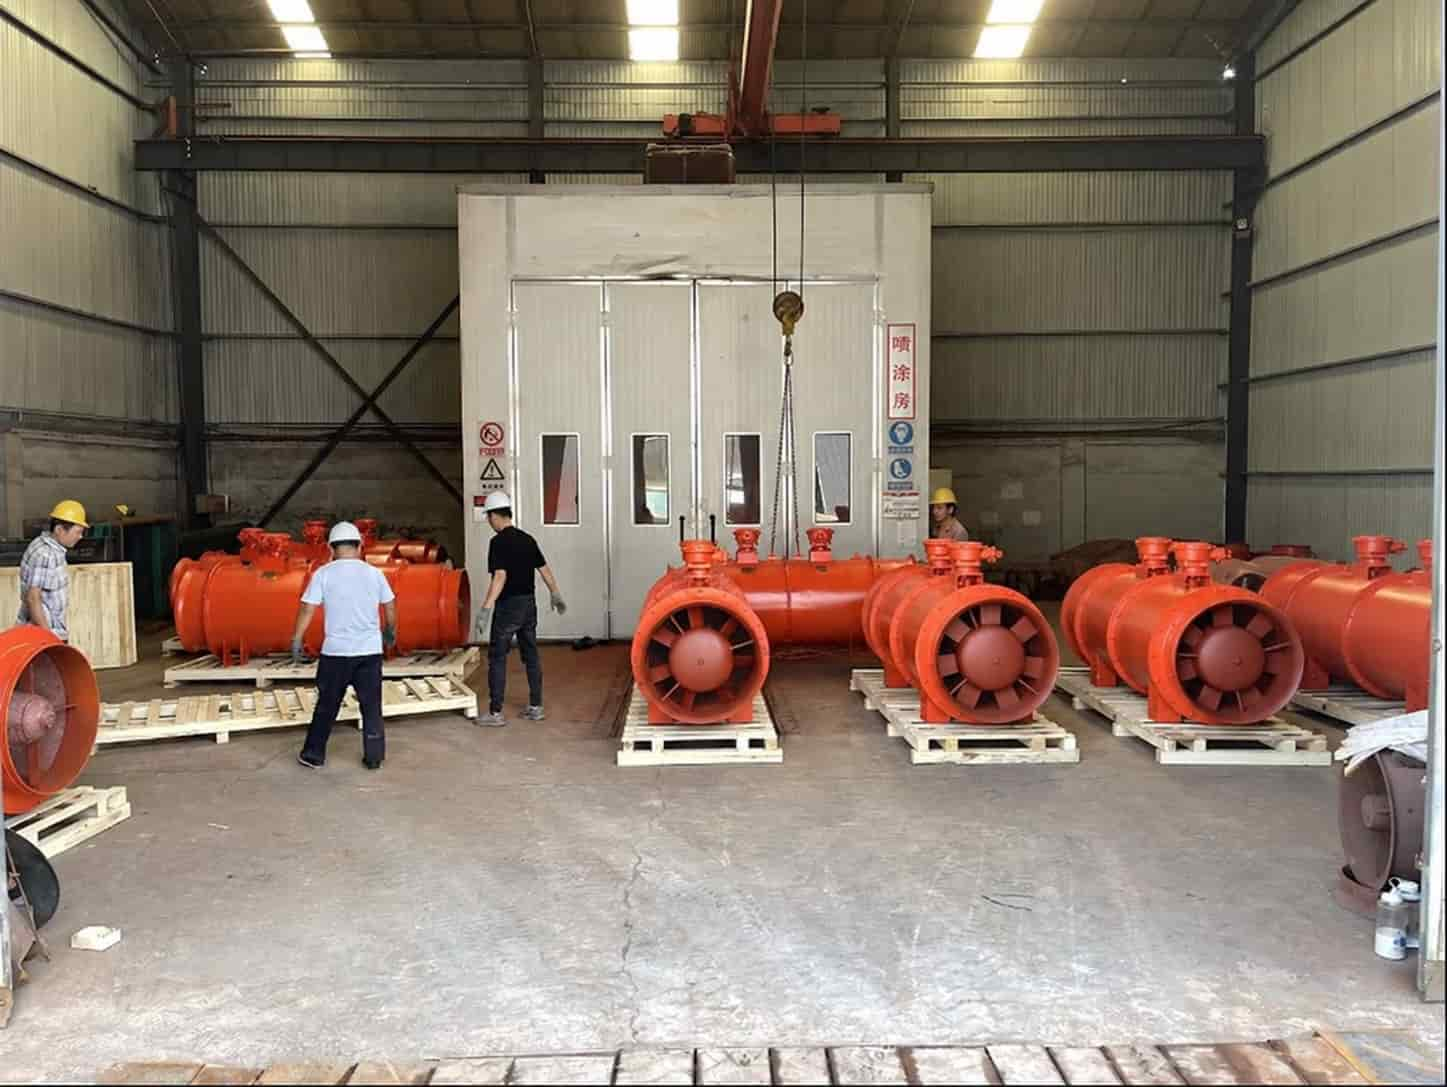
素地調整と仕上げ
素地調整と塗装
塗装仕様に従って、油分、浮きさび、溶接スパッタ、ほこりなどの付着物を除去します。下塗り、中間処理、上塗りは、工場の標準仕様またはプロジェクトで指定された塗装系に従って施工します。構造によっては、最終組立の前後に分けて塗装を行います。
主要な製作検査と寸法検査は、上塗りの前に完了させます。塗装後は、色、塗りむらや塗り残し、塗料のたれ、異物の付着、搬送・取扱いによる損傷を確認します。湿潤環境、腐食性環境、沿岸部、化学物質にさらされる場所で使用する送風機では、塗装系、素地調整の程度、乾燥塗膜厚の指定が必要になる場合があります。これらの条件は口頭の依頼だけにせず、注文書類に明記してください。
組立と起動の準備
組立完了後の送風機の検査
07最終組立・芯出し・クリアランス調整
最終組立は、指定された送風機の仕様と合意した供給範囲に従って行います。ケーシング、電動機、羽根車、実際に取り付けられた駆動部品、接続部、保護カバー、付属品を確認します。主な確認項目は次のとおりです。
- 電動機の型式と取付位置が承認仕様に一致していること
- 羽根車の取付けと回転方向が正しいこと
- 軸受の取付けと潤滑状態(該当する構造の場合)
- 軸または軸継手の芯出し(該当する構造の場合)
- 羽根車とケーシングのクリアランス
- 締結部品の締付けと緩み止め
- 保護カバー、納入する付属品、回転方向・気流方向の表示
- 通電前に羽根車を手で自由に回転させられること
二つの羽根車が互いに逆方向に回転する二重反転式の送風機では、羽根車の取付順序と各段の回転方向も確認します。両方の羽根車を、設計どおりの順序と回転方向で組み付ける必要があります。段の順序や回転方向の誤りは、鉱山への納入後ではなく、組立と工場試験の段階で発見し、是正します。
08電気検査・起動前の確認
初回の通電運転前に、電動機の銘板情報、定格電圧・周波数、電源条件、結線図を承認済みの仕様と照合します。絶縁の確認などの電気検査は、対象シリーズの検査手順とプロジェクトの要求事項に従って行います。防爆仕様では、承認済みの電気構成と関連部品の書類も確認します。
試運転に備えて送風機を確実に固定します。回転部の可動範囲に障害物がないこと、保護カバーと主要な締結部が適切であることを確認し、ケーブルを安全に配置します。運転中は、作業者が危険範囲に入らないようにします。これらの確認は通電前に完了させます。
試運転と電気測定
試運転と電気検査
09工場試運転
工場試運転では、組立が完了した送風機の起動と運転状態を確認します。納入する仕様に対して要求される最終検査の一部です。
起動、回転方向、羽根車とケーシングの接触、異音、締結部の緩み、電動機や軸受の状態を確認します。対象シリーズの検査手順で振動測定が要求される場合は、測定を行い、送風機の仕様や試験条件と併せて結果を記録します。異常が見つかった場合は原因を調査して対処し、該当する検査を繰り返します。
10電圧・電流測定
電圧と電流は、送風機の運転中に測定します。主扇と局部扇風機の両方が対象で、送風機試験室でも測定できます。
電気測定記録には、送風機の識別情報、電動機の仕様、電源条件、運転条件、実測した電圧・電流値を記載します。これらは運転時の電気的な状態を示すものであり、風量・圧力の測定に代わるものではありません。
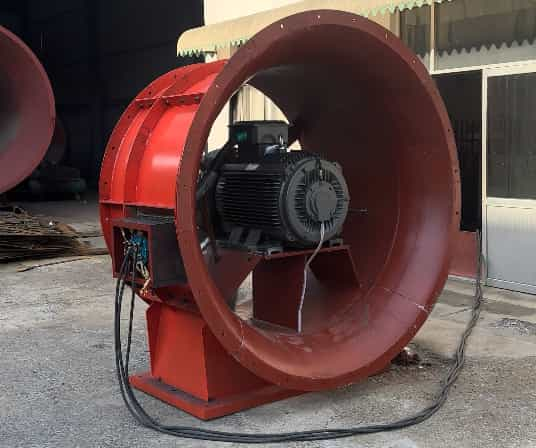
測定項目と合否判定基準は、選定した送風機の仕様に応じて定めます。
空力性能試験
試験室での風量・圧力試験
BOFENGでは、測定用ダクトを備えた試験設備で風量と圧力を測定します。写真は、それぞれの測定用ダクトに接続した主扇と局部扇風機です。別の写真には、計測・データ収集システムの画面を示しています。
データ収集は性能試験の一部です。試験室のシステムで、指定された運転点での測定値を表示・記録します。
主扇の風量・圧力試験
局部扇風機の風量・圧力試験
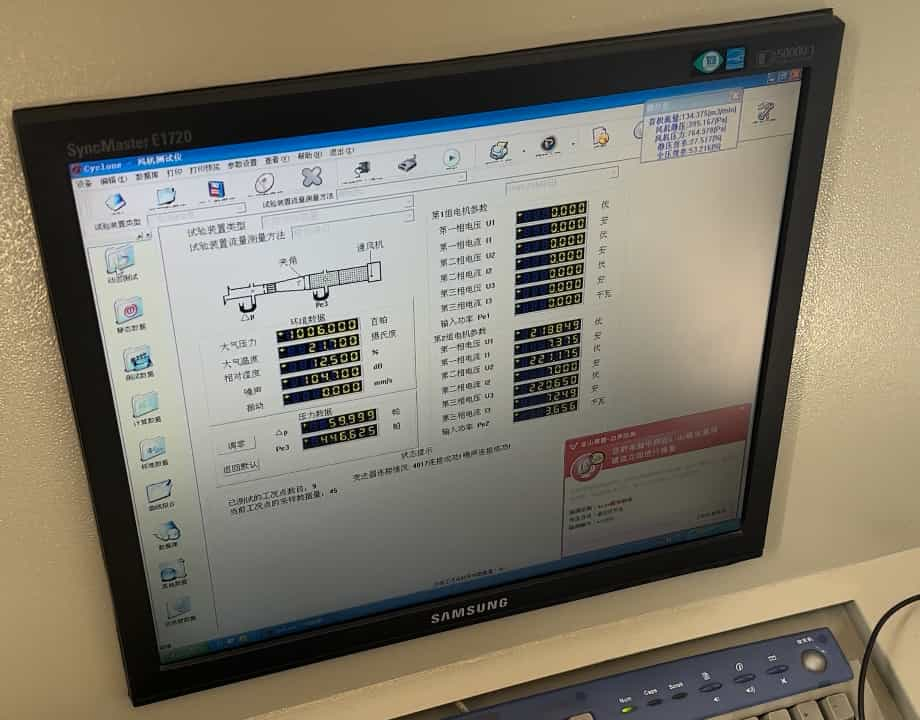
試験室での計測とデータ収集
送風機試験室では風量と圧力を測定し、運転中の電圧と電流も測定できます。計測・データ収集システムには、測定用ダクトの構成図と、運転条件、周囲環境、電気に関する各種パラメータが表示されます。
性能試験報告書には、送風機の仕様、試験設備の構成、運転条件を記載し、測定した圧力が静圧か全圧かを明示します。所定の運転点における風量・圧力の実測値を記録し、電圧・電流測定が試験範囲に含まれる場合は、それらの実測値も記載します。回転数、性能曲線で示す運転範囲、合否判定基準は試験計画で定めます。
試験記録とお客様の立会い
試験記録と立会いを伴う工場受入試験
下表では、工場試運転、電気測定、性能試験、現地での試運転調整を区別しています。工場受入試験(FAT)への立会いについて合意した場合は、お客様または第三者の担当者が、合意した検査・試験に立ち会い、必要な記録を確認します。工場での立会いか遠隔での立会いかは、技術合意書で定めます。
| 検査・試験 | 主な目的 | 測定・確認項目 | 記録と範囲 |
|---|---|---|---|
| 工場試運転 | 組立が完了した送風機の起動と運転状態を確認します。 | 起動、回転方向、羽根車とケーシングの接触、異音、締結部の緩み、電動機や軸受の状態、対象シリーズで要求される振動測定。 | 送風機の識別情報、試験条件、必須検査の結果を記載した試運転記録。振動測定が要求される場合は、その結果も記載します。 |
| 電圧・電流測定 | 運転中の電気的な状態を確認します。 | 記録された電源条件・運転条件での電圧と電流。 | 対象の送風機、電動機の仕様、試験条件と対応付けた電気測定結果。 |
| 試験室での風量・圧力試験 | 規定の条件で送風機の空力性能を測定します。 | 指定された運転点での風量と圧力。電圧と電流も測定可能です。 | 送風機の識別情報、試験条件、圧力の種類、測定結果を記載した性能試験報告書。性能曲線のデータは指定範囲に応じて提出します。 |
| お客様または第三者が立ち会う工場受入試験(FAT) | お客様または第三者が、合意した検査・試験を確認できるようにします。 | 合意された検査、試運転、電気測定または性能試験、関連書類の確認。 | 立会試験の記録。合意した検査・試験項目、合否判定基準、結果を記載します。 |
| 現地での試運転調整または受入検査 | 通気系統に据え付けた後の送風機を確認します。 | 据付後の運転条件、制御機能、現地での測定。 | 工場試験の記録とは別に作成する、現地試運転調整または受入検査の記録。 |
写真は試験に使用する設備とその構成を示しています。各送風機の実測結果と合否判定は、対象機の識別情報を記載した署名入りの検査記録または試験報告書に残します。
最終検査と書類
検査記録と出荷
13部品・試験で確認された不適合の管理
要求事項を満たさない材料、部品、組立済みの送風機には識別表示を付け、合格品と区分して、不適合の内容を確認します。この管理は、受入検査、製作、組立、試験の全工程で行います。
確認された内容に応じて、部品や製品に手直し、修理、交換、または不合格処置を行います。処置後は該当する検査・試験を繰り返し、不適合の内容、実施した処置、再確認の結果を記録します。
14出荷承認・表示・書類・梱包
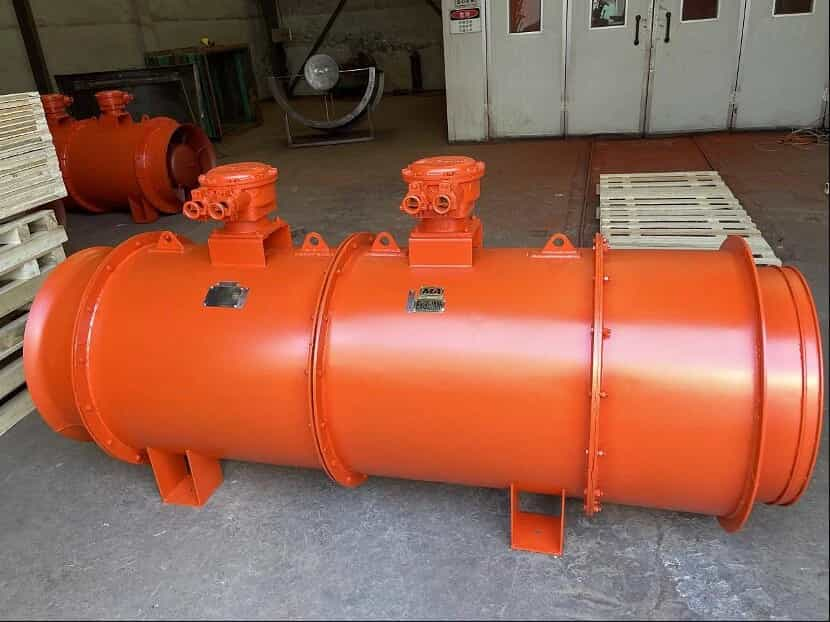
必須の検査・試験が完了した後、出荷を承認するための最終確認を行います。確認対象は、塗装、銘板、製造番号などの製品識別情報、回転方向・気流方向の表示、保護カバー、付属品、梱包仕様です。
検査記録には、送風機の型式と製造番号、電動機の仕様、検査項目、結果、合否判定、検査担当者の氏名、検査日を記載します。
提出書類は、対象シリーズの要求事項と合意した供給範囲に従って決定します。次の書類が含まれる場合があります。
- 製品の証明書または最終検査記録
- 電動機の証明書と銘板情報
- 羽根車のバランス調整記録(該当する場合)
- 工場試運転記録(振動測定が要求される場合は測定結果を含む)
- 電圧・電流測定記録
- 風量・圧力試験報告書(要求に応じた性能曲線データを含む)
- 工場受入試験(FAT)の記録(お客様または第三者の立会いについて合意した場合)
- 防爆部品の関連書類(該当する場合)
- 据付・運転・保守の説明書
- 梱包明細書と納入付属品一覧
大型の主扇は、分割した状態で出荷する場合があります。分割した各部、本体に組み付けずに納入する部品、各梱包には明確な識別表示を付け、現地の組立担当者が吸込口、送風機の各部、ディフューザー、付属品、締結部品を正しく照合できるようにします。
ご注文前に
ご注文前に確認していただきたい事項
- 必要な運転条件:風量、圧力とその種類(静圧または全圧)、運転範囲、回転数。
- 電源条件:電圧、周波数、相数、起動・制御に関する要求事項。
- 検査・試験の範囲:対象シリーズの検査、試運転、必要な振動測定、プロジェクト固有の追加検査。
- 電気測定記録:提出が必要な電圧・電流の測定結果、その試験条件、指定された追加測定。
- 試験室での試験範囲:測定を行う運転点、回転数、圧力の種類(静圧または全圧)、性能曲線で示す運転範囲、指定された電圧・電流測定。
- 試験への立会い:工場受入試験(FAT)にお客様または第三者が立ち会うかどうか。立ち会う場合は、来場または遠隔のどちらとするか。
- 合否判定基準:試験方法、許容差、測定機器、報告書の様式。
- 提出書類:証明書・認証書類、図面、バランス調整記録、試験報告書、取扱説明書、梱包記録。
注文時にこれらの事項について合意することで、検査範囲、合否判定基準、提出書類について双方の認識をそろえることができます。
お客様からのご質問
よくあるご質問
注文した送風機には、どのような検査が行われますか?
必須の検査は、対象シリーズの技術要求事項と検査手順によって決まります。検査範囲、性能試験の対象範囲、追加検査、納入時の書類は、見積りと注文内容の確認時に明確にします。
試験室で電圧と電流も測定できますか?
はい。試験室では風量と圧力に加え、送風機の運転中に電圧と電流も測定できます。これらの測定が試験範囲に含まれる場合は、電動機の仕様、電源条件、運転条件と併せて結果を記録します。
どのような検査・試験書類を提出できますか?
送風機・電動機の書類、該当するバランス調整・振動測定記録、試運転・電気測定結果、風量・圧力試験報告書、取扱説明書、梱包明細書などが対象となります。実際に提出する書類は、対象シリーズの要求事項と合意した注文範囲に従って決定します。
バランスと振動の合否判定基準は、どのように決めますか?
選定したシリーズの技術要求事項と検査手順に基づいて定めます。羽根車の釣合い状態と組立後の送風機の振動は、対象の送風機仕様に応じた限度値と測定条件を用いて、それぞれ評価します。
お客様や第三者による工場試験への立会いは可能ですか?
お客様または第三者の立会いに関するご希望は、技術合意書に記載してください。試験日より前に、検査・試験項目、運転条件、合否判定基準、立会い方法、必要な報告書について合意します。
検査・試験計画を検討するために、どのような情報が必要ですか?
必要風量と圧力を、静圧・全圧のどちらかを明記してお知らせください。電源条件、据付配置、使用環境に加え、測定を希望する運転点、立会いの要否、合否判定基準、提出書類もご提示ください。防爆が必要な案件では、認証と関連部品の書類に関する要求事項も明確にしてください。
工場試験で現地の試運転調整を代替できますか?
いいえ。工場試験は、所定の試験条件で送風機の状態を記録するものです。据付後の運転には、ダクトや坑道の通気抵抗、漏風、基礎、芯出し、電源、制御装置、通気網が影響します。現地での試運転調整と受入検査は工場試験とは別に行うもので、工場試験で代替することはできません。
プロジェクト要件の確認
送風機の選定・試験計画のご相談
必要風量・圧力、電源条件、据付配置、使用環境、試験書類のご要望をお知らせください。BOFENGは、プロジェクトに適したシリーズを検討し、提案する検査・試験範囲を技術仕様を含む見積書に記載できます。