Fabricación y calidad
Fabricación y control de calidad de ventiladores para minas
En BOFENG, el control de calidad abarca desde los planos aprobados y la recepción de materiales hasta la fabricación, el montaje y las pruebas en fábrica. En esta página se explican las verificaciones y los registros de cada etapa.
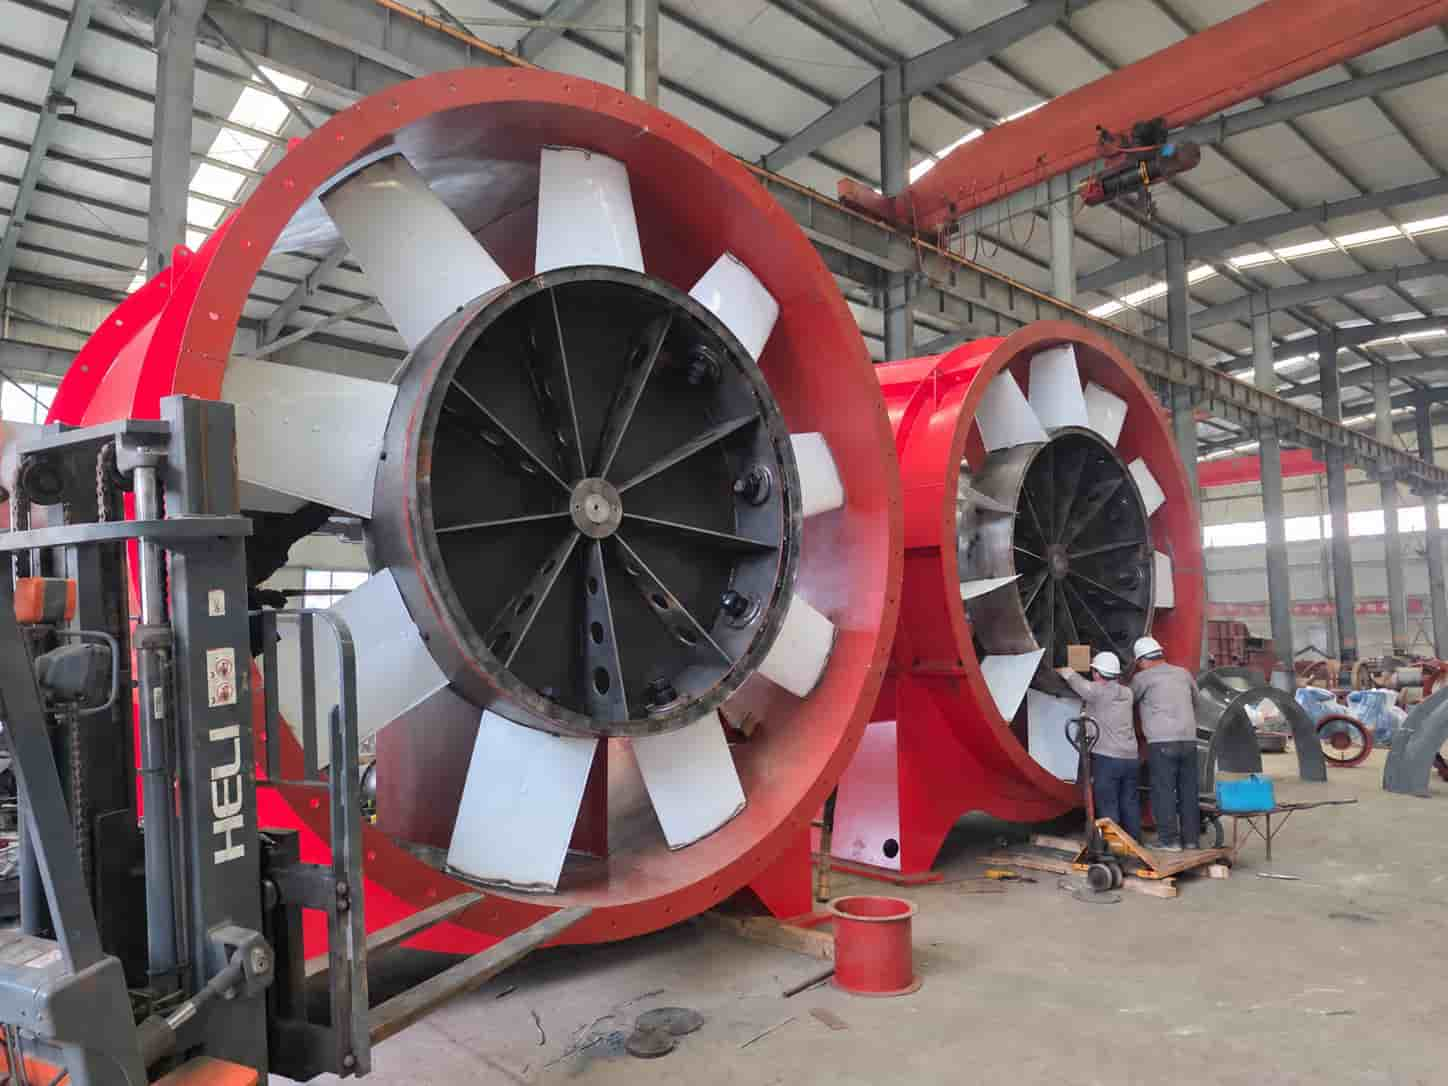
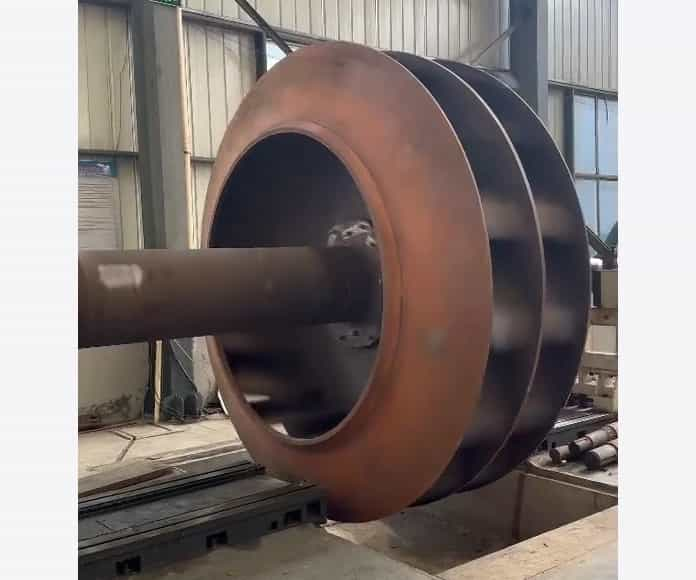
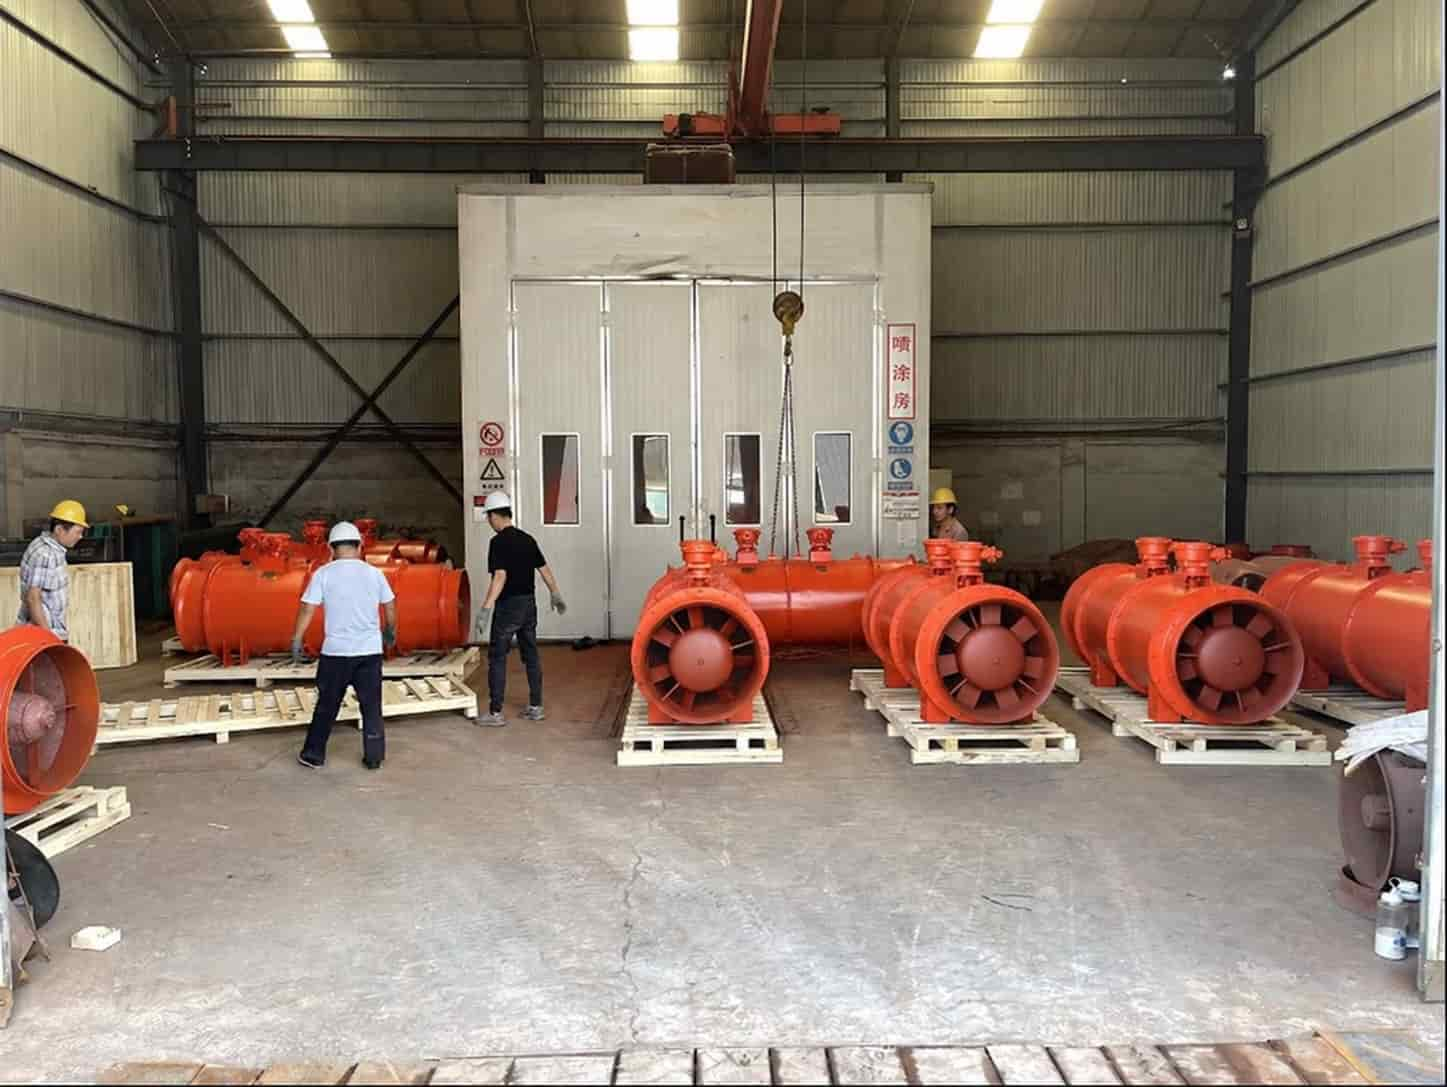
La fotografía principal muestra la instalación y el ajuste de álabes en ventiladores axiales de gran tamaño para minas. Las demás fotografías y secuencias de trabajo de esta página muestran el balanceo del rodete, las conexiones para las pruebas eléctricas y los ductos de ensayo del laboratorio. Los textos que las acompañan explican las verificaciones y los registros utilizados durante la fabricación y las pruebas.
¿Necesita un plan de inspección y pruebas para su proyecto?
Antes de iniciar la producción, envíenos el caudal de aire y la presión requeridos, las características de la alimentación eléctrica, la disposición de instalación, las condiciones ambientales de servicio, las mediciones solicitadas y la lista de documentos. Así podemos definir el alcance de las inspecciones junto con la configuración del ventilador.
Control durante la fabricación
Control de calidad en cada etapa de producción
La producción se realiza con los planos aprobados, la lista de materiales y los procedimientos de inspección de la serie de ventiladores correspondiente. Se verifican los materiales recibidos, las piezas en proceso y el ventilador terminado según los requisitos aplicables.
Los equipos de medición se gestionan conforme a los procedimientos de inspección de la empresa. Los registros de producción y pruebas vinculan la configuración del ventilador suministrado con las verificaciones realizadas y los resultados obtenidos.
Alcance de las inspecciones: Las verificaciones de fabricación descritas aquí se centran en ventiladores axiales para minas. Las inspecciones requeridas se realizan según los requisitos técnicos y los procedimientos de la serie correspondiente, sin necesidad de una solicitud adicional del cliente. Los puntos de prueba de rendimiento adicionales, las inspecciones de recubrimientos especiales y las pruebas presenciadas por el cliente o un tercero se definen en el acuerdo técnico del proyecto. Las configuraciones con protección contra explosiones también requieren la verificación de los componentes eléctricos aprobados y de los documentos de certificación correspondientes.
Resumen del proceso de fabricación y pruebas
- Revisión del pedido y control de la documentación de producción
- Inspección de materiales y componentes recibidos
- Trazado, corte y conformado de piezas
- Soldadura, corrección dimensional y reinspección
- Montaje del rodete, ajuste de álabes y balanceo
- Preparación de superficies y recubrimientos
- Montaje final, alineación y ajuste de holguras
- Verificaciones eléctricas y previas al arranque
- Prueba de funcionamiento en fábrica
- Medición de voltaje y corriente
- Pruebas de caudal y presión con adquisición de datos en laboratorio
- Registros y pruebas de aceptación en fábrica con testigo, según lo acordado
- Control de piezas y resultados de pruebas no conformes
- Liberación final, identificación, documentación y embalaje
Estas verificaciones están relacionadas: las dimensiones de corte, la deformación por soldadura, el ajuste de los álabes y las holguras de funcionamiento pueden afectar el montaje y la operación posteriores. Las piezas y los resultados no conformes se controlan en cuanto se detectan. Por eso, el punto 13 se aplica durante toda la producción y las pruebas, no solo en la inspección final.
Revisión del pedido e inspección de recepción
Planos, materiales y componentes
01Revisión del pedido y control de la documentación de producción
La producción comienza con la revisión de la propuesta técnica, los requisitos del pedido y los documentos de fabricación autorizados. Se deben definir con claridad la serie del ventilador, el caudal, la presión, la potencia del motor, el voltaje, la frecuencia, la disposición de instalación, la función de ventilación, las condiciones ambientales de servicio y los accesorios incluidos.
Antes de fabricar, también se identifican los requisitos particulares del proyecto: materiales especiales, protección anticorrosiva, protección contra explosiones, sentido de giro, conexiones de entrada y salida, accesorios de monitoreo, puntos de espera para inspección, pruebas presenciadas por el cliente o un tercero y documentación final. Los planos aprobados y la lista de materiales son las referencias de trabajo en el taller. Cualquier cambio posterior en un componente clave o en la configuración debe revisarse antes de incorporarlo a la producción.
02Inspección de materiales y componentes recibidos
Los materiales y componentes recibidos se verifican con los documentos autorizados para la configuración que se va a suministrar. Pueden incluir placas de acero, motores, rodamientos, ejes, acoplamientos, elementos de fijación y accesorios solicitados. Según el tipo de material o componente, se revisan:
- especificación del material, espesor, cantidad y estado general a simple vista;
- modelo del motor, potencia nominal, voltaje, frecuencia, velocidad de giro y forma de montaje;
- rodamientos, ejes, acoplamientos y otros componentes de transmisión;
- dimensiones de las bridas, puntos de montaje y requisitos de conexión;
- guardas de protección, silenciadores, conexiones flexibles y accesorios de monitoreo;
- requisitos de recubrimientos especiales, resistencia a la corrosión y protección contra explosiones.
La identificación es especialmente importante en los pedidos a medida. Dos piezas pueden parecer iguales y tener distintas dimensiones de brida, distribución de los orificios o posiciones de montaje. Mantener cada pieza vinculada con su plano autorizado reduce el riesgo de confusiones durante la fabricación o el montaje.
Control de fabricación
Del corte de la placa a la verificación de la carcasa
03Trazado, corte y conformado de piezas
Las placas de acero se trazan y cortan para fabricar la carcasa, la entrada, el difusor, las bridas, los soportes, las piezas de montaje del motor y otros elementos estructurales. En el taller se revisan la cantidad e identificación de las piezas, las dimensiones principales y el estado de los bordes. Antes del conformado y la soldadura, se eliminan rebabas, escoria y bordes cortantes donde corresponda.
Las piezas cortadas se conforman en las geometrías cilíndricas, cónicas o estructurales requeridas. Antes de la soldadura definitiva, se verifican la redondez de la carcasa, la posición de las bridas y el ajuste mediante un montaje de prueba. Una carcasa puede tener el diámetro nominal correcto y aun así presentar problemas de montaje si las caras de las bridas o los orificios para los pernos no coinciden. Estas verificaciones previas reducen las correcciones después del recubrimiento o del montaje final.
04Soldadura, corrección dimensional y reinspección
Las piezas conformadas se posicionan y sueldan para fabricar la carcasa, la base, los soportes, la entrada, el difusor y otros conjuntos estructurales. Durante el armado y la soldadura se verifican la posición de las bridas y los soportes, las superficies de montaje y las dimensiones críticas que afectan el ensamblaje posterior.
El calor de la soldadura puede hacer que las piezas pierdan su alineación al enfriarse el conjunto. Por eso se vuelven a verificar las dimensiones principales después de la fabricación. Cuando se requiere una corrección, se utiliza una prensa hidráulica u otro método controlado para recuperar la redondez, la alineación o el ajuste. La pieza corregida se mide de nuevo antes de pasar a la siguiente etapa.
La inspección visual habitual revisa la continuidad de las soldaduras, las grietas visibles, las zonas incompletas, la deformación excesiva y los restos de escoria o salpicaduras. Los ensayos no destructivos adicionales se realizan según lo indicado en los planos, el acuerdo técnico o el plan de inspección.
Rodete y conjunto giratorio
Montaje del rodete, ajuste de álabes y balanceo dinámico
El rodete se inspecciona por separado porque es el principal componente giratorio. Según el diseño, se comprueban la orientación, la posición o el ángulo de los álabes, el estado del cubo, las fijaciones o soldaduras, las deformaciones visibles y el cumplimiento del plano correspondiente. En diseños con álabes ajustables, se verifica que el ángulo de ajuste sea uniforme antes de aceptar el conjunto giratorio.
El balanceo del rodete se realiza según los requisitos de producción e inspección de la serie de ventiladores. El registro de balanceo identifica el ventilador o el rodete. Cuando se realiza una corrección de balanceo, el conjunto giratorio se vuelve a verificar conforme a los criterios de aceptación especificados y se registra el resultado.
El balanceo no sustituye la verificación de vibraciones
El balanceo corrige la distribución de masa del conjunto giratorio. La prueba de funcionamiento en fábrica evalúa el ventilador ensamblado e incluye las mediciones de vibración exigidas por el procedimiento de inspección de la serie. La alineación, las holguras, los rodamientos, las fijaciones, los apoyos y la alimentación eléctrica también pueden afectar la vibración. Por eso, el resultado del balanceo del rodete no reemplaza la verificación del equipo completo.
Preparación de superficies y acabado
Preparación de superficies y recubrimientos
El aceite, el óxido suelto, las salpicaduras de soldadura, el polvo y otros contaminantes se eliminan según los requisitos del recubrimiento. La capa de fondo, el tratamiento intermedio y el acabado se aplican conforme al proceso habitual de fábrica o al sistema especificado para el proyecto. Según la estructura del equipo, el recubrimiento puede aplicarse por etapas, antes y después del montaje final.
Las principales verificaciones de fabricación y dimensiones deben completarse antes del recubrimiento final. Después de pintar, se revisan el color, la cobertura, las zonas sin recubrir, los escurrimientos visibles, la contaminación y los daños por manipulación. Los ventiladores destinados a ambientes húmedos, corrosivos, costeros o químicos pueden requerir un sistema de recubrimiento, un grado de preparación superficial o un espesor de película seca específicos. Estos requisitos deben quedar por escrito en el pedido y no solo como una solicitud verbal.
Montaje y preparación para el arranque
Verificación del montaje completo
07Montaje final, alineación y ajuste de holguras de funcionamiento
El montaje final se realiza según la configuración del ventilador y el alcance de suministro acordados. Se revisan la carcasa, el motor, el rodete y los componentes de transmisión, conexiones, guardas y accesorios efectivamente instalados. Las verificaciones correspondientes incluyen:
- modelo y posición de montaje correctos del motor;
- instalación y sentido de giro correctos del rodete;
- instalación y lubricación de los rodamientos, cuando corresponda;
- alineación de ejes o acoplamientos, cuando corresponda;
- holgura de funcionamiento entre el rodete y la carcasa;
- apriete de las fijaciones y medidas para evitar su aflojamiento;
- guardas, accesorios incluidos y señalización de los sentidos de giro y flujo;
- giro manual libre antes de conectar la alimentación eléctrica.
En los ventiladores contrarrotativos también se verifican el orden de las etapas y el sentido de giro. Los dos rodetes deben instalarse en el orden y sentido correctos. Los errores de secuencia o giro deben detectarse durante el montaje y las pruebas en fábrica, no después de la entrega en la mina.
08Verificaciones eléctricas y previas al arranque
Antes del primer arranque, se comprueba que los datos de la placa de identificación del motor, el voltaje y la frecuencia nominales, la alimentación y el esquema de conexión coincidan con la configuración aprobada. Las pruebas de aislamiento y demás verificaciones eléctricas siguen el procedimiento de inspección de la serie y los requisitos del proyecto. En ventiladores con protección contra explosiones, también se revisan la configuración eléctrica aprobada y los documentos de los componentes correspondientes.
El ventilador se fija de forma segura para la prueba. Se comprueba que no haya obstáculos en la zona de giro, se revisan las guardas y fijaciones principales, se disponen los cables de forma segura y se mantiene al personal fuera de la zona de riesgo durante la operación. Estas verificaciones se completan antes de energizar el ventilador.
Funcionamiento y mediciones eléctricas
Pruebas de funcionamiento y pruebas eléctricas
09Prueba de funcionamiento en fábrica
La prueba de funcionamiento en fábrica verifica el arranque y la operación del ventilador ensamblado. Forma parte de las inspecciones finales requeridas para la configuración suministrada.
Se revisan el arranque, el sentido de giro, los roces del rodete, los ruidos anormales, los elementos flojos y el estado del motor o de los rodamientos. Se miden y registran las vibraciones cuando lo exige el procedimiento de inspección de la serie, identificando la configuración del ventilador y las condiciones de prueba. Si se detecta una anomalía, se investiga la causa y se repite la verificación correspondiente después de corregirla.
10Medición de voltaje y corriente
El voltaje y la corriente se miden con el ventilador en funcionamiento. Estas verificaciones se aplican a los ventiladores principales y auxiliares, y también pueden realizarse en el laboratorio de ventiladores.
El registro de pruebas eléctricas identifica el ventilador, la configuración del motor, las condiciones de alimentación y operación, y los valores de voltaje y corriente medidos. Estas lecturas documentan las condiciones eléctricas y no sustituyen las mediciones de caudal y presión.
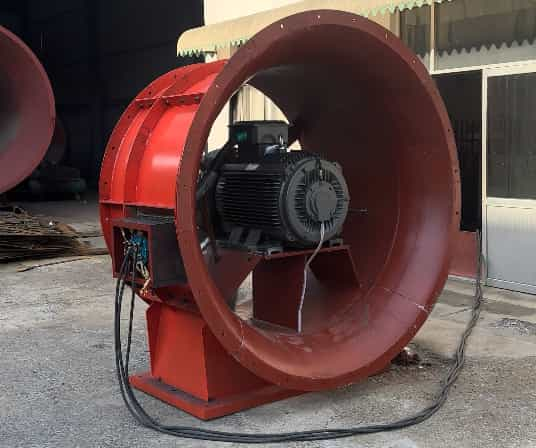
Las mediciones requeridas y los criterios de aceptación se definen para la configuración de ventilador seleccionada.
Pruebas de rendimiento aerodinámico
Pruebas de caudal y presión en el laboratorio
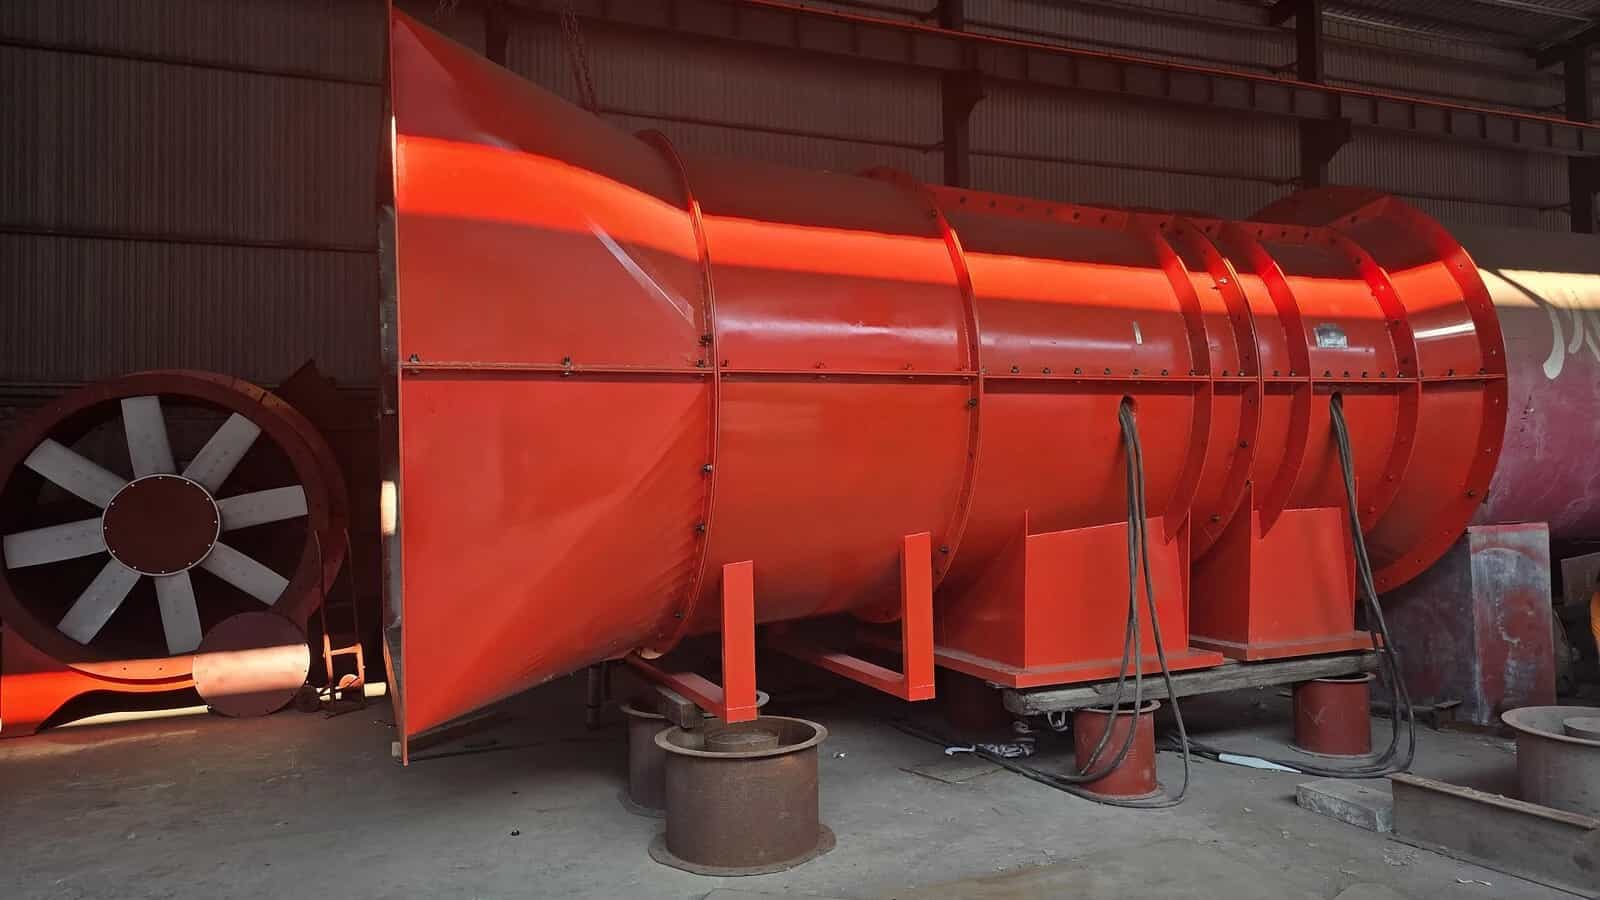
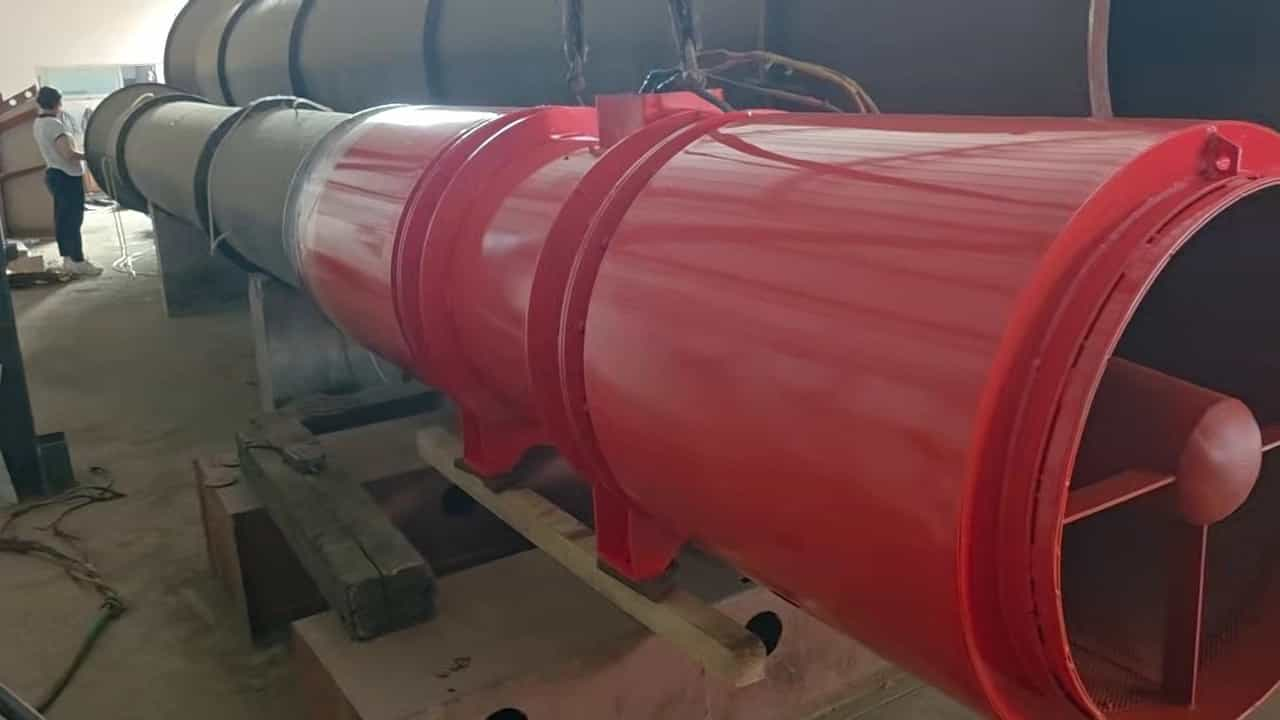
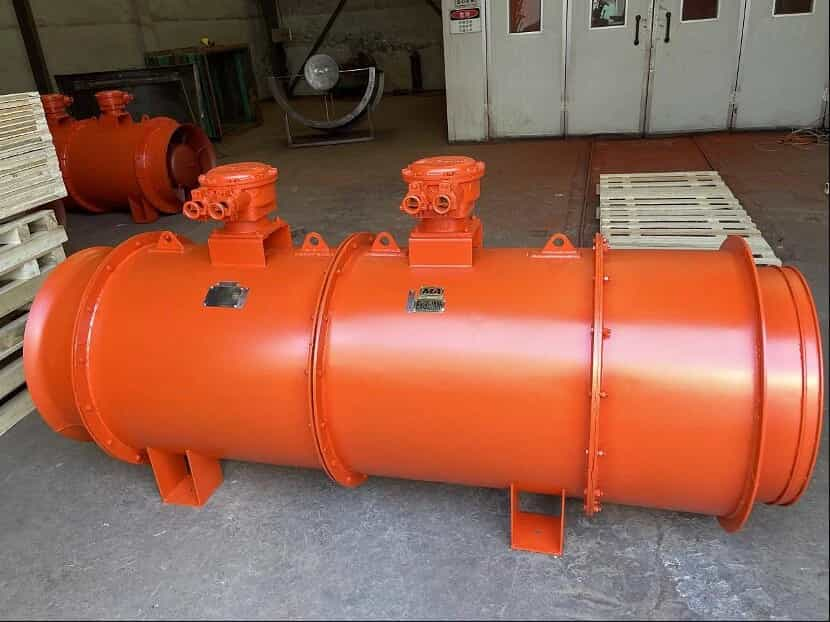
BOFENG mide el caudal de aire y la presión mediante un montaje con ductos de ensayo en el laboratorio. Las fotografías muestran ventiladores principales y auxiliares conectados a sus respectivos ductos de ensayo. Otra imagen muestra la pantalla de medición y adquisición de datos del laboratorio.
La adquisición de datos forma parte de la prueba de rendimiento: el sistema del laboratorio muestra y registra las mediciones de los puntos de operación especificados.
Prueba de caudal y presión del ventilador principal
Prueba de caudal y presión del ventilador auxiliar
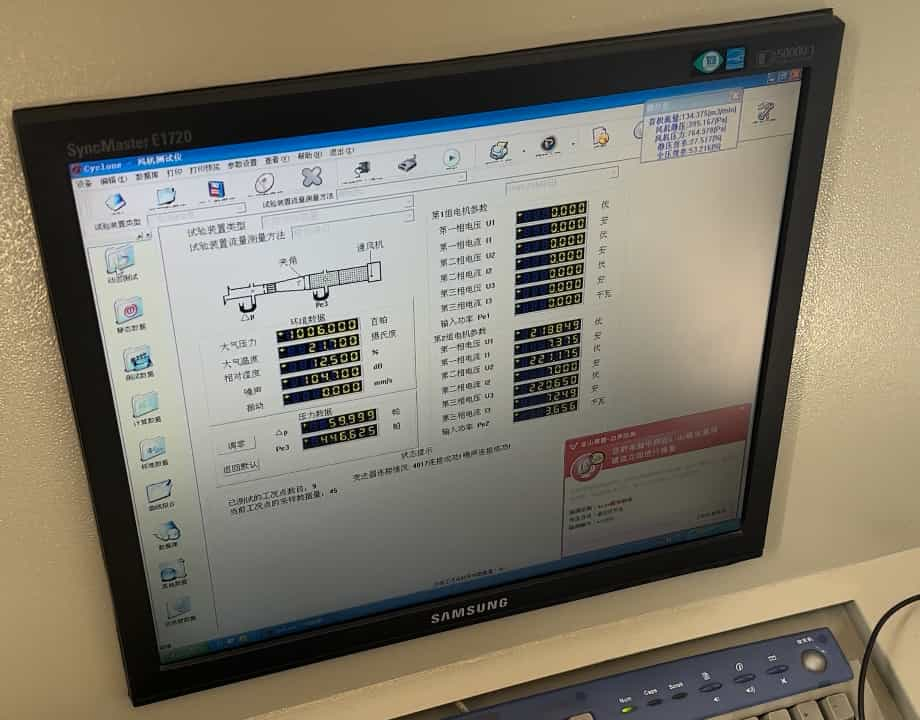
Medición y adquisición de datos en el laboratorio
El laboratorio de ventiladores mide caudal y presión, y también puede medir voltaje y corriente mientras el ventilador está funcionando. El sistema de medición y adquisición de datos muestra el esquema del ducto de ensayo junto con los parámetros de operación, ambientales y eléctricos.
El informe de la prueba de rendimiento identifica la configuración del ventilador, el montaje y las condiciones de prueba, e indica si se mide presión estática o total. Registra el caudal y la presión en los puntos de prueba requeridos, junto con las lecturas de voltaje y corriente incluidas en el alcance. La velocidad de giro, el rango de operación cubierto por la curva de rendimiento y los criterios de aceptación se especifican en el plan de pruebas.
Alcance de inspección y pruebas con testigo
Registros y pruebas de aceptación en fábrica
La tabla compara las verificaciones de funcionamiento, las mediciones eléctricas, las pruebas de rendimiento y la puesta en marcha en sitio. En las pruebas de aceptación en fábrica (FAT) presenciadas por el cliente o un tercero, sus representantes observan las verificaciones acordadas y revisan los registros requeridos.
| Inspección o prueba | Objetivo principal | Mediciones u observaciones | Registro y alcance |
|---|---|---|---|
| Prueba de funcionamiento en fábrica | Verificar el arranque y la operación del ventilador ensamblado. | Arranque, giro, roces, ruidos anormales, elementos flojos, estado del motor o de los rodamientos y mediciones de vibración exigidas por el procedimiento de la serie. | Registro de funcionamiento con identificación del ventilador, condiciones de prueba y resultados de las inspecciones requeridas, incluidas las mediciones de vibración que correspondan. |
| Medición de voltaje y corriente | Verificar las condiciones eléctricas con el ventilador en funcionamiento. | Voltaje y corriente bajo las condiciones de alimentación y operación identificadas. | Lecturas eléctricas vinculadas al ventilador, la configuración del motor y las condiciones de prueba. |
| Pruebas de caudal y presión en laboratorio | Medir el rendimiento aerodinámico del ventilador bajo condiciones definidas. | Caudal y presión en los puntos de prueba especificados; también pueden medirse voltaje y corriente. | Informe de rendimiento con identificación del ventilador, condiciones de prueba, tipo de presión y resultados de las mediciones requeridas, con datos de curvas según lo especificado. |
| FAT con participación del cliente o de un tercero | Permitir que el cliente o un tercero presencie las verificaciones acordadas. | Inspecciones, pruebas de funcionamiento, mediciones eléctricas o de rendimiento y revisión documental especificadas. | Registro de las pruebas presenciadas, con los puntos acordados, los criterios de aceptación y los resultados. |
| Puesta en marcha o aceptación en sitio | Verificar el ventilador después de instalarlo en el sistema de ventilación. | Condiciones de operación del equipo instalado, controles y mediciones en sitio. | Registro de puesta en marcha o aceptación en sitio, independiente de los registros de pruebas en fábrica. |
Las fotografías documentan el equipo y el entorno de prueba. Los resultados medidos y la decisión de aceptación del ventilador identificado quedan registrados en el informe de inspección o pruebas firmado.
Inspección final y documentación
Registros de inspección y entrega
13Control de piezas y resultados de pruebas no conformes
Los materiales, componentes y ventiladores terminados que no cumplen los requisitos se identifican y separan de los elementos conformes para su evaluación. Este control se aplica durante la recepción, la fabricación, el montaje y las pruebas.
Según el problema detectado, el elemento se retrabaja, repara, reemplaza o rechaza. Después de la corrección se repite la inspección o prueba correspondiente. El registro documenta el problema, la medida tomada y el resultado de la nueva verificación.
14Liberación final, identificación, documentación y embalaje
Una vez completadas las inspecciones y pruebas requeridas, se realiza una revisión final para autorizar la salida del ventilador. Se verifican el recubrimiento, la placa de identificación, el número de serie u otra identificación del producto, las marcas de sentido de giro y flujo de aire, las guardas, los accesorios incluidos y el embalaje previsto para el suministro.
El registro de inspección identifica el modelo y número de serie del ventilador, la configuración del motor, las inspecciones realizadas, los resultados y la decisión de aceptación, junto con el nombre del inspector y la fecha.
La documentación suministrada responde a los requisitos de la serie de ventiladores y al alcance de suministro acordado. Puede incluir:
- certificado del producto o registro de inspección final;
- certificado del motor e información de su placa de identificación;
- registro de balanceo del rodete, cuando corresponda;
- registro de la prueba de funcionamiento en fábrica, con mediciones de vibración cuando se requieran;
- registro de medición de voltaje y corriente;
- informe de pruebas de caudal y presión, con datos de curvas de rendimiento según lo requerido;
- registro de las pruebas de aceptación en fábrica (FAT), cuando se haya acordado la participación del cliente o de un tercero;
- documentación de los componentes con protección contra explosiones, cuando corresponda;
- instrucciones de instalación, operación y mantenimiento;
- lista de empaque y lista de accesorios incluidos.
Los ventiladores principales de gran tamaño pueden enviarse por secciones. Cada sección, componente suelto y bulto debe estar claramente identificado para que el equipo de instalación pueda reconocer la entrada, las secciones del ventilador, el difusor, los accesorios y las fijaciones.
Antes de realizar el pedido
Qué confirmar antes de realizar el pedido
- Condiciones de operación requeridas: caudal de aire, presión —indicando si es estática o total—, rango de operación y velocidad de giro.
- Alimentación eléctrica: voltaje, frecuencia, número de fases y requisitos de arranque o control.
- Alcance de inspección y pruebas: inspecciones de la serie de ventiladores, pruebas de funcionamiento, mediciones de vibración requeridas y verificaciones adicionales del proyecto.
- Registro de pruebas eléctricas: lecturas de voltaje y corriente requeridas, condiciones de prueba y otras mediciones especificadas.
- Alcance de las pruebas de laboratorio: puntos de prueba, velocidad de giro, presión estática o total, rango cubierto por la curva y lecturas de voltaje y corriente especificadas.
- Modalidad de participación: si el cliente o un tercero presenciará las pruebas de aceptación en fábrica (FAT) de forma presencial o remota.
- Criterios de aceptación: método de prueba, tolerancias, instrumentos y formato del informe.
- Documentación: certificados, planos, registros de balanceo, informes de pruebas, manuales y registros de embalaje.
Acordar estos puntos al realizar el pedido permite que ambas partes tengan claros el alcance de las inspecciones, los criterios de aceptación y la documentación de entrega.
Consultas habituales
Preguntas frecuentes
¿Qué inspecciones se incluyen con el ventilador?
Los requisitos técnicos y los procedimientos de inspección de la serie determinan las verificaciones requeridas. En la cotización y la revisión del pedido se definen el alcance de las inspecciones, las pruebas de rendimiento, las verificaciones adicionales y la documentación incluida en el suministro.
¿El laboratorio de ventiladores también puede medir voltaje y corriente?
Sí. El laboratorio mide caudal y presión, y también puede medir voltaje y corriente con el ventilador en funcionamiento. Cuando estas mediciones forman parte del alcance de pruebas, las lecturas eléctricas se registran junto con la configuración del motor y las condiciones de alimentación y operación.
¿Qué documentos de inspección y pruebas se pueden entregar?
La documentación puede incluir registros del producto y del motor, registros de balanceo y vibración cuando correspondan, resultados de funcionamiento y pruebas eléctricas, informes de caudal y presión, instrucciones y listas de empaque. Los documentos que acompañan al ventilador se definen según los requisitos de la serie y lo acordado en el pedido.
¿Cómo se definen los criterios de aceptación de balanceo y vibraciones?
Se aplican los requisitos técnicos y el procedimiento de inspección de la serie seleccionada. El balanceo del rodete y las vibraciones del ventilador ensamblado se evalúan por separado, con los límites y las condiciones de medición establecidos para esa configuración.
¿El cliente o un tercero puede presenciar las pruebas en fábrica?
La participación del cliente o de un tercero en las pruebas de aceptación en fábrica debe indicarse en el acuerdo técnico. Antes de la fecha de prueba se acuerdan los puntos a verificar, las condiciones de operación, los criterios de aceptación, la modalidad de participación y los informes requeridos.
¿Qué información se necesita para revisar el plan de inspección y pruebas?
Envíenos el caudal y la presión requeridos —indicando si es presión estática o total—, las características de la alimentación eléctrica, la disposición de instalación y las condiciones ambientales de servicio. Añada los puntos de prueba específicos, los requisitos de participación del cliente o de un tercero, los criterios de aceptación y la lista de documentos. Los proyectos con protección contra explosiones también deben indicar las certificaciones y los documentos de componentes requeridos.
¿Las pruebas en fábrica sustituyen la puesta en marcha en sitio?
No. Las pruebas en fábrica registran el comportamiento del ventilador bajo condiciones definidas. La resistencia de los ductos o galerías, las fugas de aire, las cimentaciones, la alineación, la alimentación eléctrica, los controles y la red de ventilación afectan su operación una vez instalado. La puesta en marcha y la aceptación en sitio se realizan por separado.
Revisión del proyecto
Consulte sobre la selección del ventilador y el plan de pruebas
Envíenos el caudal y la presión requeridos, las características de la alimentación eléctrica, la disposición de instalación, las condiciones ambientales de servicio y los requisitos de documentación de pruebas. BOFENG puede evaluar la serie de ventiladores adecuada y definir el alcance propuesto de inspección y pruebas en la cotización técnica.